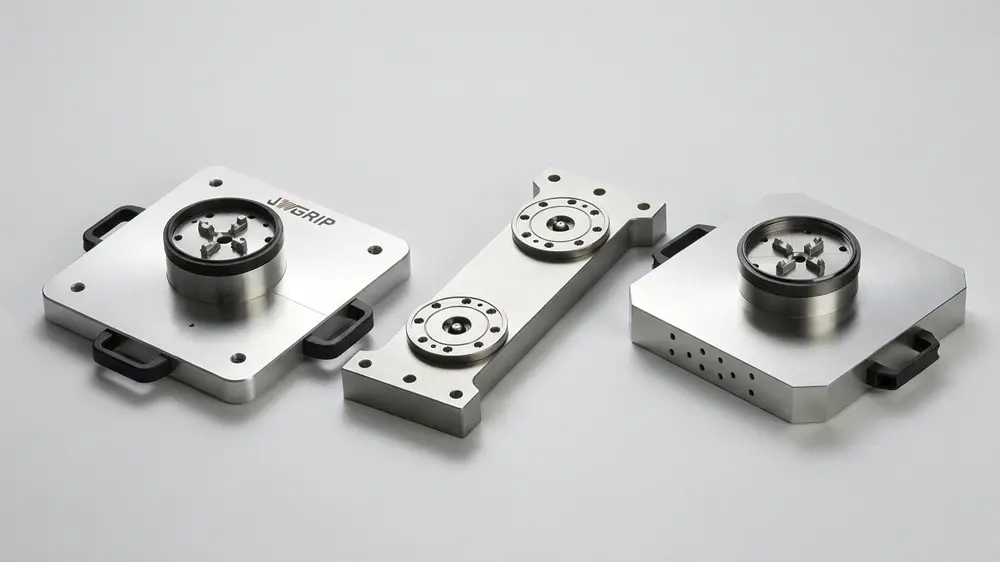
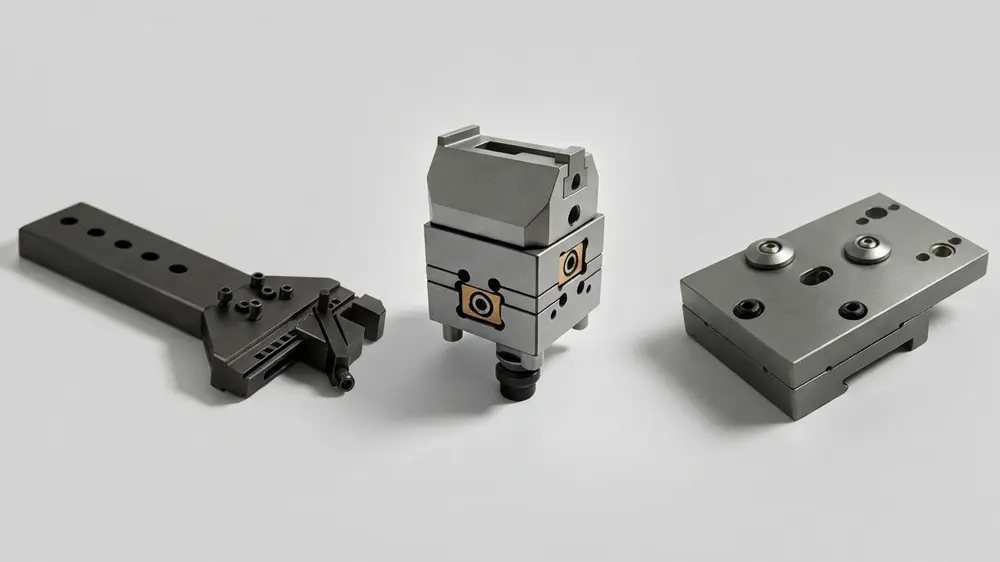
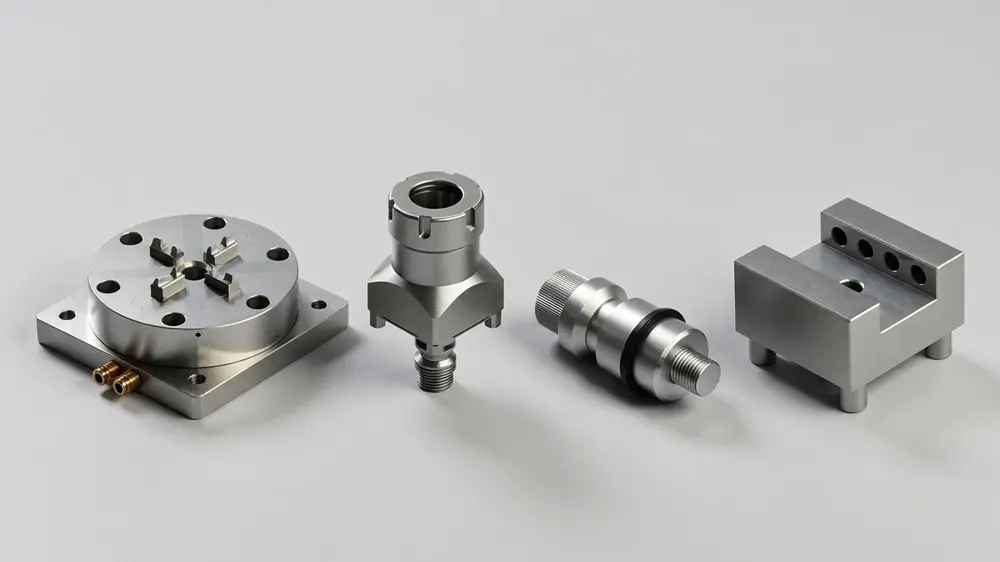
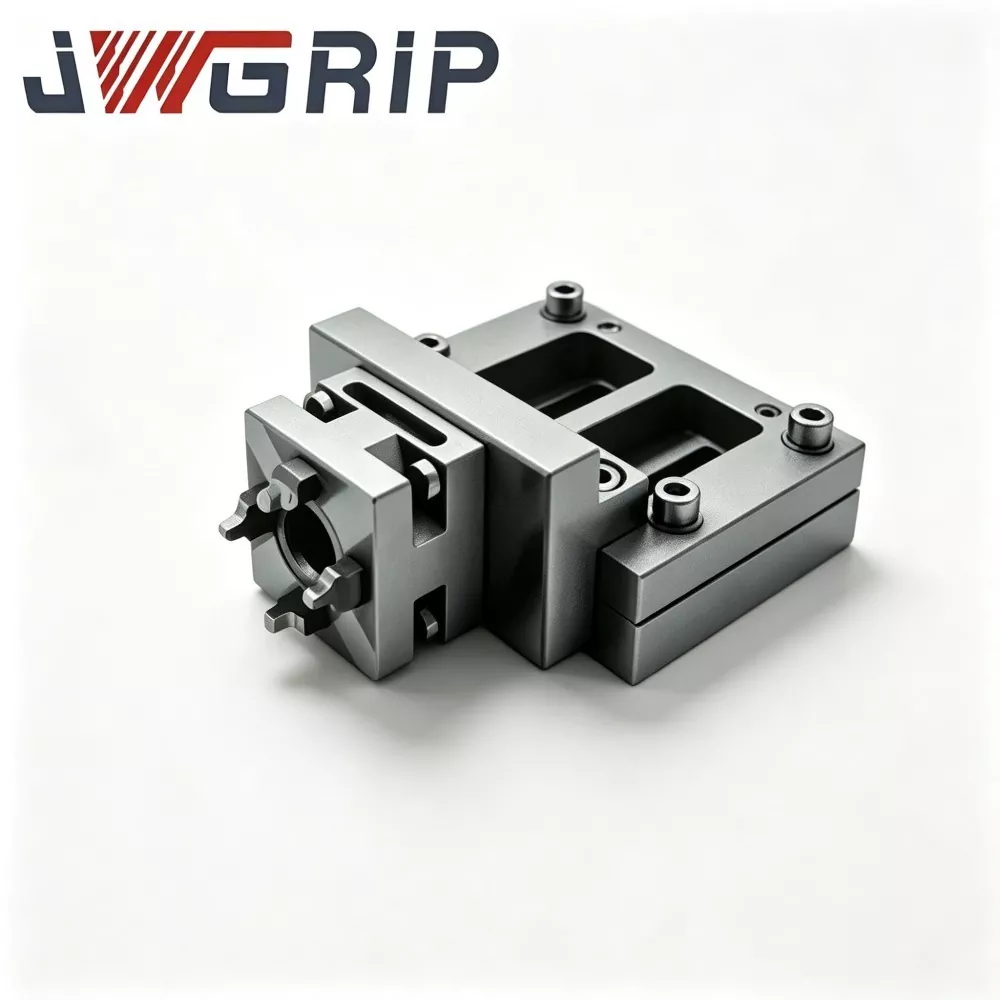
Wire EDM Workholding Fixtures-en garatzaile eta fabrikatzaile esperientziadun gisa,JWGRIPGarapen tekniko independentea eskaintzen du alanbre-ebakidura moldagarrietarako, kokapen-euskarri erregulagarrietarako eta distortsioaren aurkako euskarri-multzoetarako, murgilduta dauden doitasun-ebaketa-prozesuei eskainitakoak. JWGRIP-en hardware sorta ere barne hartzen duR-Type EDM Workholding Systemeta CNC Self-Centering Vises, gurutzatutako prozesuen doitasunezko fabrikaziorako hainbat fixture-erronka konpontzeko.
Zehaztasun-tailer askok gutxiesten dute amaitutako piezaren hutsegitearen jatorria urpeko alanbreak ebakitzeko eragiketetarako ekipamendu desegokietatik. Ohiko CNC fresaketa ez bezala, alanbrezko EDM etengabe exekutatzen da ur dielektriko deionizatuaren bidez. Materialen hautapen eskasak herdoila, eskala metaketa eta estutze-indarraren gainbehera eragingo du ebaketa-ziklo luzeetan. Horma mehe, hauskor edo irregularreko piezak erraz mikro-deformazioa jasaten dute estutze-indar irregularrean edo ur-zorrotadaren eragin handian.
Inoiz pentsatu al duzu zenbat zati kualifikatu baztertzen diren euste-baldintza ezegonkorrak direla eta makina-erremintaren parametroen erroreen ordez? Operadoreek lan-ordu asko ematen dituzte erreferentzia-irakurketak zuzentzen piezak berriro muntatu ondoren, eta horrek benetako ebaketa-iraupena konprimitzen du. Horregatik, horretarako diseinatutako Wire EDM Workholding Fixtures hardware ordezkaezin bihurtzen dira kalitate handiko alanbre-moztutako produkzio masiborako eta prototipo lanetarako.
Ezkutuko aparatuekin lotutako arazo tipikoak
Erabilera orokorreko morro arruntek ez dute korrosioaren aurkako material tratamendurik. Fluido dielektrikoan denbora luzez murgildu ondoren, kokapen-aurpegiak zuloak eta eskalatu egiten dira, hurrengo loteetarako kokapen ikusezina dakar.
Tokiko estutze-esfortzu handiegiak horma meheko hutsuneak estutzen ditu. Deformazio elastiko txikiak ere errebotatu egingo dira piezak askatu ondoren, tolerantziaz kanpoko dimentsio eta lautasun erroreak sortuz doitasun handiko osagaietarako.
Erreferentzia-interfaze bateratu gabe, operadoreek adierazle osoko kalibrazioa berriro egin behar dute piezak desmuntatzen eta berriro instalatzen diren bakoitzean. Errepikaturiko eskuzko zentratzeak gizakiak sartutako desbideratze metatua sortzen du.
Piezek fresatzeko, sinker EDM eta alanbre-mozketaren estazioetan prozesatu sekuentziala behar dutenean, plaka arruntek ezin dute datu-transferentzia koherentea mantendu makina-plataforma desberdinen artean. Berrerokatze-lan gehigarriak tailerren errendimendu orokorra murrizten du.
Oinarrizko Abantaila
Wire EDM Workholding Fixtures altzairu herdoilgaitzezko oinarrizko material ez-magnetikoa eta korrosioaren aurkakoa hartzen dute. Funtsezko kokapen-gainazalek artezketa tratamendu ultrafinarekin pasatzen dute, ur dielektriko-uraren higadurari eta hondakinen atxikimenduari aurre eginez, ziklo luzeko urpeko prozesamenduan. Drain-off zirrikitu diseinuak hondar likidoen atxikipena murrizten du eta eguneroko garbiketa errazten du.
Puntu anitzeko hedapen-egiturak ukipen-presioa uniformeki zabaltzen laguntzen du. Tokiko tentsio-kontzentrazioa saihesten du, lan-pieza meheak eta erraz deformatzen diren piezak estutu ageriko distortsiorik gabe irmoki finkatu ahal izateko.
Konbinazio modularrak muntaketa malgua onartzen du. Erabiltzaileek mordoak, moldagailu-eserlekuak, V-motako euskarria eta habe-pallet multzoak nahas ditzakete piezaren eskemaren arabera, ez dago pieza pertsonalizatu berrien beharrik etorriko den pieza guztietan.
Hautatutako aparatu aldaerek datu-interfaze bateragarriak gordetzen dituzte, datuak partekatzea ahalbidetuz R-Type EDM Workholding System-ekin. Lan-piezak hondoratze EDM eta alanbre-mozketaren ekipoen artean zirkula dezakete, jatorrizko kokapen-erreferentzia mantenduz, berriro zundaketa osoa egin gabe.
Osagai nagusien moduluak
JWGRIP-en alanbre-moztutako ekipamenduen zorroak elkarren artean konektatutako bigarren mailako hiru modulu ditu, zuzeneko atxikipena, birakari eustea eta euskarri osagarriak estaltzen dituena:
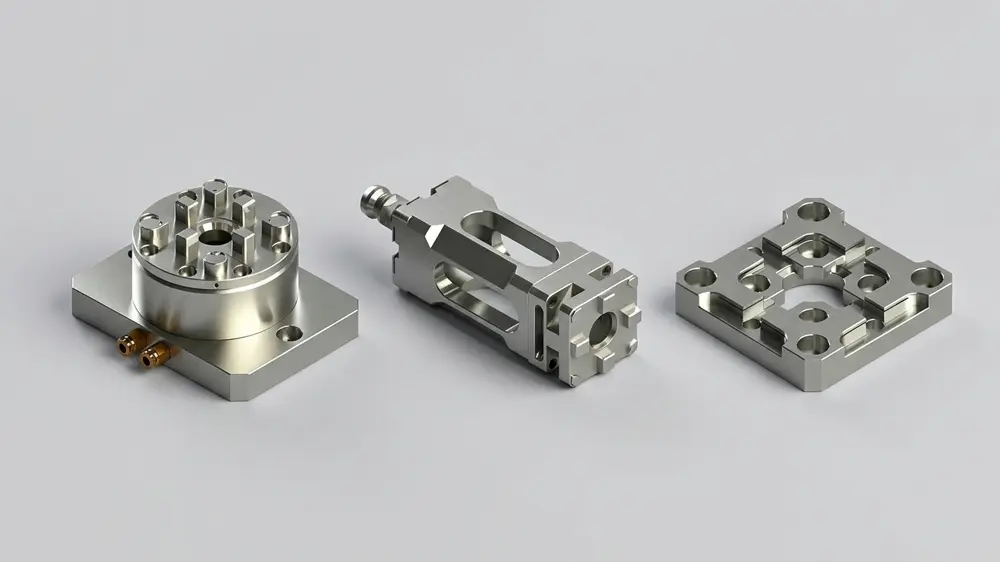
1. Harizko EDM Chucks
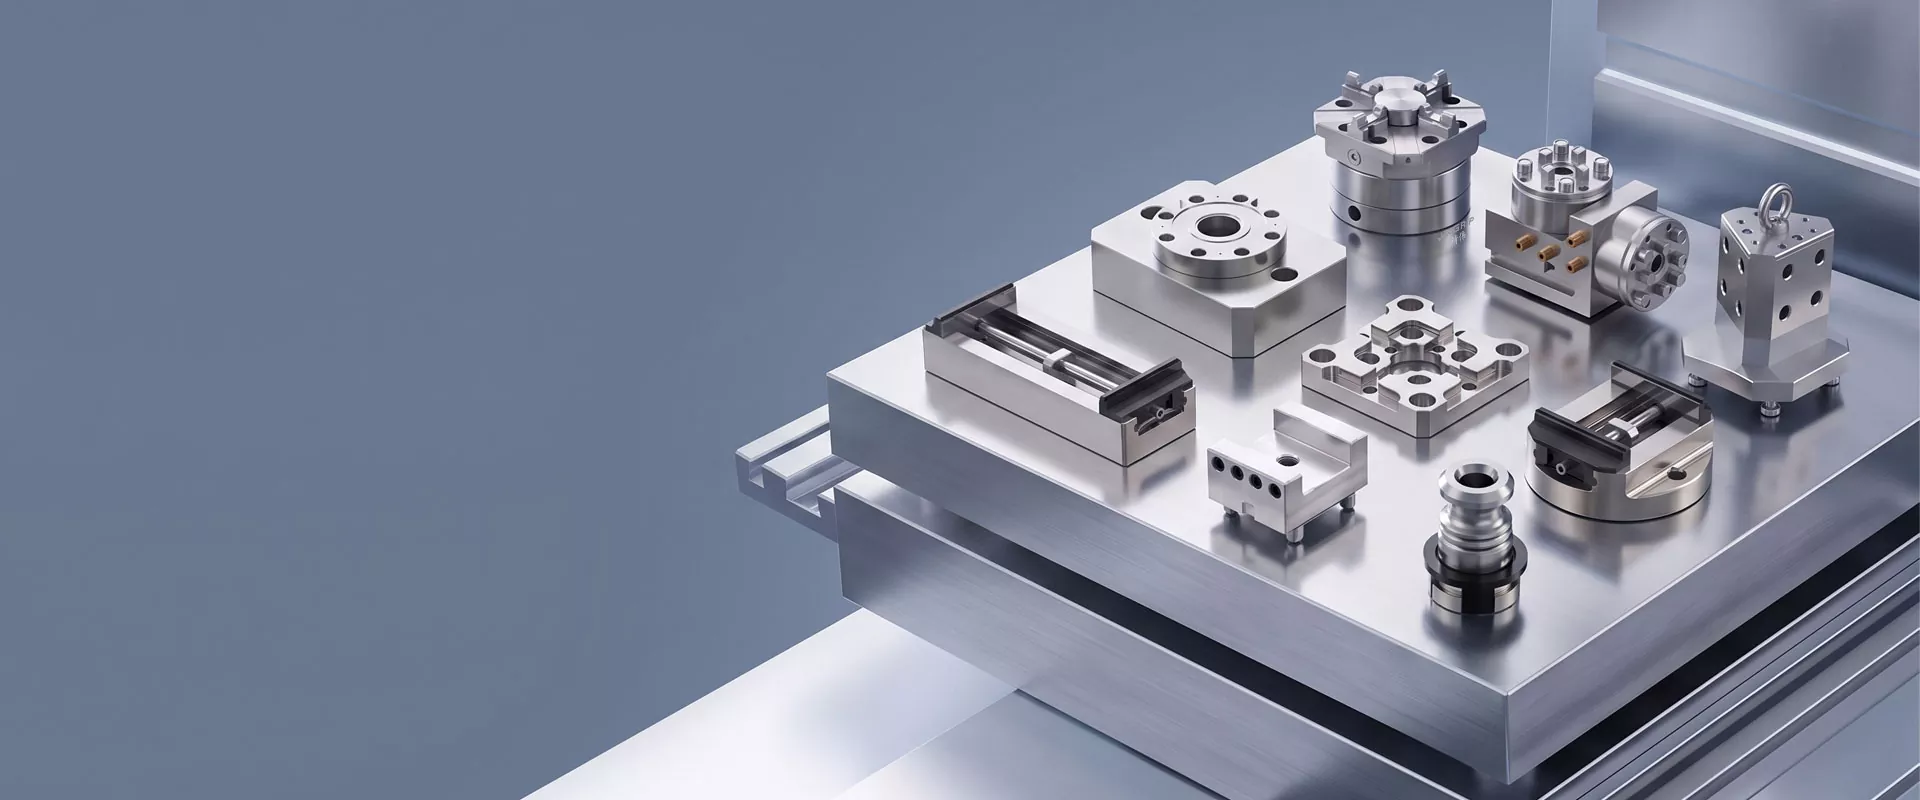
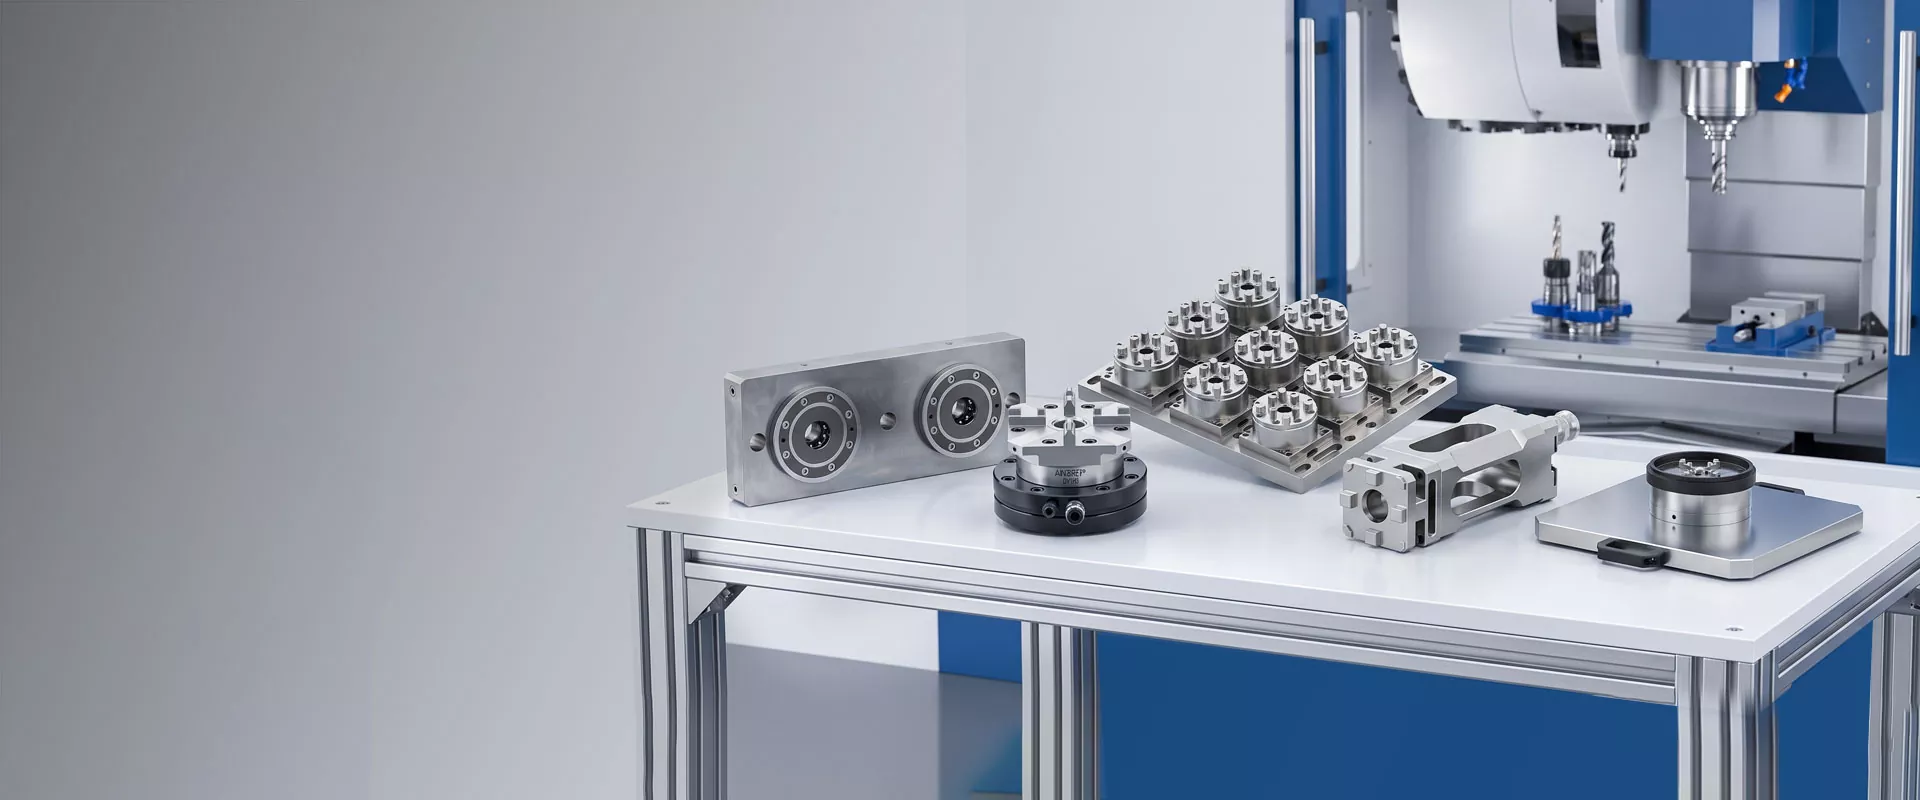
Elementu adierazgarriak: Alanbre EDM Vise Precision Workholding, Wire EDM Workholderako Chuck pneumatikoa, Unoset Egokigailua alanbre EDMrako RSM 50 Palet multzoarekin, Wire EDM Chuck Precision Workholding.
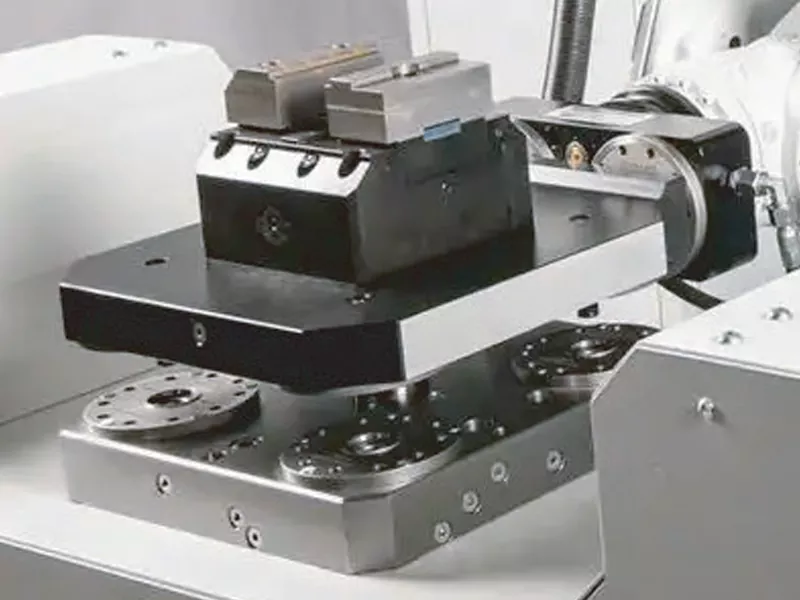
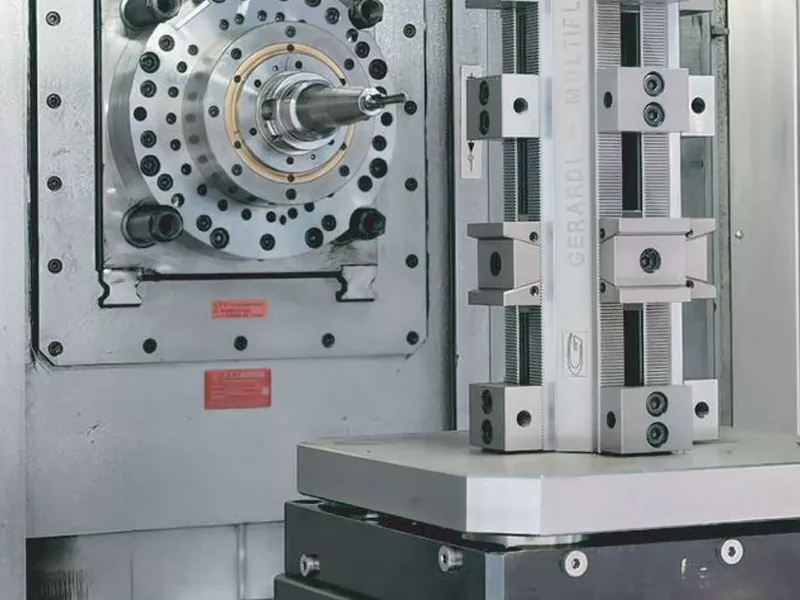
Mandril hauek hari-moztutako makinen mahaian instalatutako zuzen-blokeatzeko unitate gisa jokatzen dute. Eskuzko modeloak lote txikiko proba-produkziora egokitzen dira; Pneumatiko bidezko bertsioek lote errepikatuen lanetarako estutze automatiko iraunkorra egiten dute. Norabide anitzeko egitura erregulagarriek geometria konplexuko hutsuneen instalazioaren desplazamendua konpentsatzen dute.
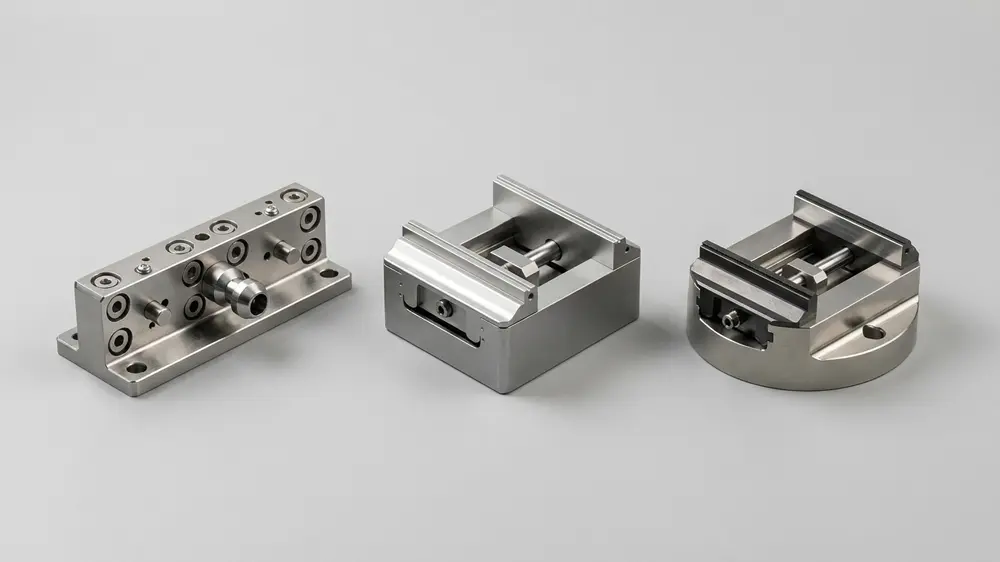
2. Hari EDM Vises
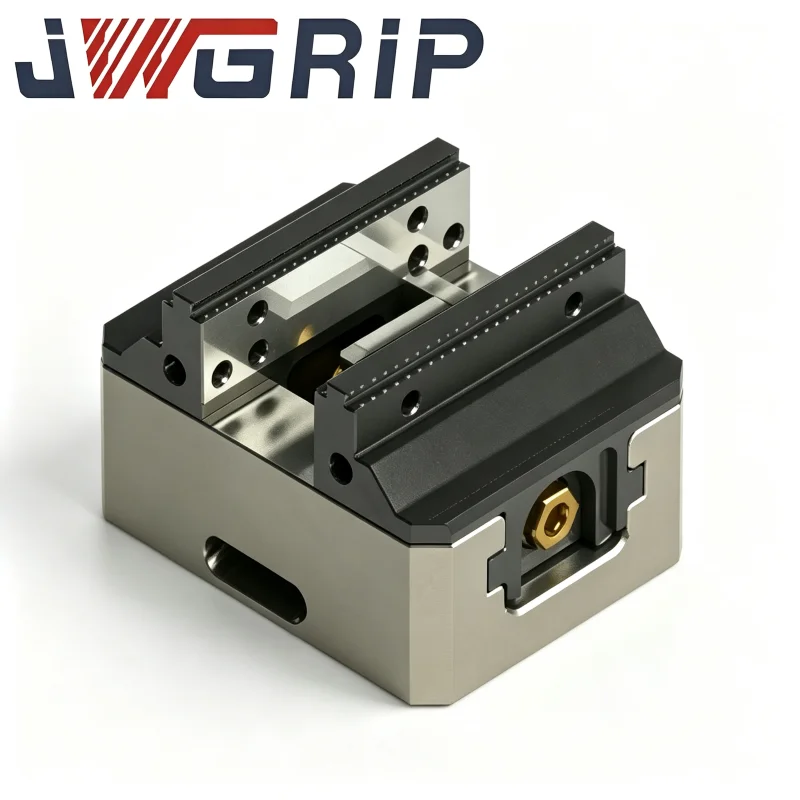
Elementu adierazgarriak: TP Unoset Vee Vise Wire EDMrako, 0-100mm alanbre birakaria EDM Vise, R-Type Wire EDM Super Vise 0-77mm, Unisis Square Palet Set for Wire EDM Workholding.
Bira-gorputz birakariek angelu-doikuntza ahalbidetzen dute, behin eta berriz estutu gabe. Barruko profilak V zilindrikoak eta barra biribilak egokitzen dira. Palet karratuen multzoek muntatzeko espazioa zabaltzen dute osagai anitzeko konbinazio-esleipen konbinatuen ertain-handietarako.
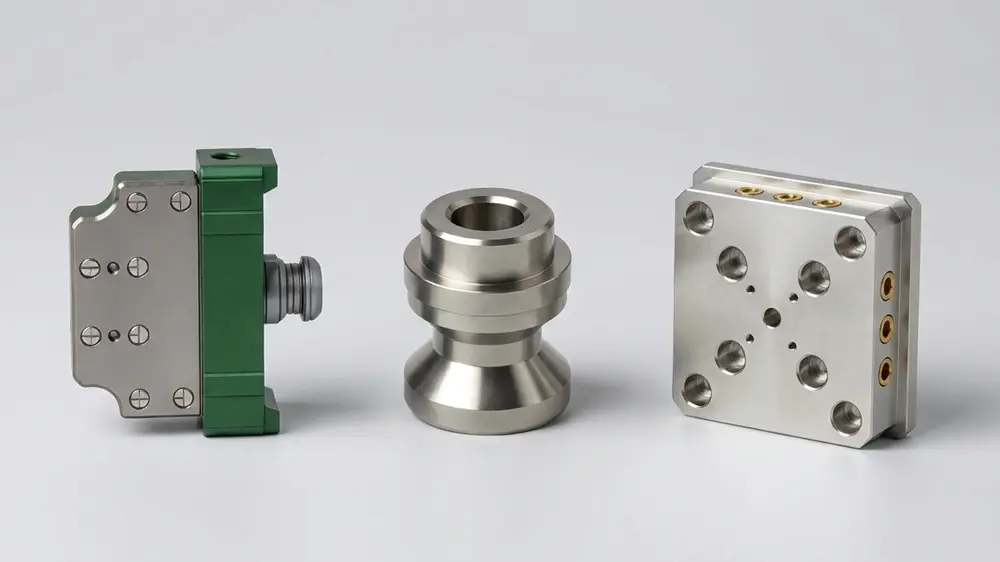
3. Wire EDM Fixture Osagarriak
Elementu adierazgarriak: Wire EDM lan-euskarrirako WEDM egokitzailea, alanbre-eroizko euskarri biribila, habe-pallet multzoa Wire EDM lan-euskarrirako, WEDM erreferentzia-elementua doitasunez eusteko.
Osagarri talde honek kokatzea, trantsizio-konexioa eta erreferentzia-konexio-funtzioak eskaintzen ditu. Beam-estiloko palet multzoek euskarri zabaleko espazioa eskaintzen dute pieza mehe luze eta luzeetarako; erreferentzia-elementuek erreferentziazko jatorri errepikagarria hornitzen dute maiz zati-trukearen eszenatokietarako.
Nola pantailaratu alanbre-moztutako aparatu konbinazio egokiak zure tailerreko benetako baldintzekin bat datozenak?
1.Eskuzko edo pneumatikoko harizko EDM chucks aukeratu behar dituzu?
Eskuzko mandrilak errentagarriak dira maiztasun baxuko loteen aldaketarako. Bolumen handiko pieza errepikatuen eskaerak exekutatzen badituzu eta estutze-irteera egonkorra lortzen baduzu, mandrin pneumatikoek lehentasuna merezi dute.
2.Zer horma meheko osagai hauskorrak egokitzen dira?
Lehenetsi puntu anitzeko kontaktu banatuko mordoak ertz estu-puntu-motako estupenen ordez, piezak estutzearen deformazioa minimizatzeko.
3.Ebaketa-prozeduretan angelu-doikuntza behar al duzu?
Alanbre birakariak EDM birakak askatzen zaituzte multzo osoak behin eta berriz askatu eta berriro blokeatzetik angelu aldaketetarako.
4.Ekipo gurutzatutako piezak fresatzeko, hondoratze EDM eta alanbre-mozketaren artean planifikatzen ari al zara?
Hobe duzu datu-interfaze bateratudun aparatuak aukeratzea. Momentu honetan, gure CNC autozentratuko birak ere jo dezakezu zure makina zeharkako fixture-unifikazio plangintzarako.
Prozesuaren Abantailak
Kontaktu eta kokapen-osagai kritikoek korrosioaren aurkako altzairu herdoilgaitzezko lehengai ez magnetikoak hartzen dituzte. Artezketa zehatza eta gainazaleko pasibazioa bota ondoren, aparatuek errendimendu egonkorra mantentzen dute denbora luzez ur dielektrikoen murgilpenean.
Amaitutako multzo bakoitzari lautasunaren ikuskapena, estutze-indarraren egiaztapena eta muntaketa errepikatzeko zehaztasun-probak egiten dira fabrika utzi aurretik. Osagarri modularren arteko trukagarritasuna guztiz balioztatzen da.
Neurrira egokitutako aldaketa-zerbitzua eskaintzen dugu: horma-tartea aldatu, drainatze zirrikitu bereziak gehitu, trantsizio-euskarri ez-estandarrak eraiki bezeroen lagin edo marrazki teknikoen arabera.
Gure talde teknikoak esperientzia praktiko ugari pilatzen du moldeen laborategiekin, pieza medikoen fabrikatzaileekin eta doitasuneko tresnak egiteko enpresekin lankidetzan. Ez ditugu katalogotik kanpoko produktuak hornitzen; zure mundu errealeko ebaketa-mugak aztertzen ditugu eta parekatuta dauden aparatuen konfigurazio iradokizunak proposatzen ditugu.
Aplikazio praktiko tipikoak
Zehaztasun-moldearen txertaketa eta trokelaren osagaien hari-mozketaren prozesatzea ur dielektrikoen ingurunean.
Horma mehe, hauskor, zilindriko eta forma irregularreko doitasun handiko osagaien ekoizpena.
Angelu anitzeko sestra ebaketa-lanak angelu birakaria doitzea eskatzen dute pieza desmuntatu gabe.
Zeharkako estazioen ekoizpen-fluxua, non piezak fresatzeko, hondoratze-erospenaren eta hari-moztutako makina-erremintaren artean zirkulatzen duten.
Lote txikiko prototipoen laborategiak eta nahasketa handiko eta bolumen txikiko doitasun-piezak fabrikatzeko tailerrak.