Euskal
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
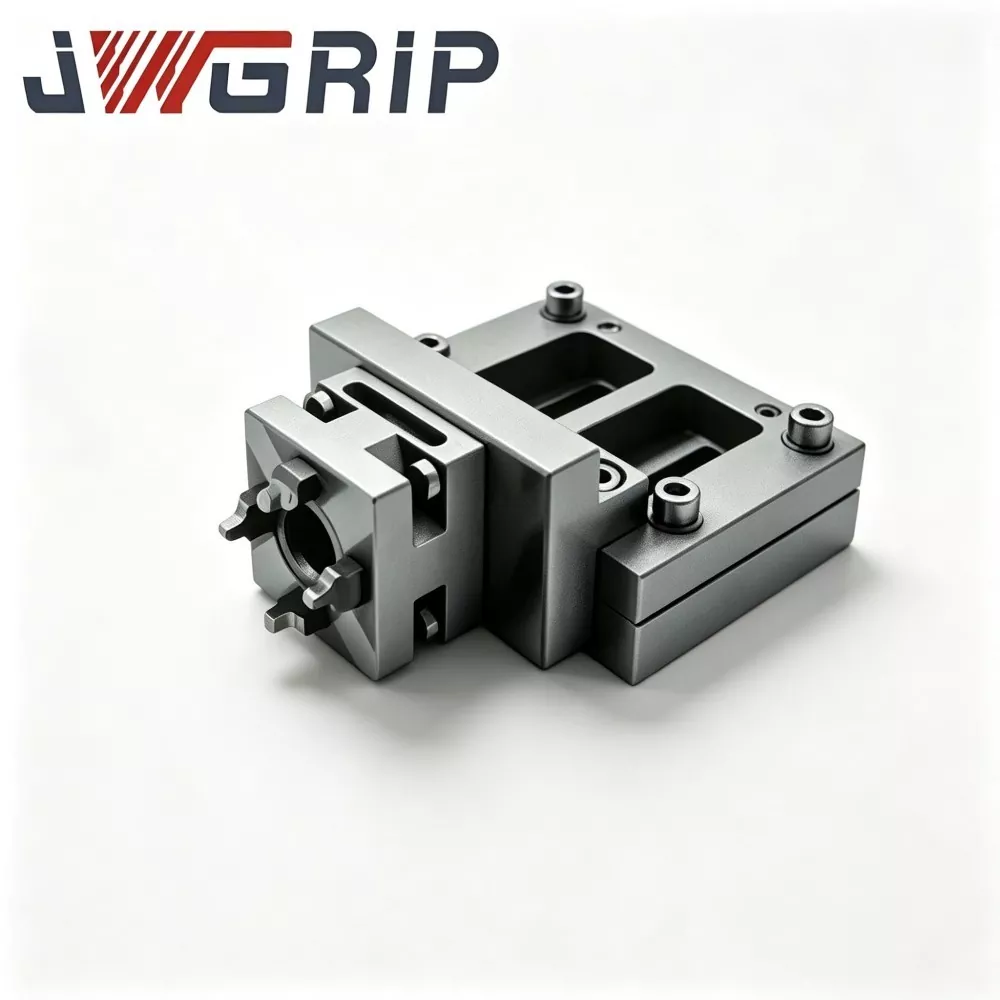
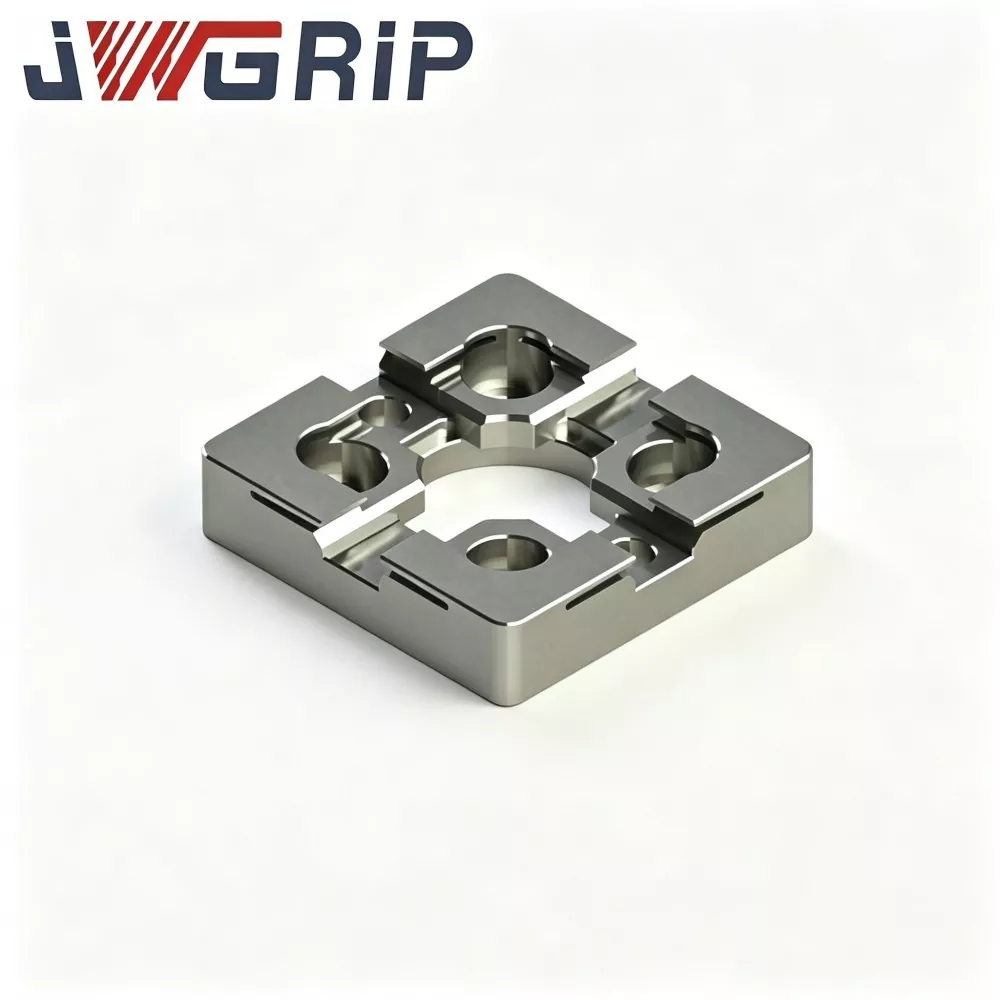
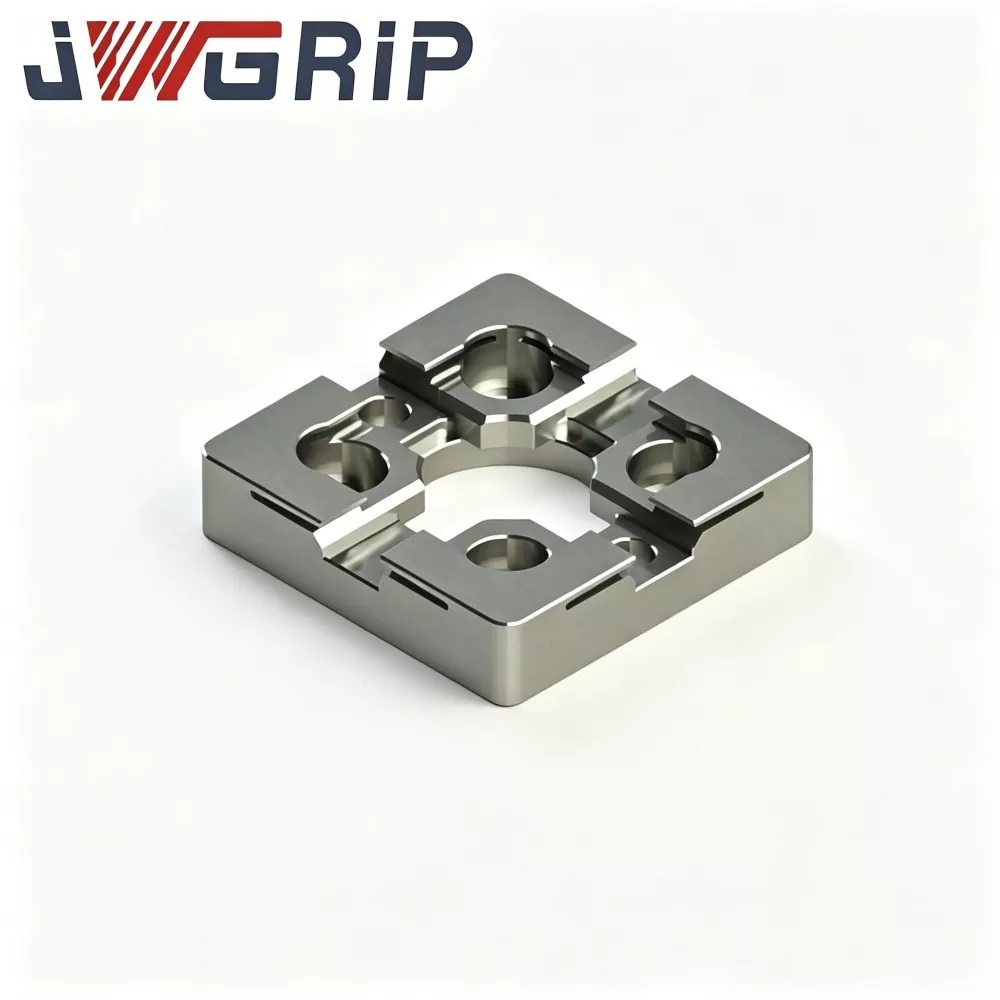
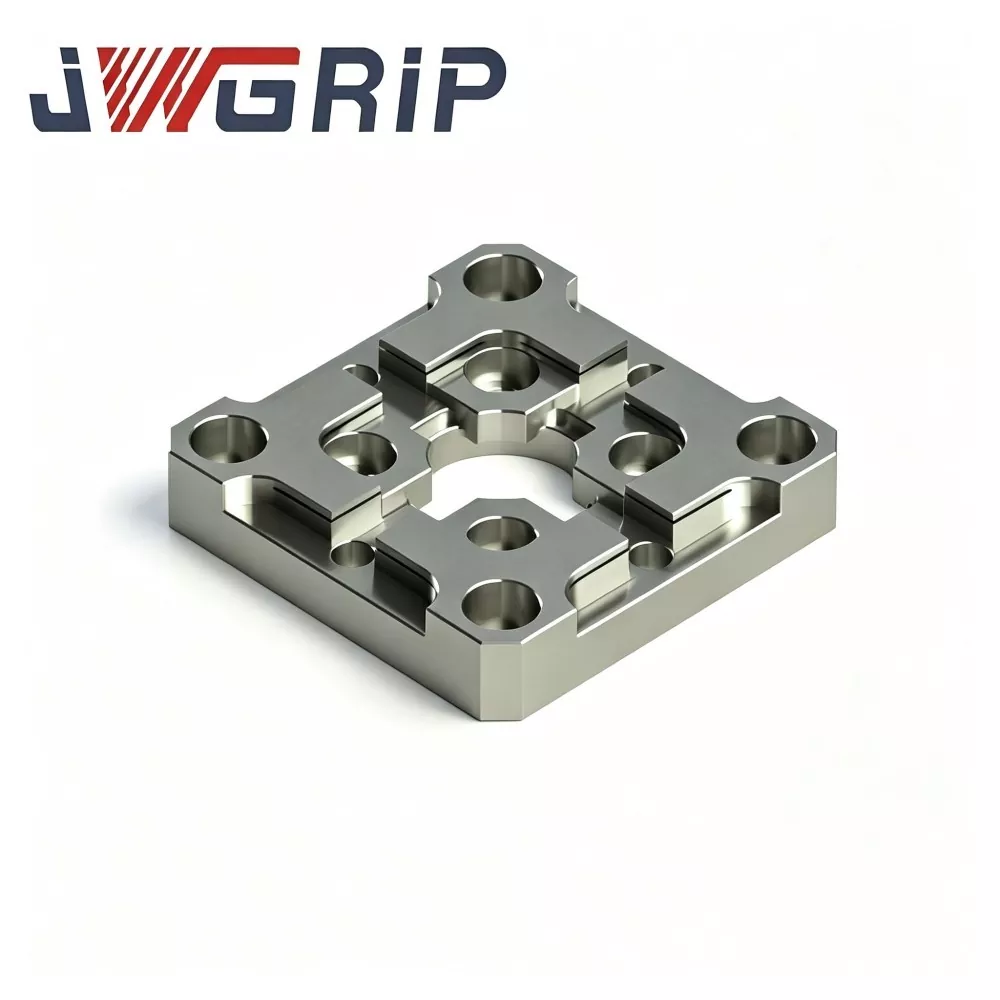
R-Type 54x54 EDM Zentratze Plaka
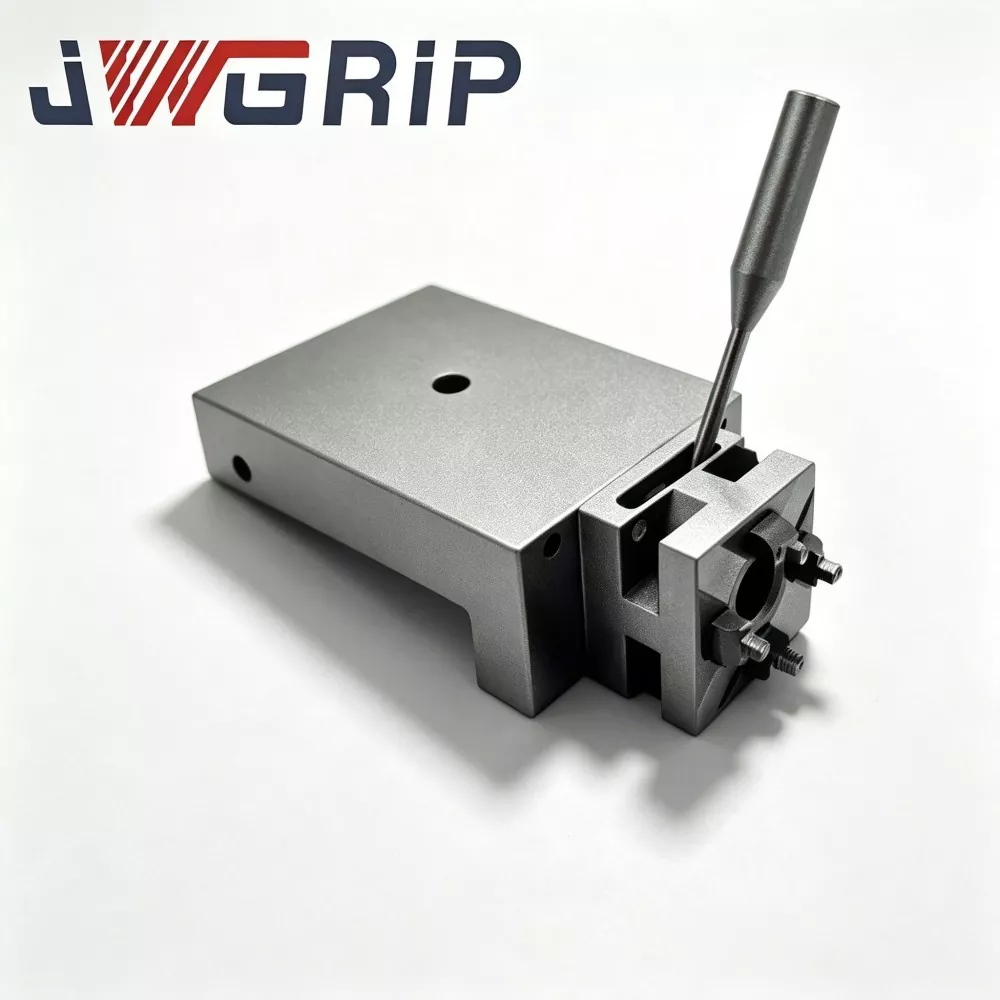
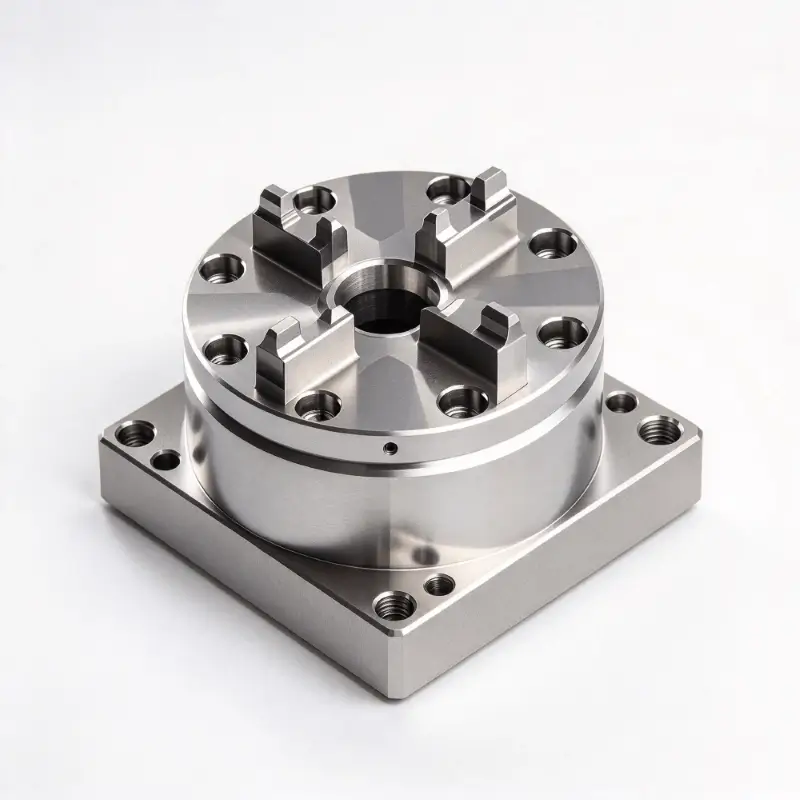
JWGRIP Txinan R-Type 54x54 EDM Zentratze Plaken fabrikatzaile eta hornitzaile profesionala da, zehaztapen estandarrak guztiz izakinak dituena eta Bulk Eskaera globala onartzen duena EDM makina trinkorako eta doitasuneko moldeen tailer proiektuetarako. Higadura-erresistentea den doitasun handiko kokapen-erreferentzia integratua da. Tamaina txikiko hondoratzeko EDM ekipoetarako, mini elektrodo-jingoetarako eta barrunbe anitzeko doitasun-moldeen prozesatzeko eszenatokietarako bereziki diseinatua. R motako trantsiziozko kokapen-sorbalda egitura optimizatua eta termikoki egonkorra den errendimendu mekanikoa unitate bakar batean integratzen ditu, estrusio errazaren higaduraren eta angelu zuzeneko miniaturazko zentratze-plaken tradizionalaren izkina-txipatzearen akatsak ezabatuz.
Egonkortasun handiko R-Type 54x54 EDM Zentratze Plaka honek termikoki egonkortutako aleaziozko erreminta-altzairuzko lehengai gisa hartzen du, ziklo anitzeko estresa arintzeko zahartzearen tratamenduaren bidez, tokiko gainazal gogortzearen eta aurpegi bikoitzeko artezketa teknologiaren bidez prozesatua. R motako trantsiziozko sorbalda-egitura berrituak eraginkortasunez sakabanatzen du kontaktu-estresa kontzentratua elektrodo-jig-en atrakatze errepikatuetan eta maiz karga-deskarga-zikloetan, koska-kalteak eta izkinaren higadura asko murrizten ditu eta zentralizazio-erreferentziaren zehaztasuna etengabe mantenduz. Termikoki egonkortutako altzairuzko gorputzak modu eraginkorrean saihesten ditu tailerreko tenperaturaren gorabeherak eragindako egitura-deformazioa eta dimentsio-desbideratzeak, maiztasun handiko loteen ekoizpenean lautasun bikaina eta epe luzerako dimentsio-koherentzia bermatuz.
Tamaina txikiko kobre, grafito eta kobre-tungsteno elektrodoen kokapen-eskaeretara ezin hobeto egokitzen da, eskuzko aurrezentratzeko denbora nabarmen laburtzen du, metatutako eskuzko kalibrazio akatsak ezabatzen ditu eta higatutako erreferentziak eragindako txinparta ezegonkorren eta barrunbe txikien xehetasun akastunen industriako minak konpontzen ditu. Baldintza-hornikuntza estandarra eta OEM-ren aldaketa onartzen ditu muntatzeko zuloen diseinua eta kokapen-profilak, eta doitasun handiko kokapen-soluzio fidagarriak eta errepikagarriak eskaintzen ditu miniaturazko txertaketak eta barrunbe anitzeko moldeak EDM sorta prozesatzeko.
Mina puntu praktikoak
Mikro-konektoreak eta miniaturazko molde medikoak prozesatzen dituzten sinker-EDM tailer trinkoek formatu txikiko ohiko zentratze-plaken berezko eragozpenak dituzte:
Zentratze-plaka txiki konbentzionalak angelu zorrotzeko barruko sorbaldak erabiltzen dituzte. Atrakatzeko inpaktuak estresa izkinako gune estuetan kontzentratzen du. Pixkanaka-pixkanaka ikusezinak diren mikro-koskak sortzen dira, ohiko ikuskapen bisual bidez detektatu ezin direnak.
Zentratzeko erreferentzia isilean egiten da etengabeko ekoizpenean, eta, ondorioz, txinparta hutsunea, barrunbe irregularreko alboko hormaren higadura eta balio handiko miniaturazko moldeen txertatzeen hondarraren arriskua sortzen da.
JWGRIP-ek R-Type 54x54 EDM Zentratze Plaka optimizatzen du goian aipatutako min-puntuetarako:
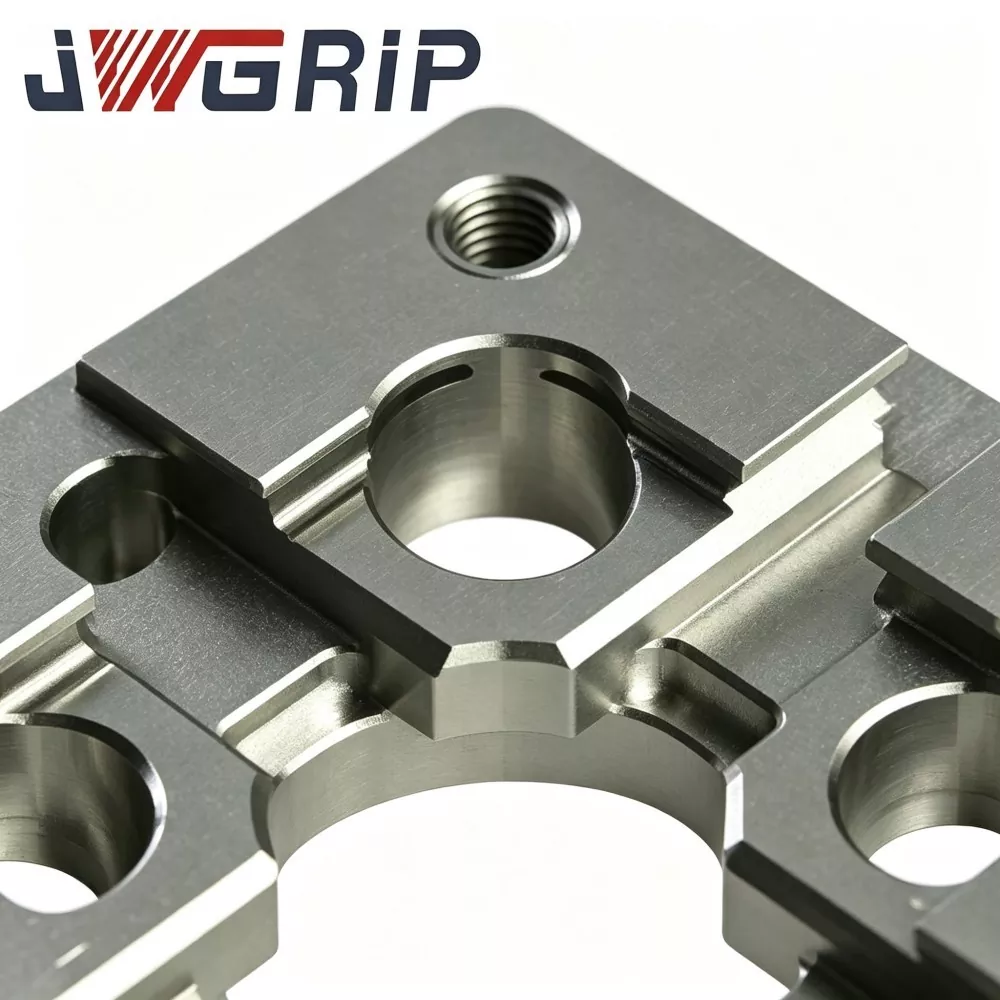
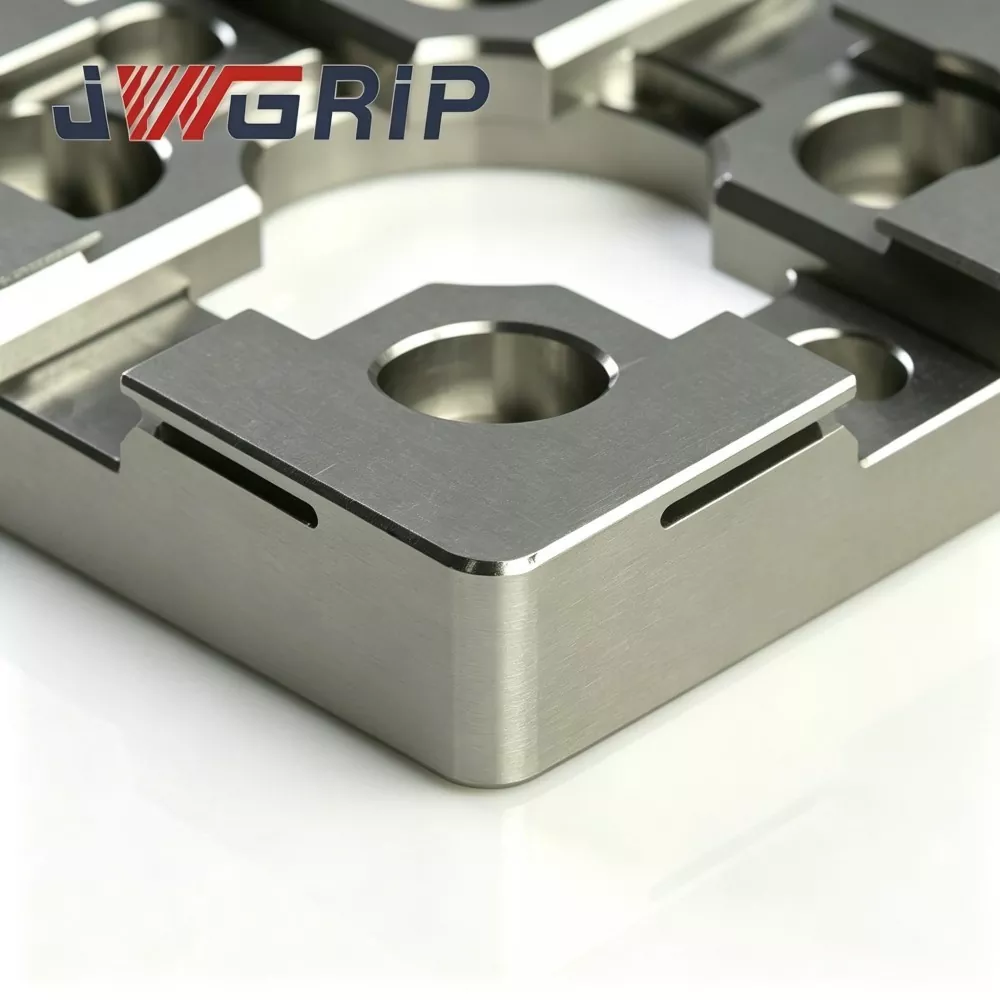
1. Kokatze-sorbalda trantsiziozko R motako leunak akokatzeko kontaktuaren estresa birbanatzen du eta mikrokoskatze- eta izkin-txirbil-arriskua murrizten du elektrodo-jig-a karga-deskarga-ziklo sarritan.
2. Termikoki egonkortutako aleazio-erreminta-altzairuzko substratuak eta etapa anitzeko zahartzeak mugatzen du EDM makina trinkoen kabinetearen giro-tenperaturaren gorabeherak eragindako erreferentziazko distortsioa.
3. Aurpegi bikoitzeko zehaztasun handiko artezketak lautasun eta paralelismo fidagarriak bermatzen ditu zentrazio mekanikoko datu egonkorretarako.
4. Eskuzko zentratu aurretiko lan-fluxua sinplifikatzen du eta kokapen-errore metatua murrizten du moldeen txertatze korapilatsu txikietan, eta errepikapen-zehaztasuna hobetzen du loteetako mikromoldeen EDM lanetarako.
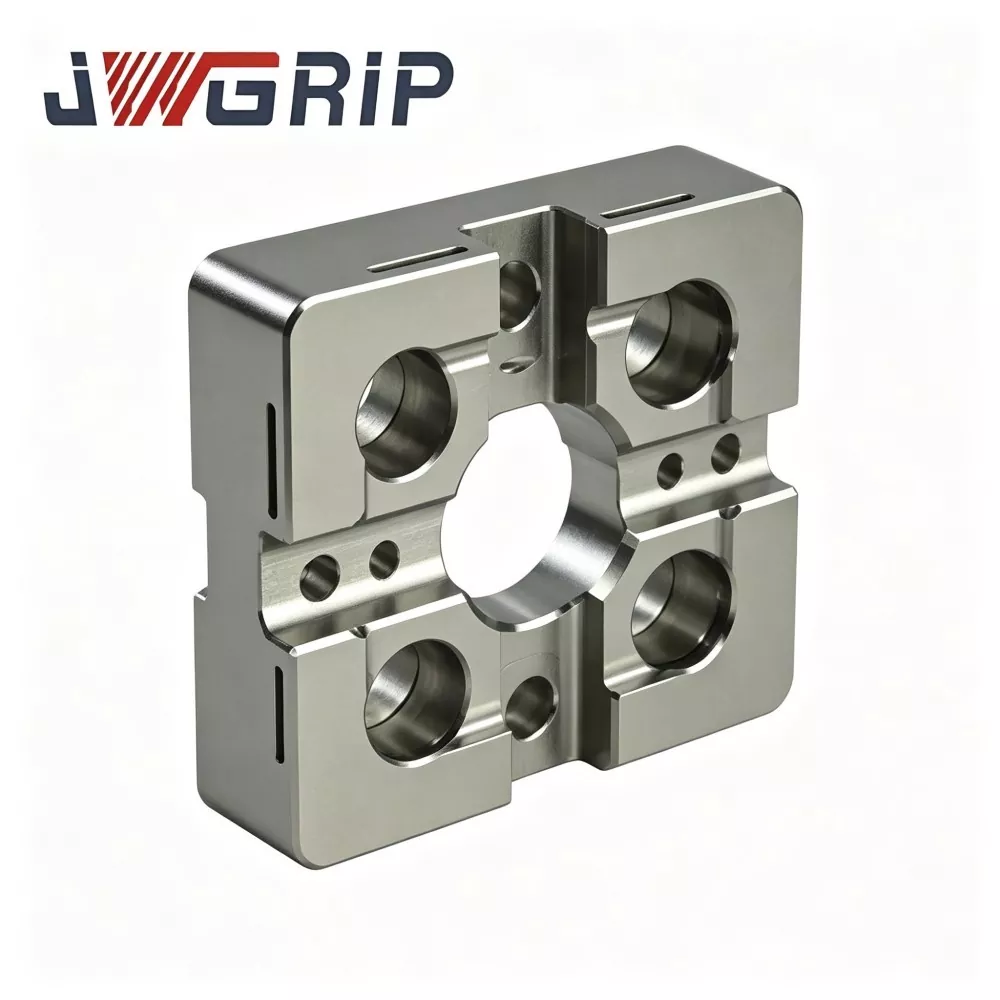
5. 54×54ko oinatz trinkoak mahai-espazio mugatua egokitzen du; Zulo-ereduaren eta kokapen-buruaren OEM pertsonalizatutako aldaketa eskuragarri dago EDM-zelula automatiko trinkoen proiektu berezietarako.
Funtzionamendu Logika
JWGRIP R-Type 54x54 EDM Zentratzeko Plaka tamaina txikiko EDM elektrodo-jaren aurre-kokapenerako eta kontzentrikotasun-lerrokatzerako dedikatzen den erreferentzia mekaniko trinkoa da:
1. EDM trinkoko lan-mahaiaren/erreparazio-oinarri txikiaren eta elektrodoak eusteko plantillaren artean instalatzen da. Zentratze mekanikoko datu errepikagarriak ematen ditu kobre, grafito edo kobre-tungstenozko elektrodo miniaturazko plaken maiz aldatzean.
2. Formatu txikiko zentratze-plakek 90°-ko barruko sorbalda zorrotzak hartzen dituzte. Atrakatzeko-inpaktuaren estresa ertz-lerro estuetan kontzentratzen da, eta tokiko plastikozko mikrokoskadura sortzen du behin eta berriz prentsa-zikloen ondoren.
3. Egitura-hobekuntza nagusia: R motako trantsizio-profil leun etengabeak barneko kokapeneko sorbaldetan kontaktu-eremu eraginkorra handitzen du, kontaktu-esfortzua gainazal zabalagoetan zabaltzen du izkina-lerro zorrotzen ordez. Honek koska-pilaketa moteldu eta erreferentzia-datu-erreferentzia atzeratzen du.
Muga funtzionalaren abisu garrantzitsua:
Unitate honek aurrezentrazio mekanikoa soilik eskaintzen du, eta ezin du zundan oinarritutako koordenatu fineko kalibrazioa ordezkatu. Atrakatze mekanikoaren ondoren, operadoreek zunda-neurketa eta koordinazio-konpentsazioa behar dute oraindik EDM prozesuko zehaztapen estandarrak betez.
Aplikazio agertoki nagusiak:
mikrokonektoreen moldea, miniaturazko pieza medikoen moldea, doitasun-engranaje-txertatzeko moldea eta tamaina txikiko troquelado-galdaketa-txertatze EDM mekanizazioa. Zero-puntu trinkoko mandriletan, finkagailu-oinarri txikietan edo hondoratze-EDM lan-mahai txikietan munta daiteke.
Errendimendu Teknikoa
1. R motako sorbalda-higaduraren aurkako egitura trinkoa optimizatutako laborategiko iraunkortasun-proba konparatiboak erakusten du, atrakatze-maiztasun eta ukipen-indar berdinaren pean, JWGRIP R-Type 54×54 EDM Zentratze Plakak tokiko kontaktu-estresa % 32 gutxi gorabehera murrizten du izkina zorrotz tradizionalaren aldean; lote-ziklo jarraituetan.
2. Egonkortze termikoko zahartzearen tratamendu bikoitza. Aleazio-erreminta-altzairuzko hutsuneak bi faseko tenperatura altuko zahartze-mekanizazioa egiten du, barne-hondar-esfortzurik handiena kentzeko. Tailerreko giro-tenperaturan 16-30 ℃, akabera-plakaren lautasunaren aldakuntza ≤0,0025 mm, EDM ekipo trinkoen kabinetearen tenperaturaren desbideratzeak eragindako erreferentziazko distortsioa saihestuz.
3. Alde biko zehaztasun handiko artezketa Goiko lan-erreferentzia-aurpegia eta beheko muntaketa-datua ultra-doitasunezko lurra dira. Goiko gainazaleko lautasuna ≤0,002 mm; goiko-beheko datuen arteko paralelismoa ≤0,003 mm. Paralelismo onak instalazio itzulgarria onartzen du gainazal alternatiboetarako erabilerarako, espazio mugatutako makina trinkoaren baldintzapean.
4. Azalera gogortzeko tokiko tratamendu selektiboa R motako kokapen-sorbalda barruko guneek bakarrik jasotzen dute energia handiko gogortze lokala, gainazaleko gogortasuna HRC 57-61. Marradura-erresistentzia sendoa karbono-hautsaren eta metal-hondakin finen aurka; Estres kritikorik gabeko oinarri-guneek substratuaren gogortasuna mantentzen dute, ustekabeko inpaktu batean plaka osoko haustura haustura saihesteko.
5. Dielektriko-fluidoekiko erresistentea Pasibazioa Korrosioaren aurkako akabera Kanpoko gainazaleko pasibazioa herdoilaren aurkako tratamendua. Korrosio kimikoa jasaten du fluido dielektriko eta hezetasun handiko atmosferaren zipriztinak EDM makinaren armairu trinkoaren barruan, eta epe luzerako tailerreko funtzionamenduetan orban-herdoilaren sorrera atzeratzen du.
6. Espazio aurrezteko 54 × 54 eskema aurrez prozesatutako muntaketa-ezaugarriekin Lokatze-zulo aurrefabrikatuak eta torloju-zulo-zuloak bat datoz zero puntu trinkoen interfaze nagusiekin. Instalazio zuzena bigarren mailako mekanizaturik gabe mini EDM-ko finka-oinarri gehienetarako.
7. Lote-mailako kalitate-artxibo trazagarria Amaitutako plaka bakoitzak laser bidez grabatutako serie-zenbaki esklusiboa darama. Lautasuna, paralelismoa eta R-profilaren tolerantzia biltzen dituzten ikuskapen-datu multzo osoak artxibatu egiten dira, mikro-moldeen ekoizpen masiboko enpresen kalitate-kudeaketa trazagarria onartzen dutenak.
Ekoizpen lan-fluxua
Sarrerako lehengaien konposizioa eta gogortasuna egiaztatzea → CNC fresaketa → Tenperatura altuko estresa arintzeko lehen faseko zahartzea → erdi-akabera mekanizatu → barruko R sorbaldaren sestraren konformazioa → egonkortze termiko sekundarioaren zahartzea → gainazalaren gogortze selektiboa → aurpegi bikoitzeko zehaztasun handiko artezketa → kokapen-zulo-zulo eta ikuskapen-zulo geometrikoa → laser bidezko serie-zenbakien markatzea → herdoilaren aurkako pasibazioa → azken ikus-entzunezko eta dimentsioko berriro egiaztatzea → amaitutako ondasunen biltegia.
Ekoizpenak ISO 9001 kalitate-kudeaketa-sistemaren zehaztapenak betetzen ditu.
Oinarrizko metrologia-tresnak: CMM, lautasun-interferometroa, Rockwell gogortasun-probatzailea, guztiak aldizkako kalibrazio metrologiko ofiziala egiten dute.
Amaitutako unitate bakoitzari ikuskapen-txosten independentea ematen zaio; material-ziurtagiri dokumentuak eroslearen eskariz eman daitezke.
Eguneroko mantentze-arauak
1. muntatu baino lehen, garbitu guztiz garbi aparatu-oinarri-planoa, kokapen-zuloak eta plakaren beheko datua; kendu karbono-hautsa, metal-txipak eta dielektriko-fluido-hondarrak. Harrapatutako partikulek ezkutuko inklinazio-desbideratzea eragingo dute.
2. Estutu zorroztutako muntatze-torlojuak zehaztutako momentuaren arabera. Gehiegizko momentuak plaken deformazio lokala sortzen du; Momentu nahikorik ezak plaka aldatzeko arriskua dakar atrakatzearen eraginpean.
3. Kontrolatu elektrodo-jig mugimenduaren trazua; debekatu R motako kokapen-sorbalden gainean talka bortitza; Kontaktu leuneko akokatzea modua hartuko da aurrezentratze mekanikorako.
4. Aurre-zentratu mekanikoaren ondoren, zundan oinarritutako koordenatu-konpentsazio osoa EDM-prozesuaren zehaztapenei jarraituz. Inoiz ez tratatu aurrezentratzeko emaitza mekanikoa azken mekanizazio datu gisa.
5. 6-9 lanegunero, ikuskatu R-sorbalda barruko eremuak lupapean; ordezkatu zentro-plaka berehala koska, marradura edo koska antzematen bada.
Saihestu beharreko akatsak izateko joera duten eragiketak
1. Lotzen diren gainazalak ondo garbitu gabe instalatzea, txipak txertatuta ezkutuko okertze-errorea sortzeko.
2. Mailak behartutako atrakatzea, sorbaldak kokatzeko mikrokoska ikusezina sortzen duena.
3. Torlojua gehiegizko parean finkatzea, distortsio geometriko iraunkorra eraginez.
4. Zundaren kalibrazio finak saltatzea eta mikro barrunbeko EDM mekanizatzeko aurrezentratze mekanikoan soilik fidatzea.
Akatsak egiaztatzeko taula
|
Matxura Fenomenoa |
Erro kausa litekeena |
Iradokitako Ebazpena |
|
Zentralizazio-irakurketa errepikatua |
Estekatze-azalera zikina;muntaketa-torloju solteak;elektrodo-jig deformatua |
Desmuntatu eta garbitu kontaktu-aurpegiak; torlojuak berriro estutu; ikuskatu edo ordezkatu jig akastunak |
|
Pixkanaka-pixkanaka kontzentrikotasun-konpentsazioa etengabeko korrika egin ondoren |
R-sorbaldak higadura edo mikro-txirbilak jasaten ditu |
Egiaztatu sorbaldaren egoera lupa-tresnaren azpian; ordeztu unitatea higadura-markak agertzen direnean |
|
Paralelismo eskasa atrakatzeko irteerarako |
Gehiegizko parean ixtea; plakaren oinarrian harrapatuta dauden hondakinak |
Berriz instalatu torque-spec hurrengo; guztiz garbia beheko eserlekuaren interfazea |
Errendimendua eta Prozesuen Konparaketa
Formatu txikiko EDM zentratze-plaka komertzialen gehienek angelu zorrotzeko barruko sorbaldak hartzen dituzte estresa barreiatzeko R-trantsiziorik gabe. Lehiakide askok bigarren mailako egonkortze termikoko zahartzea eta tokiko gogortze selektiboa bertan behera uzten dituzte ekoizpen-kostuak murrizteko.
1. Higaduraren aurkako gaitasuna: lehiakideen sorbalda zorrotzeko plakek erraz sortzen dute mikro-koska 350-650 ainguratze-zikloren ondoren. JWGRIP R motako trantsizio leun-egiturak asko hobetzen du koskaren aurkako errendimendua, jig-docking-en eraginpean behin eta berriz.
2. Barne-estresaren kudeaketa: arerioko produktu askok bigarren mailako zahartzea baztertzen dute. Artezketa osteko hondar-tentsioa poliki-poliki askatzen da giro-tenperatura aldaketetan eta lautasun-noraeza eragiten du. Gure etapa biko zahartzeak hondar-estresa kentzen du epe luzerako egonkortasun geometrikoa bermatzeko.
3. Inspekzio estandarra: hornitzaile askok neurri partzialeko laginketa-ikuskapena baino ez dute egiten. JWGRIP plaka bakoitzak elementu osoko CMM eskaneatu geometrikoa egiten du serie-zenbaki independentearekin, trazabilitatea osoa lortzeko.
4. Proiektu pertsonalizaturako gaitasuna: fabrika askok estandar finkoko tamainak soilik eskaintzen dituzte. OEM helduen lan-fluxuak lagunduta, JWGRIP-ek zuloen diseinua eta kokapen-buruaren aldaketak ezartzen ditu EDM trinkoen ekipamendu proiektu berezietarako.
Ohiko galderak
1.G.: JWGRIP R-Type 54x54 EDM Zentratze Plaka lortu al dezake epe luzeko produkzio masiborako zero higadura errendimendua?
A1: R-trantsizio optimizatuak asko moteltzen ditu koska eta txirbil arriskuak, baina ezin da erabateko zero higadura lortu atrakatze-ziklo masiboen ondoren. Lupak lagundutako barruko R sorbalden aldizkako ikuskapena derrigorrezkoa izaten jarraitzen du. Ordezkatu plaka berehala marradura, koska edo koska hautematen denean.
2.G.: Zentratze-plaka trinko hau erabil al daiteke pisu handiko tamaina handiko grafito-elektrodo-jiletarako?
A2: Unitate hau EDM makina trinkoen miniaturazko elektrodo txikietarako diseinatuta dago. Ez da gomendagarria grafito handiko muntaketa astunetarako. Gehiegizko kargak sorbalden higadura bizkortzen du eta deformazio-arrisku iraunkorra ekar dezake.
Q3: OEM onartzen al duzu zulo-eredu ez-estandarra eta pertsonalizatutako kokapen-buruaren geometriarako?
A3: Bai. Mesedez, bidali marrazki tekniko osoak zuloen antolamenduari, kokapen-buruaren profilari, lautasunari eta paralelismoari buruzko zehaztapen argiekin. Ingeniaritza taldeak fabrikazioaren ebaluazioa egiten du 12 laneguneko epean eta aurrekontu formala egiten du.
4.G.: Zein hutsegite-baldintza daude bermearen esparrutik kanpo?
A4: doitasun handiko kokatzea lan-euskarri osagaiari dagokio. Bermeak entregatu orduko fabrikazio-jatorrizko akatsak estaltzen ditu: espezifikaziotik kanpoko lautasuna, paralelismoa eta gogortasuna. Talkak, pare gehiegizko instalazioak, txirbilaren urradurak eta erabilera ziklikoaren ohiko higadurak eragindako kalteak bermetik kanpo daude.
Lotutako Kategoria
Bidali kontsulta
Harremanetarako informazioa
-
Helbidea
44. zenbakia, Daning Entrepreneurship Road, Humen Town, Dongguan hiria, Guangdong probintzia, Txina
-
Tel
-
Posta elektronikoa
Ongi etorri JWGRIP-i kontsulta bidaltzera. Gure talde tekniko eta salmenta-talde profesionalak doako aparatuen hautaketa, irtenbide pertsonalizatuaren diseinua eta aurrekontu zehatza eskainiko ditu.
Albisteen Gomendioak