Euskal
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
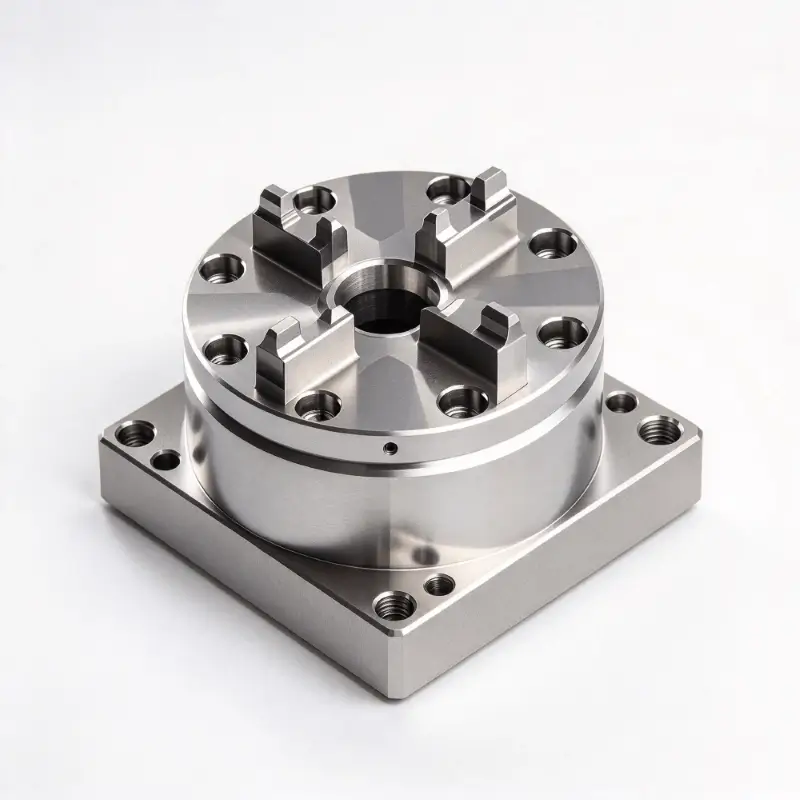
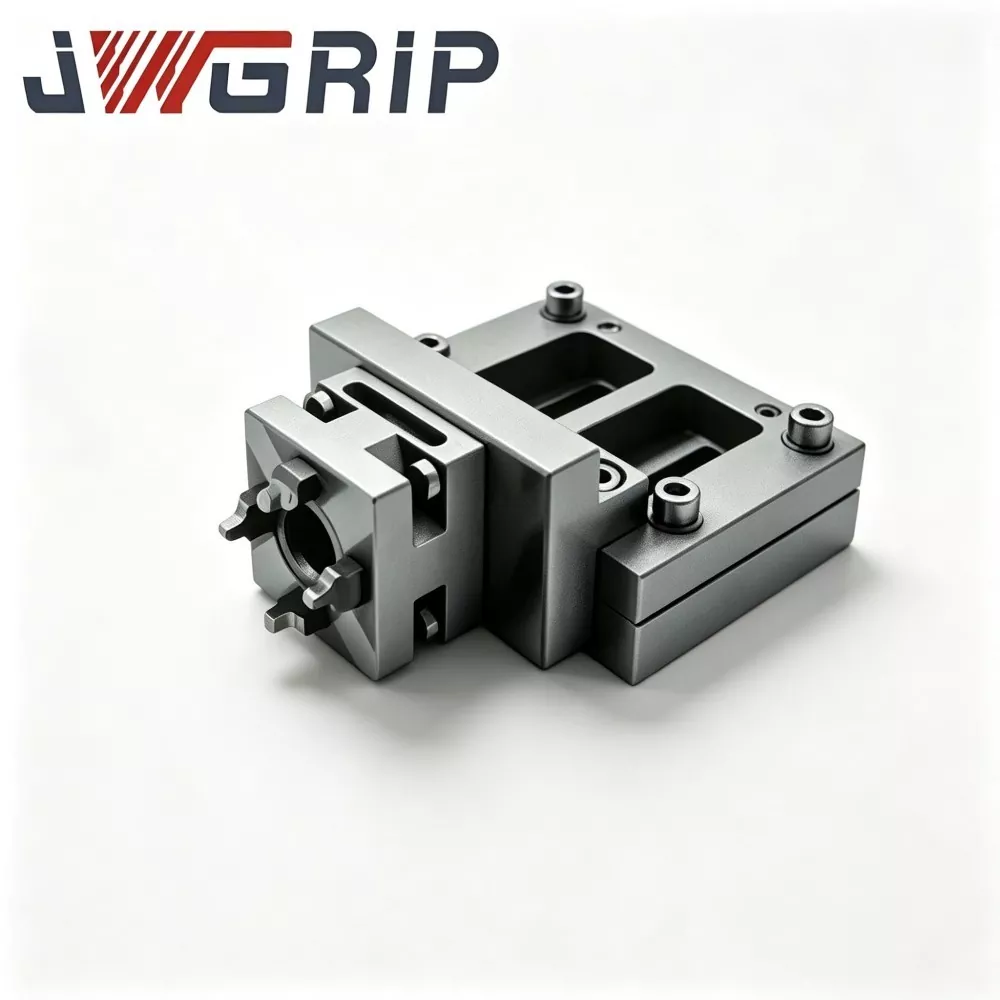
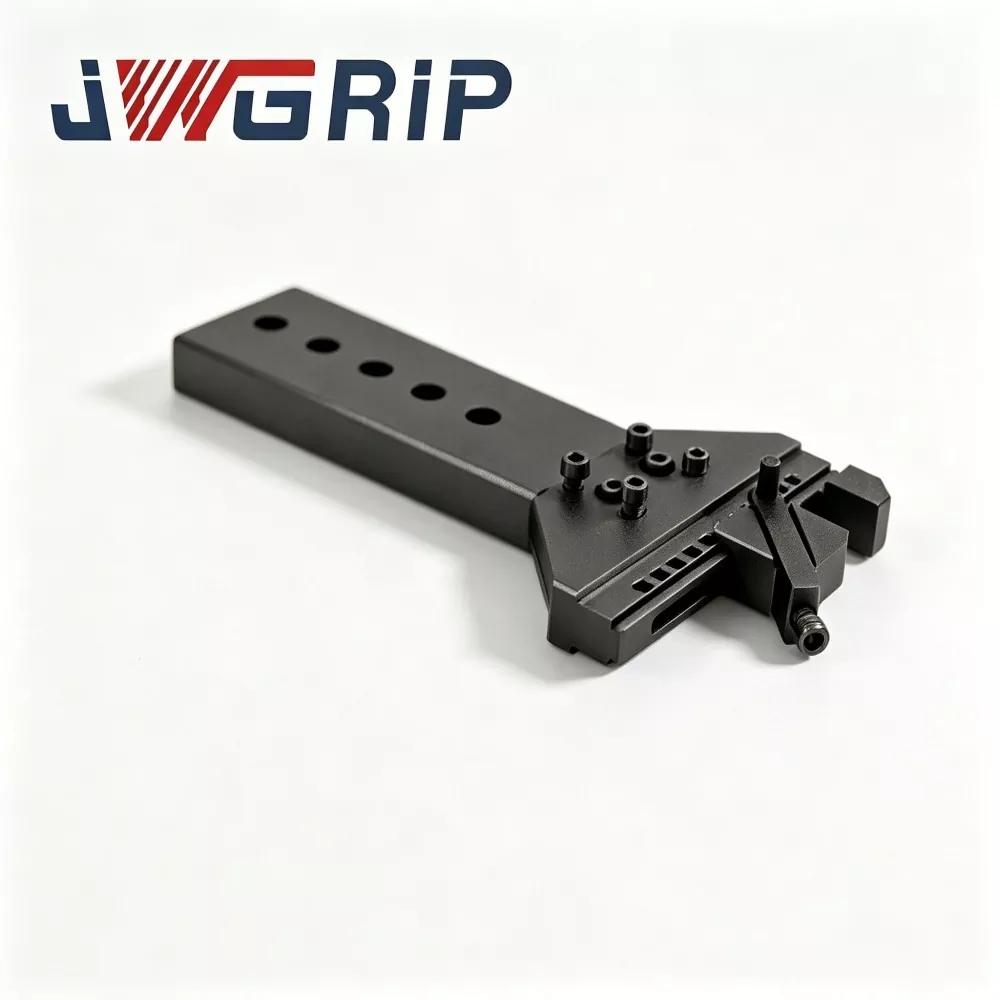
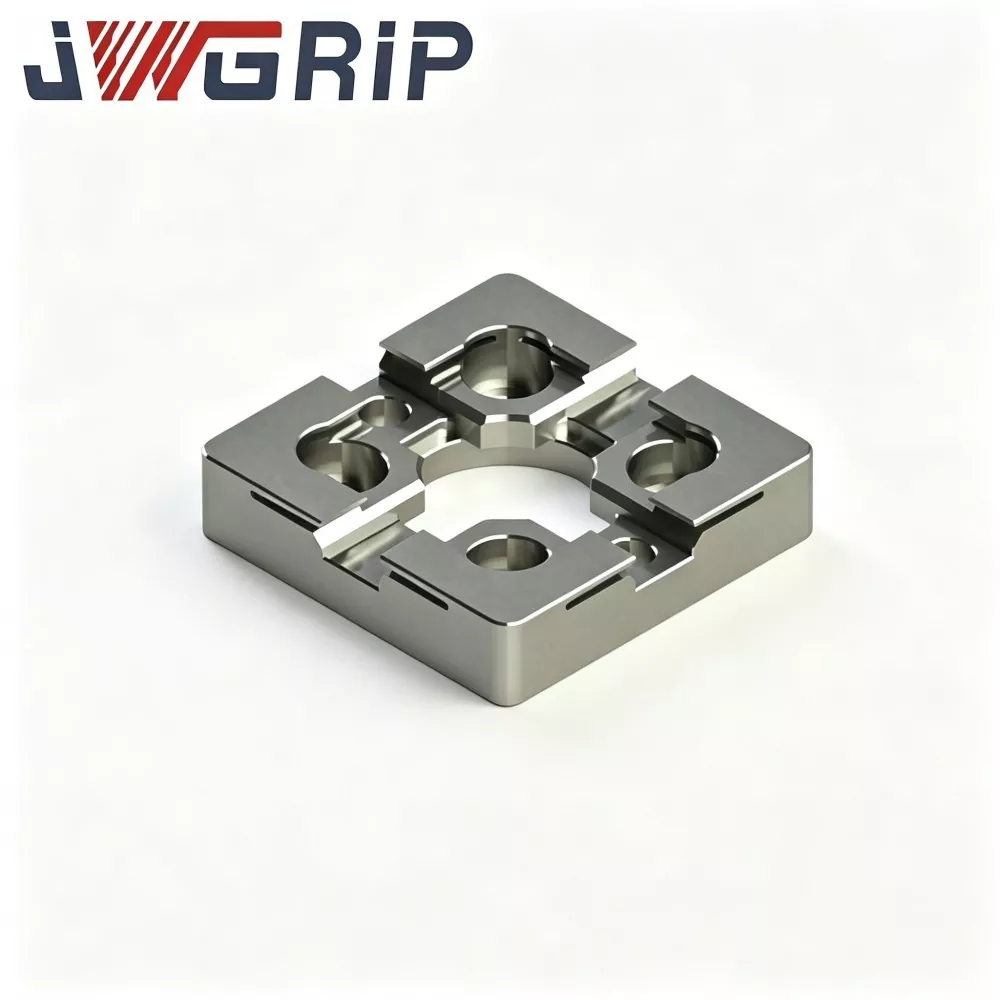
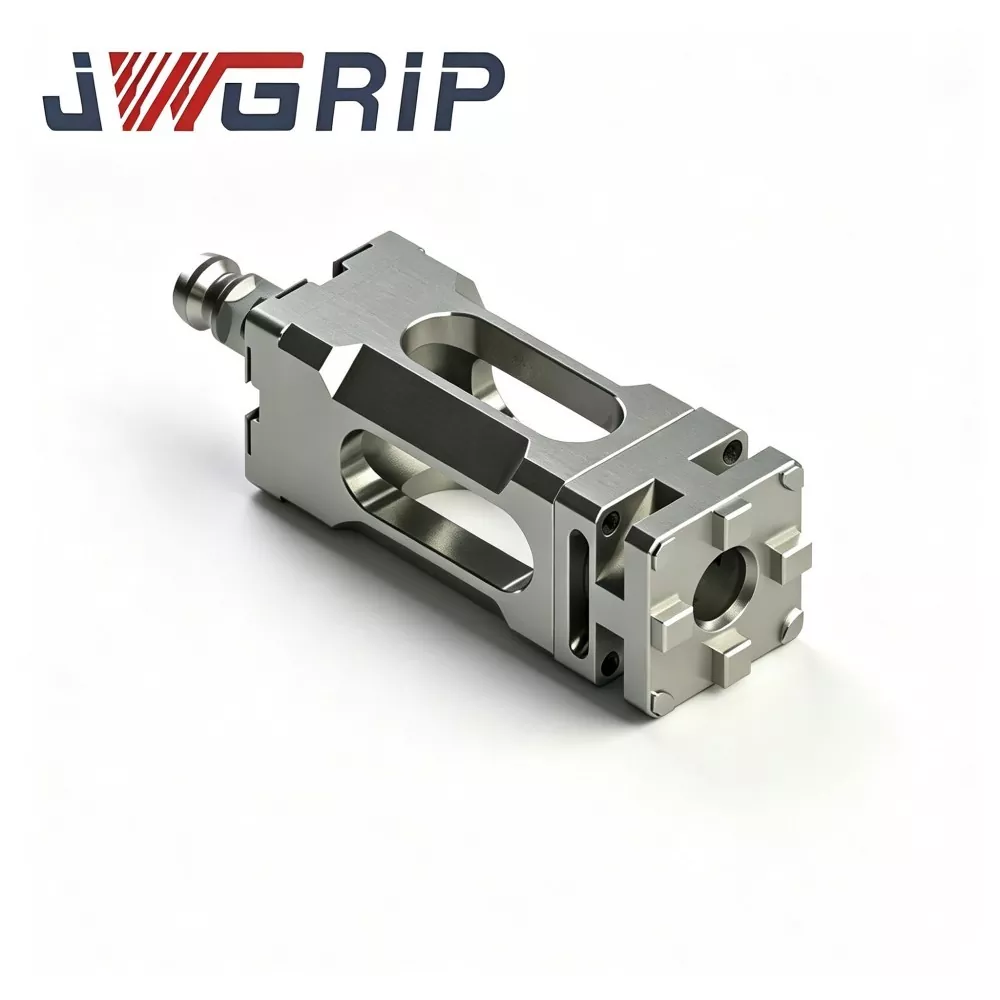
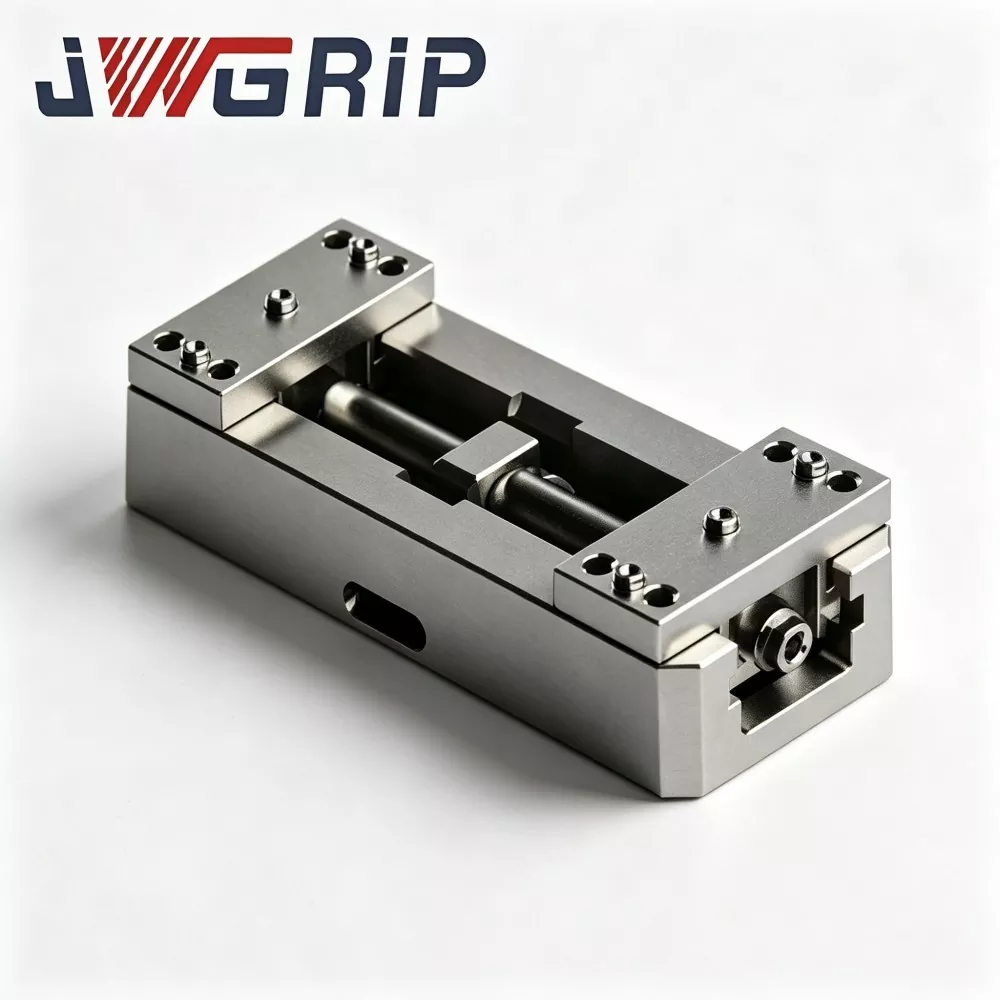
Bidaia handia autozentratuta dagoen zero puntuko mordoa CNC fresatzeko masailezur bigunekin
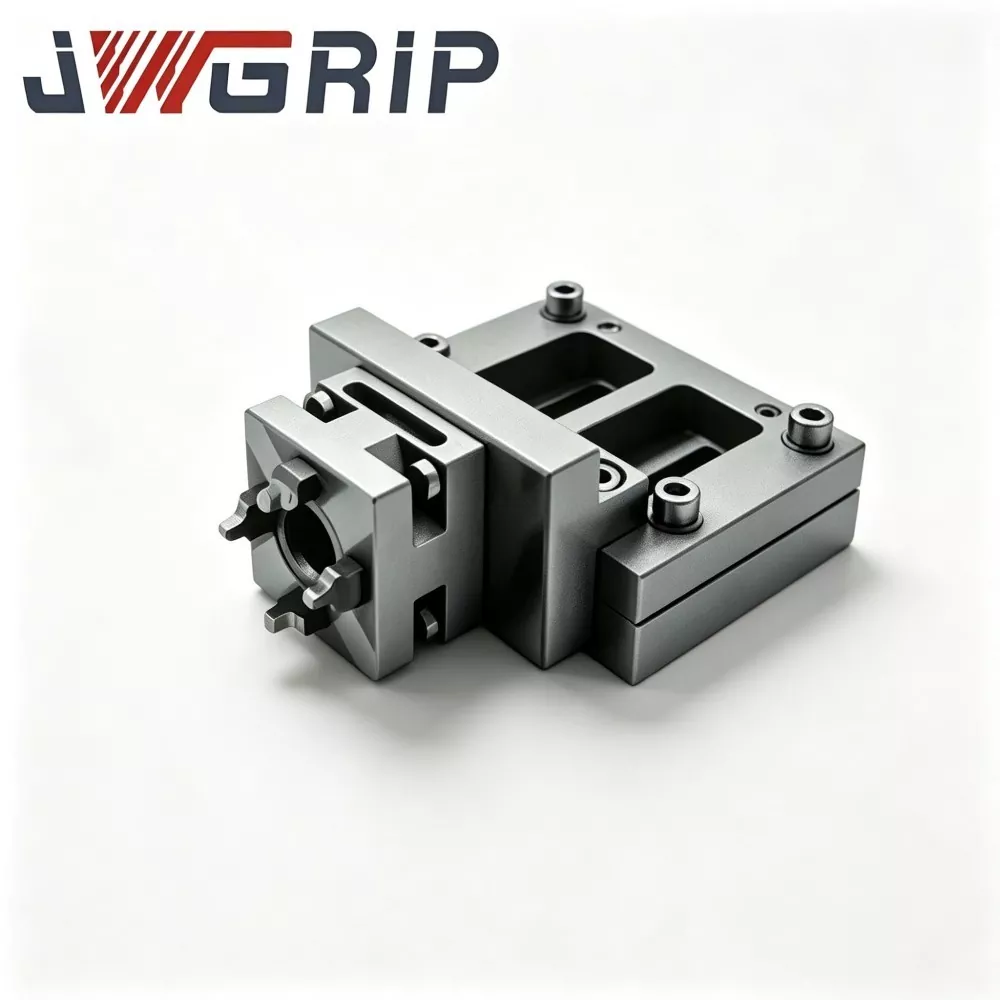
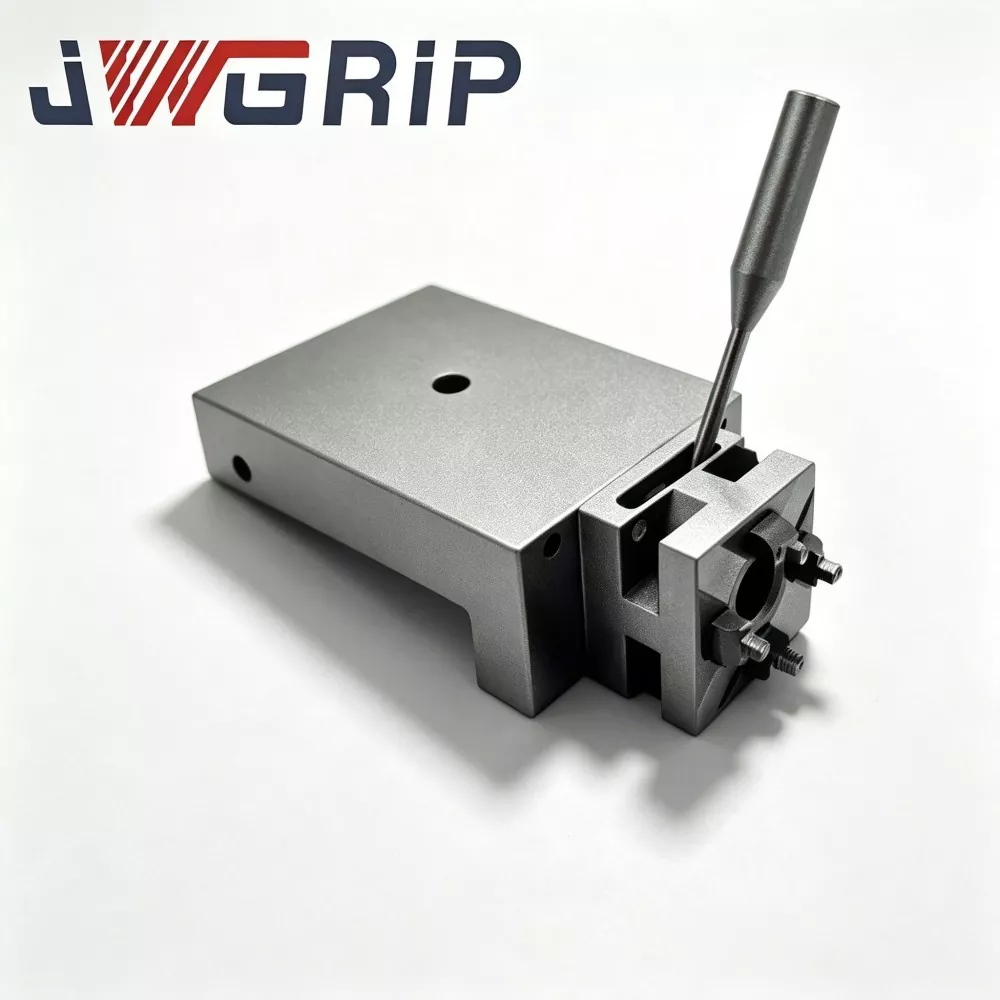
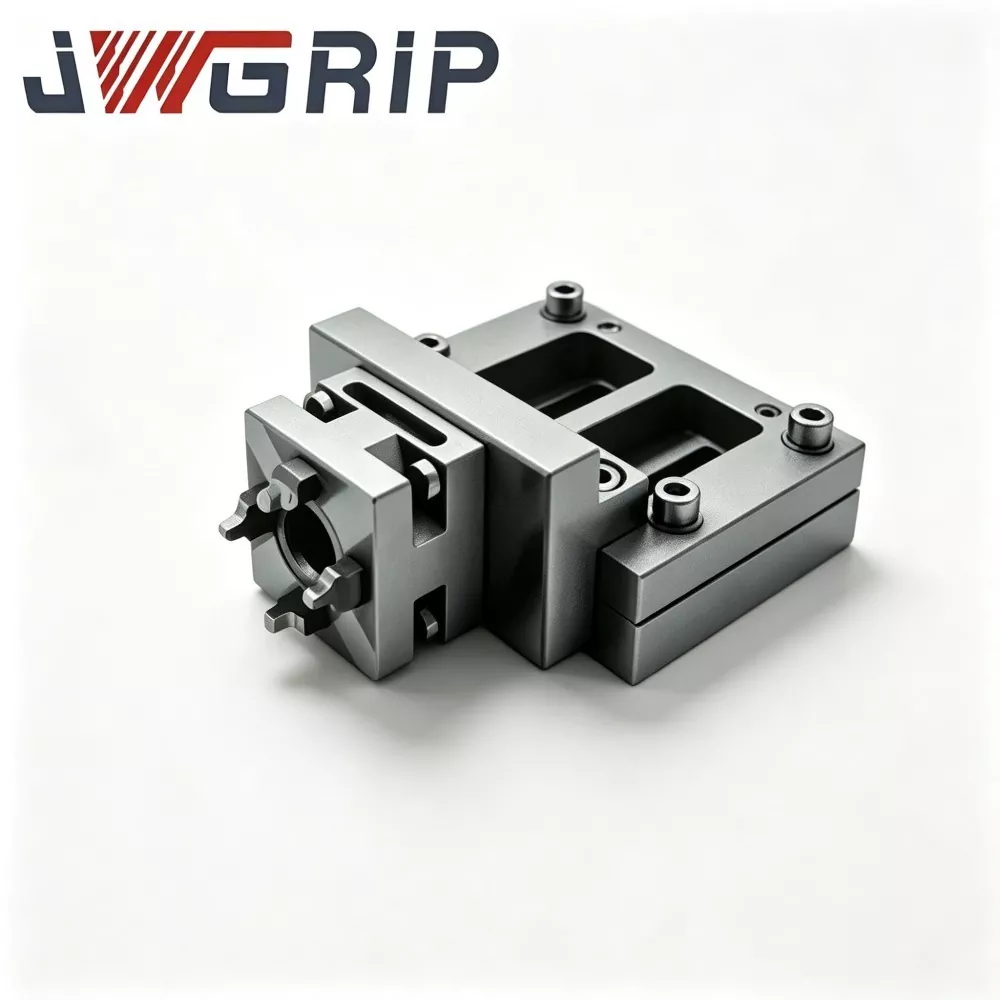
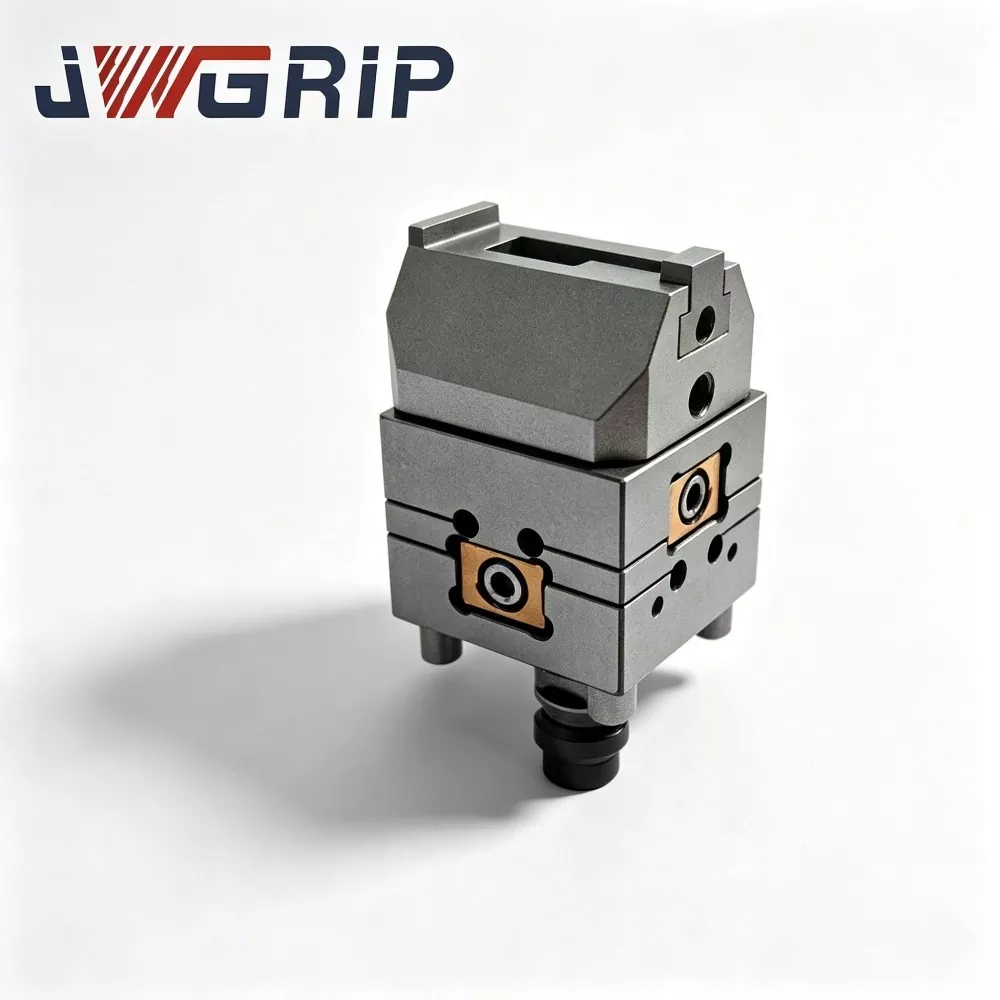
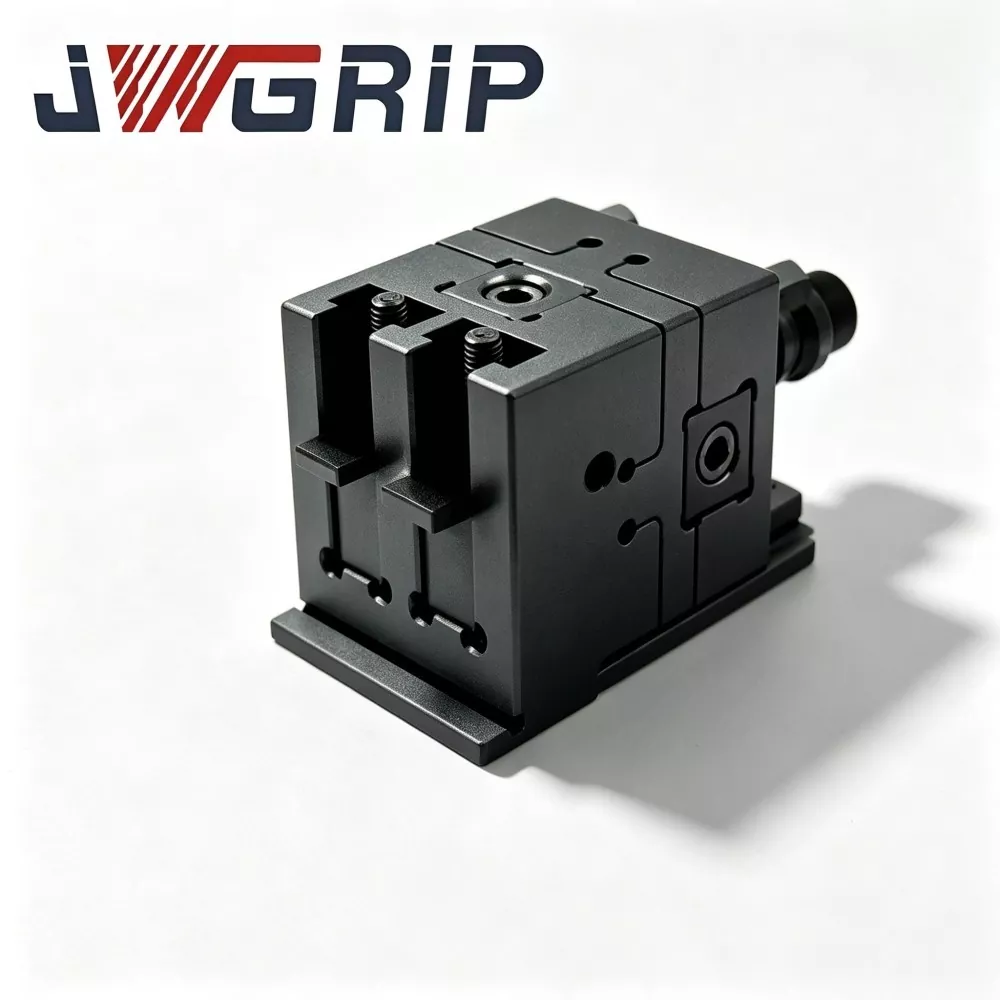
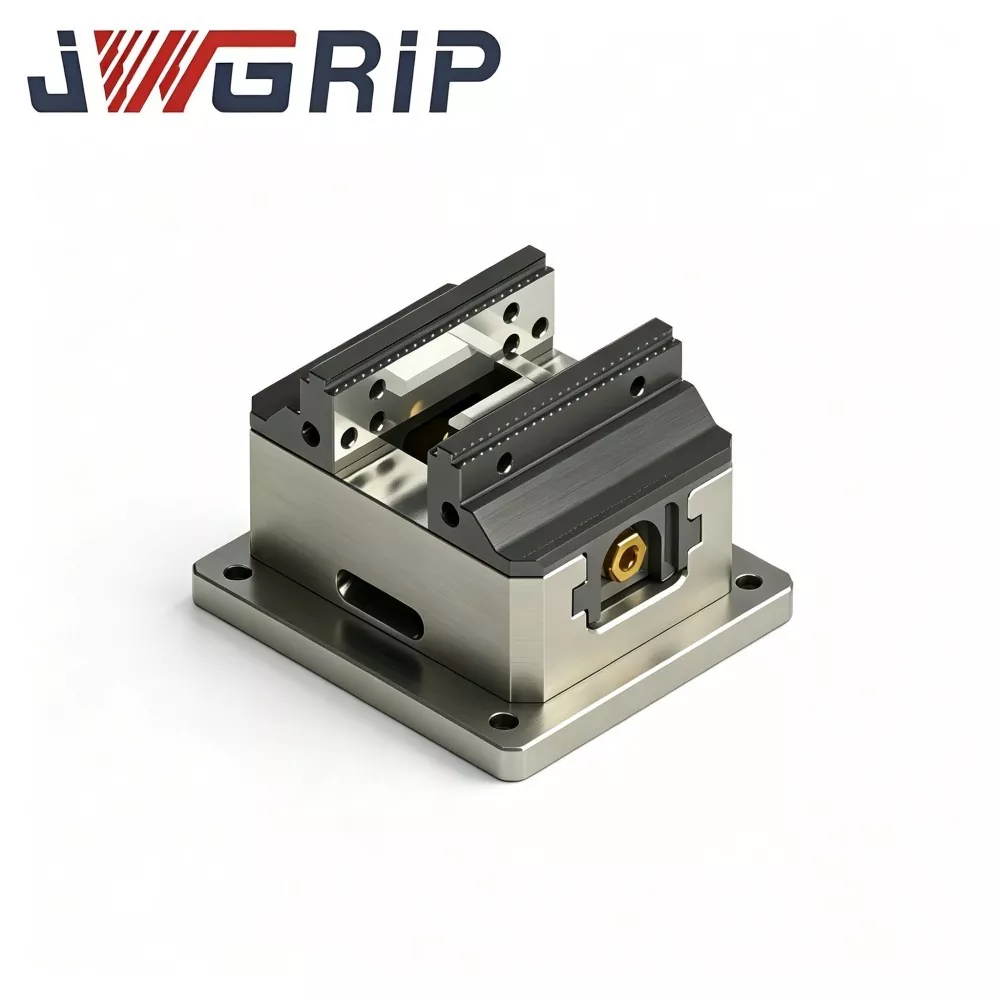
JWGRIP Txinan CNC fresatzeko masailezur bigunekin autozentratuta dagoen Zero Point Vise fabrikatzaile eta hornitzaile profesionala da. Diseinu berriko eta errendimendu handiko zero puntuko aldaketa azkarreko atxikitzeko tresna bat da, CNC fresatzeko ekoizpen agertokietarako bereziki diseinatua. Bidaia handiko estutze-egitura, masailezur bigunaren konfigurazio aldagarria eta zero puntuko kokapen-datu unibertsala integratzen ditu unitate bakarrean, bloke osagarri osagarrien eta behin eta berriz eskuzko lerrokatzearen beharra ezabatuz.
Egitura optimizatzeko teknologia aurreratua hartuta, bidaia handi autozentratua den zero puntuko morro honek eraginkortasun handia, errendimendu iraunkorra eta erabilerraza den diseinu erraza ditu. Oinarrizko irristagarrien osagai guztiek estresa arintzeko tratamendu zorrotza eta zehaztasun handiko artezketa prozesatu egiten dute, funtzionamendu-zehaztasun egonkorra eta bizitza luzea bermatzeko. Baraila bigun aldagarri malguek in situ profilatzeko mekanizazioa onartzen dute hainbat piezen ingerada irregular eta berezietara egokitzeko, aluminiozko, kobrezko eta horma meheko piezetarako indar uniformea lortzeko koskarik edo deformaziorik gabe.
Zero puntuko aldaketa azkarreko egitura unibertsalarekin hornituta, tresnak lineaz kanpoko piezak aurrez ezartzea eta paletaren truke azkarra onartzen ditu, konfigurazio denbora modu eraginkorrean laburtuz eta makina-erremintaren erabilera-tasa nabarmen hobetuz. Energia-pieza berrien, 3C osagaien, molde-piezen eta doitasun aeroespazialeko piezen fresaketa masiboan ekoizteko oso aplikagarria da, kalitate handiko Txinan egindako bidaia handi autozentratua CNC fresatzeko masailezur bigunak dituena.
Industriako mina puntuak
CNC fresatzeko masailezur bigunekin autozentratzen den zero-puntuko bira handia, CNC fresatzeko aplikazioetarako bereziki garatutako goi-mailako doitasun-tresna da.
Fresatzeko prozesatzeko erronkak:
Fresak norabide anitzeko ebaketa-indarra eta tarteka ebaketa-inpaktua ditu
Baldintza zorrotzak finkatzeko zurruntasunari, zentratze-zehaztasunari, bibrazio-erresistentziari eta estutzeko bidaiari buruzko
Produktu honek konpontzen dituen industria-puntuak:
1. Zero puntuko bira arruntek estutzeko bidaia mugatua dute eta tamaina txikiko eta ertaineko piezak soilik prozesatu ditzakete. Ezin dituzte modu egonkorrean estutu profil luzeak, tamaina handiko horma meheko karkasak eta markoaren zati irregularrak.
2. Barailezur gogor estandarrek sarritan koskak uzten dituzte aluminiozko, kobrezko eta fundiziozko piezak fresatzeko garaian, eta hondarrak sortzen dituzte.
3. Autozentratzeko bira tradizionalek zero puntuko aldaketa azkarreko interfazerik ez dute. Fresatzeko tailerrek piezak maiz aldatzen dituztenean, erremintak desmuntatu eta berriro lerrokatu behar dira esfera-adierazleekin, fresatzeko denbora eraginkor asko galduz eta makinen erabilera murriztuz.
4. Bidaia handiko aparatu batzuek transmisio-egitura ahulak dituzte, fresatzeko ebaketaren eraginpean zentratzeko desbideratzea eta masailezurra aldatzea eragiten dutenak, tolerantziaz kanpoko fresatzeko dimentsioak eta loteen koherentzia eskasa eragiten dutenak.
Gure irtenbidea:
CNC fresatzeko masailezur bigunekin autozentratzen duen bidaia handi hau mina puntuak fresatzeko optimizatuta dago:
① Benkatzeko bidaia zabaltzen du tamaina handiko pieza fresatzeko
② Mailazur bigun malgu aldagarriek tintze-tentsioa barreiatzen dute piezak kalteak saihesteko
③ Indartutako transmisio sinkronoak aldizkako fresatzeko bibrazioei aurre egiten die
④ Beheko zero-puntu unibertsalaren interfaze integratuak fresatzeko geltokiaren aldaketa azkarra ahalbidetzen du
Errendimendu handiko, iraunkorrak eta erabilerrazak diren ezaugarriak dituenez, CNC fresatzeko makina bertikaletara, 5 ardatzeko fresatzeko mekanizazio-zentroetara eta abiadura handiko talkatze-zentroetara egokitzen da. Oso erabilia da energia berriko etxebizitzen fresatzeko, 3C egiturazko piezak fresatzeko, moldeen txertatzeko fresatzeko, aeroespazialeko pieza arineko fresatzeko eta estandarrik gabeko osagaien masa fresatzeko, mekanizazio-tailerrei konfigurazio-denbora eta akats-tasa murrizten lagunduz, fresatzeko ekoizpen-gaitasun orokorra hobetuz.
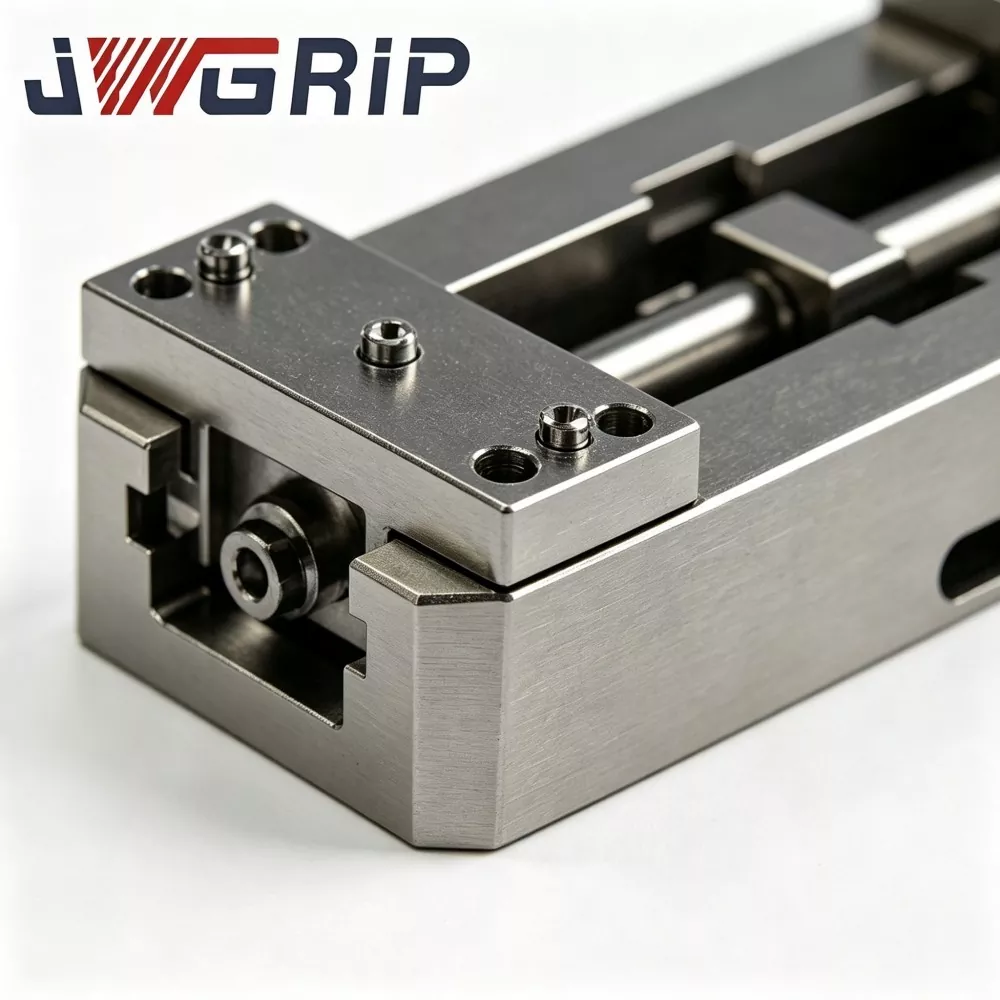
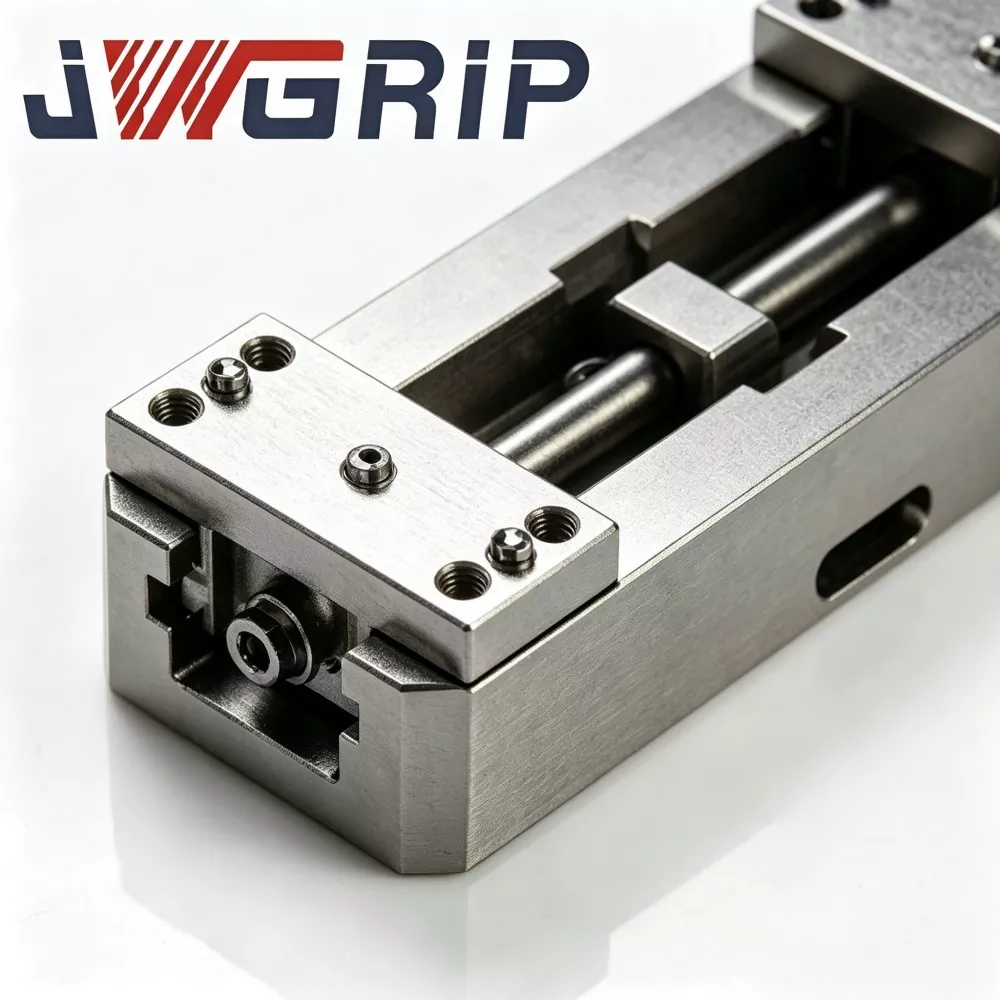
Egitura orokorra
Birak sei osagai nagusi ditu:
1. Estresa arintzen duen indar handiko morroa
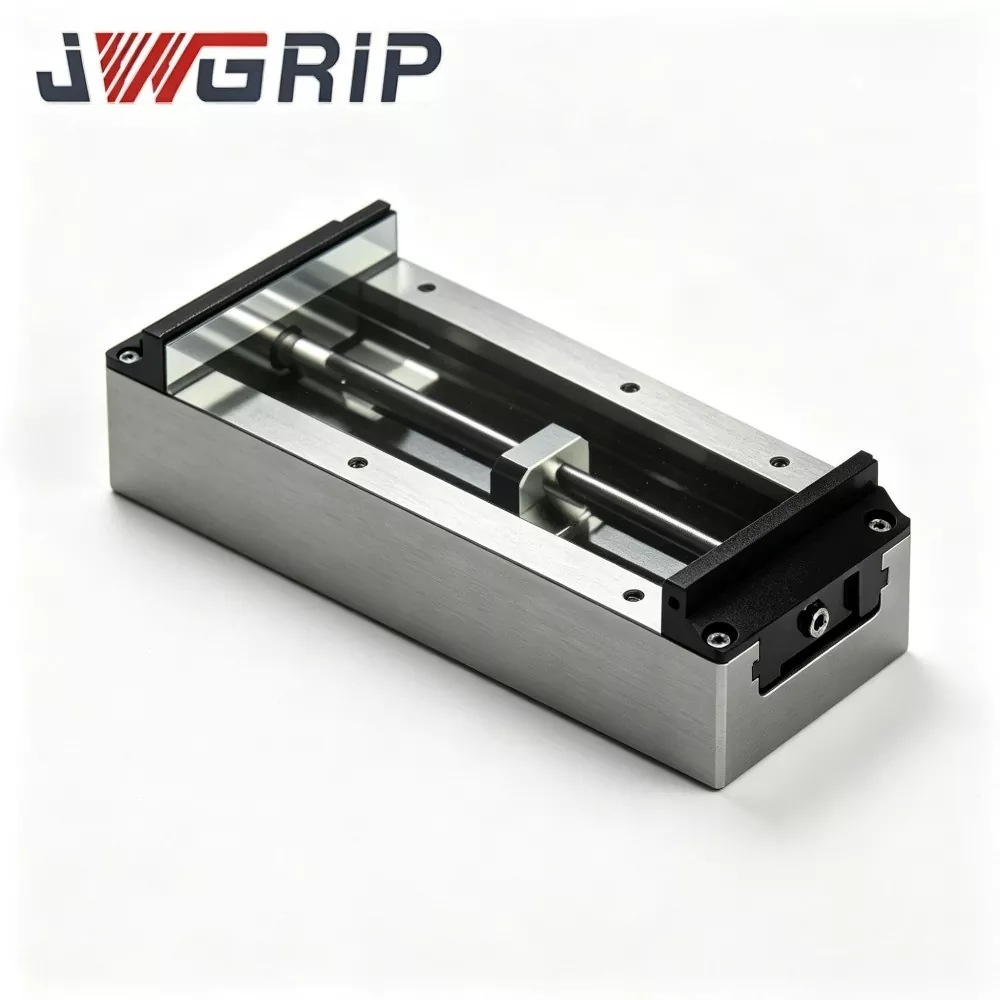
2. Bidaia handiko engranaje-kremaileen transmisio-multzoa sinkronoa
3. Bailazur bigun aldagarri aldagarriak
4. Zero puntuko kokapen-oinarri estandarra
5. Guztiz itxita dagoen hautsari eta hozgarriei erresistenteak diren zigilatzeko multzoa
6. Blokeatzeko mekanismoa doitzeko
Gorputza: Bisoaren gorputza erresistentzia handiko aleazio altzairuz osatuta dago, pasabide anitzeko tentsioa arintzeko tratamenduarekin, barne mekanizazioko tentsioa kentzeko. Fresatzeko etengabeko bibrazio eta inpaktuari aurre egiten dio epe luzerako gorputzaren deformaziorik gabe.
Transmisioa: bidaia handiko transmisio sinkronoen multzoa zehaztasun-lurzorua da eta transmisio-tarte minimoarekin bat egiten du masailezur bigun bigunen elikadura simetrikoa bermatzeko.
Masailerrak: Gogotasun handiko aleaziozko masailezur bigunak tokian tokiko artezketa eta moldaketa onartzen dute piezaren sestra kurbatu eta irregularra egokitzeko eta estutzeko kontaktu-eremua handitzeko.
Zigilatzea: erabat itxitako zigilatzeko egiturak txipak, hozgarria eta hautsa blokeatzen ditu transmisio-barrunbeetan sar ez daitezen, fresatzeko dendako ingurune gogoretara egokituz.
Lan-printzipioa
1. Autozentratze-printzipioa
Barne-bidaia handiko transmisio sinkronoak masailezur bigunak bultzatzen ditu simetrikoki mugitzeko. Lan-piezak automatikoki zentratzen dira kokapen-posizioa edozein dela ere, eskuzko lerrokatzea eta dial-adierazlearen kalibrazioa ezabatuz. Zentratzea fresatu aurretik bukatzen da gizakiak eragindako kokapen-akatsak kentzeko eta fresatzeko dimentsio-koherentzia bermatzeko. Masailezur biguneko kontaktu malguak estutzeko indarra uniformeki banatzen du estrusio-deformazioa eta horma meheko eta material biguneko piezen gainazaleko koskarik ez izateko fresatu aurretik.
2. Zero puntuko aldaketa azkarreko kokapen printzipioa
Beheko zero puntuko interfaze unibertsala zero puntuko chucks eta paletekin konektatzen da, mikroen maila errepikatzen den kokapen zehaztasuna lortzeko. Fresatzeko tailerrek piezak edo fresatzeko prozedurak aldatzen dituztenean, ez dute morroa kendu edo berriro kalibratu behar. Tresnak segundotan alda daitezke, makina inaktibo konfiguratzeko denbora asko murriztuz. Eskuzko aldaketak eta robotak gaitutako FMS fresatzeko produkzio lerro automatizatuak onartzen ditu.
Oinarrizko Abantaila Diferentziatuak
1. Bidaia handiko estutzea tamaina handiko fresatzeko piezenetarako.
Besatze-ibilbide hedatuak ohiko zero puntuko morroekin alderatuta, profil luzeak, karkasa handiak eta pieza irregular zabalak onartzen ditu. Aparailu batek piezaren tamaina anitz estaltzen ditu, nahasketa handiko fresatzeko ekoizpenerako aparatuen kontratazio kostuak moztuz.
2. Baraila bigun malgu aldagarriak fresatzeko clamping kalteak saihesteko.
Masailezur leunak gainazal kurbatuetarako ehotu daitezke kontaktu-eremua handitzeko eta tintze-esfortzua barreiatzeko. Horma meheko aluminio-kobrezko piezetarako, koska eta estrusio-deformazioa saihesten du, fresatzeko txatar-tasa murriztuz gainazal handiko akabera piezetarako.
3. Fresatzeko bibrazioaren aurkako transmisio sinkrono sendotua.
Engranaje-errejidorearen egitura optimizatuak zurruntasuna hobetzen du. Etengabeko fresatzeko eraginpean baraila-aldaketarik ez, zentratzeko zehaztasun egonkorra eta fresatzeko dimentsio koherenteak mantenduz.
4. Zero puntuko aldaketa azkarreko interfaze unibertsala fresatzeko aldaketa azkarragorako.
Plug-and-play zero-puntuko oinarriak fresatzeko prozeduraren etengailuetarako birlerrokatzea eta erreminta-ezarpena kentzen du, makinen itxaron denbora murrizten du eta CNC errotaren erabilera hobetzen du nahasketa handiko masa fresatzeko.
5. Erabat itxitako zigilatzea fresatzeko baldintza gogorretan.
Txirbilak eta hozgarria barneko transmisiotik blokeatzen ditu, blokeatzea eta doitasunaren degradazioa saihesteko. Iraunkortasun handia eta erraz mantentzen den errendimendua fresatzeko tailerretarako.
6. Estresa arintzen duen bira gorputza epe luzerako fresatzeko zehaztasunerako.
Estresak arintzen dituen gorputzak epe luzerako fresatzeko bibrazioari aurre egiten dio deformaziorik gabe, eta erdiratze-zehaztasuna lehian dauden aparatu arruntak baino hobeto mantentzen du.
7. Fabrika Zuzeneko salmenta Bulk Eskaera laguntzarekin.
Iturburu-fabrika gisa, erdiko gizonen marka ezabatzen dugu. Deskontuak ontziratu gabeko eskaeretarako, OEM ez-estandarrak fresatzeko prozesuen eskakizun desberdinak asetzeko.
Fresatzeko industria aplikagarriak
Energia berriko osagaien fresaketa: Baterien karkasak, aluminiozko euskarri euskarriak eta profil luzeko egitura-pieza, tamaina handiko horma meheko piezen deformazioa saihestuz.
3C pieza elektronikoen fresatzea: Komunikazio-markoak, ordenagailu eramangarriaren egitura-pieza eta aluminio-kobrezko pieza txikiak masa fresatzeko koherentea lortzeko.
Molde-industriako fresaketa: Moldeen txertaketak, molde luzeko osagarriak eta moldeen nukleo irregularrak, konfigurazio-denbora murriztuz, nahasketa handiko bolumen baxuko fresatzeko zero puntuko aldaketa azkarrarekin.
Aeroespazialeko pieza arineko fresaketa: aluminiozko aleaziozko horma meheko osagai aeroespazialak, zehaztasun handiko kalterik gabeko euskarria dutenak, fresaketa aeroespazialeko estandarrak betetzen dituztenak.
5 ardatzeko fresaketa prozesatzea: bidaia handiko diseinuak trazu interferentziak saihesten ditu gainazal konplexuko piezak fresatzeko. Zero-puntuko aldaketa azkarra prozedura maiz aldatzeko egokitzen da.
FMS fresaketa-lerro automatizatuak: robotak karga/deskarga automatikoak eta erreminta anitzeko biraketa, manufaktura adimendunaren tailer modernoetarako etengabeko fresaketa burutzeko.
Funtzionamendu Jarraibideak
Instalazioaren aurretiko garbiketa: garbitu zero puntuko mandrinaren gainazala eta beheko datua ondo garbitu txirbilak, hozgarri hondarrak eta olioa kentzeko. Partikula arrotzek erreminten okertze eta fresatzeko dimentsio akatsak eragiten dituzte.
Muntatzea: Lerrokatu bira zero puntuko mandrilarekin, blokeatu zero puntuko mekanismoa eta berretsi finkapen sendoa astindu gabe fresatu aurretik.
Piezen karga: Jarri piezak kasualitatez masailezur bigunen artean. Baraila bikoitzak automatikoki erdiratu eta lotzen ditu. Egokitu estutze-indarra piezaren materialaren arabera: horma meheko pieza bigunetarako indar arina, material gogorrentzat estutze egokia.
Probako ebaketa: exekutatu probako mozketa egiaztatzea. Egiaztatu piezak ez duela askatzeko eta bibraziorik fresatzeko programa formala exekutatu aurretik.
Automatizazioaren kalibrazioa: fresatzeko lerro automatizatuetarako, kalibratu robotaren harrapatzeko puntuak mordoaren erdigunearekin bat etor daitezen eta inpaktu mekanikoen kalteak saihesteko.
Eguneroko Mantentze-arauak
Eguneroko garbiketa: garbitu masailezur biguneko gainazalak eguneroko lanaren ondoren txirbilak eta hondarrak kentzeko, fresan zehar estutze-desplazamendua saihestuz.
Lubrifikazio erregularra: Lubrikatu barne-transmisio sinkronikoa bi astez behin koipe berezi batekin masailezur mugimendu leuna mantentzeko eta fresatzeko bibrazioak eragindako sakea handitzea saihesteko.
Baraila zaintzea: ez kolpatu bortizki masailezur bigunak. Leunki birrindu forma emateko. Ordeztu higatutako masailezur bigunak banan-banan, morra osoa aldatu gabe.
Datuen babesa: babestu beheko zero puntuko datuak talka eta marraduratik. Aplikatu herdoilaren aurkako tratamendua geldirik dagoenean epe luzerako zero puntuko zehaztasuna mantentzeko.
Gehiegizko kargarik ez: ez egin gehiegizko trazua edo gainkargatzea, fresatzeko eraginpean transmisio-egituraren deformazioa saihesteko.
Fresatzeko eszenatokietan ohiko akatsak
|
Errua |
Kausa |
Irtenbidea |
|
Piezen koska edo estrusio-deformazioa fresatzeko ondoren |
Gehiegizko estutze-indarra; txipak masailezur bigunen gainazalean; piezaren kontaktua osatugabea |
Murriztu estutze indarra; masailezur gainazalak garbitu; jarri pieza berriro ukipen osoa izateko |
|
Batch fresatzeko koherentzia eta zentratze desbideraketa eskasa |
Transmisioan lubrifikazio falta; zero puntuko blokeo osatugabea; masailezur bigunen higadura irregularra |
Lubrikatu transmisioa; berriro blokeatu zero puntuko datua; ordeztu higatutako masailezur bigunak eta birkalibratu zentratze-zehaztasuna |
|
Baraila-mugimendua eta masailezur desplazatzea fresatzeko garaian |
Txirbilak eta hozgarria zigilatzeko barrunbean sartzen dira; desplazatutako transmisioaren sakea; lubrifikazio nahikoa |
Garbitu barne ezpurutasunak; doitu transmisioaren sakea; koipe lubrifikatzailea aldizka berritu |
|
Fresatzeko datuen desbideratzea zero-puntuaren aldaketaren ondoren |
Datu-azalera kaltetua; zero puntuko estaldura aurpegian hondakinak; desegokitutako instalazioa |
Konponketa datu-azalera; zero puntuko kontaktu-azalera garbitu; erremintak berriro lerrokatu eta blokeatu |
Bidalketa eta ontziratzea
Eredu estandarrak Salgai daude munduan bidaltzeko.
Unitate bakoitzak zehaztasun osoko ikuskapena gainditzen du proba-txostenekin eta herdoilaren aurkako gainazal tratamenduarekin.
Unitate bakarreko paketatzeak kotoia perla eta kartoia erabiltzen ditu.
Solaseko eskaera bidalketak kolpeekiko erresistenteak diren egur trinkozko kaxak hartzen ditu bidalketak eragindako zehaztasun kalteak saihesteko.
Salmenta osteko Zerbitzua
12 hilabeteko bermeak fabrikazio-akatsak estaltzen ditu (gizakien funtzionamendu okerra izan ezik).
Doako konponketa edo ordezko piezen ordezkapena eskaintzen da baliozko berme erreklamazioetarako.
Instalaziorako eta martxan jartzeko urruneko lineako orientabide teknikoa eskuragarri dago.
Ordainpeko gunean martxan jartzeko zerbitzua antola daiteke eskaera handieneko proiektuetarako.
Ohiko galderak
1.G.: CNC fresatzeko masailezur bigunak dituen bidaia-zero puntu autozentratu handi hau zuzenean erabil al daiteke 5 ardatzeko CNC fresatzeko?
A: Bai. Bidaia handiko diseinuak trazu interferentziak saihesten ditu. Zero puntuko aldaketa azkarrak aluminio-kobrezko horma meheko piezen 5 ardatzeko fresatzeko prozedura maiz aldatzeko egokitzen da.
Q2: Baraila osoa ordezkatu behar al dut masailezur bigunak higatzen direnean?
A: Ez. Barail leunak ordezka daitezkeen pieza independenteak dira, epe luzerako mantentze kostua murrizten dutenak.
Q3: Bidaia handiak murrizten al du fresatzeko clamping zurruntasuna?
A: Ez. Neurri lodiko estresa arintzen den aleazio-altzairuzko gorputzak eta transmisio indartuak fresatzeko ebaketa-indar ertaina jasan dezakete doitasun fresatzeko eszenatoki gehienetarako.
4.G.: bateragarria al da estandar ez diren zero puntuko sistema zaharrekin?
A: Bertsio estandarra zero puntuko sistema unibertsaletara egokitzen da. Aldaketa pertsonalizatua eskuragarri dago estandar ez diren interfazeetarako.
5.G.: Horma meheko aluminiozko piezak deformatuko al dira fresatzeko estutzean?
A: Deformazioa modu eraginkorrean saihestu daiteke. Barailezur bigun malguak estutzeko tentsioa barreiatzen dute. Pintza-indarraren doikuntza egokiak estrusioa deformatzeko arriskua murrizten du akabera handiko aluminiozko fresatzeko.
Kontratazio eta hautaketa iradokizunak
CNC fresatzeko masailezur bigunekin egindako Zero Point Bidaia Handiaren balio nagusia honako hau da:
1. Bidaia handiko estutzea
2. Kalterik gabeko euste malgua
3. Zero puntuko aldaketa azkarra
4. Fresatzeko bibrazioen aurkako egitura
Ezaugarri hauek CNC fresatzeko tamaina handiko, pareta meheko eta irregularreko piezak estutzeko zailtasunak konpontzen dituzte.
Aukeratzeko aholkuak:
1.Hautatu piezaren gehieneko dimentsioarekin bat datorren estutze-ibilbidea.
2.Aukeratu masailezur bigunen konfigurazioa aluminio-kobrezko horma meheko piezak egiteko.
3. Modelo estandarrak stock daude bizkor entregatzeko.
4. Fresatzeko prozesuko baldintza bereziak konponbide pertsonalizatuen bidez bete daitezke.
5. Fabrika Zuzeneko hornitzaile gisa, fabrika-prezio deskontuak eskaintzen ditugu zatikako eskaerak egiteko. Iraunkorra eta erraz mantentzen dena, tresna hau aproposa da fresatzeko tailerreko eta linea automatikoko tresneria berritzeko, errendimendua eta produktibitatea hobetzeko.
Bidali kontsulta
Harremanetarako informazioa
-
Helbidea
44. zenbakia, Daning Entrepreneurship Road, Humen Town, Dongguan hiria, Guangdong probintzia, Txina
-
Tel
-
Posta elektronikoa
Ongi etorri JWGRIP-i kontsulta bidaltzera. Gure talde tekniko eta salmenta-talde profesionalak doako aparatuen hautaketa, irtenbide pertsonalizatuaren diseinua eta aurrekontu zehatza eskainiko ditu.
Lotutako produktuak

Albisteen Gomendioak