Euskal
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
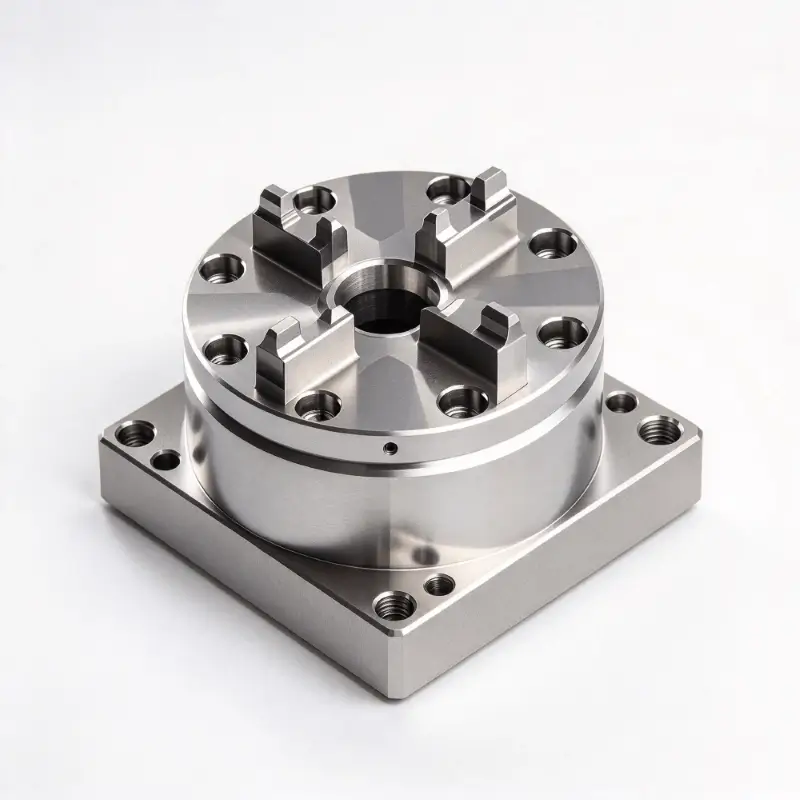
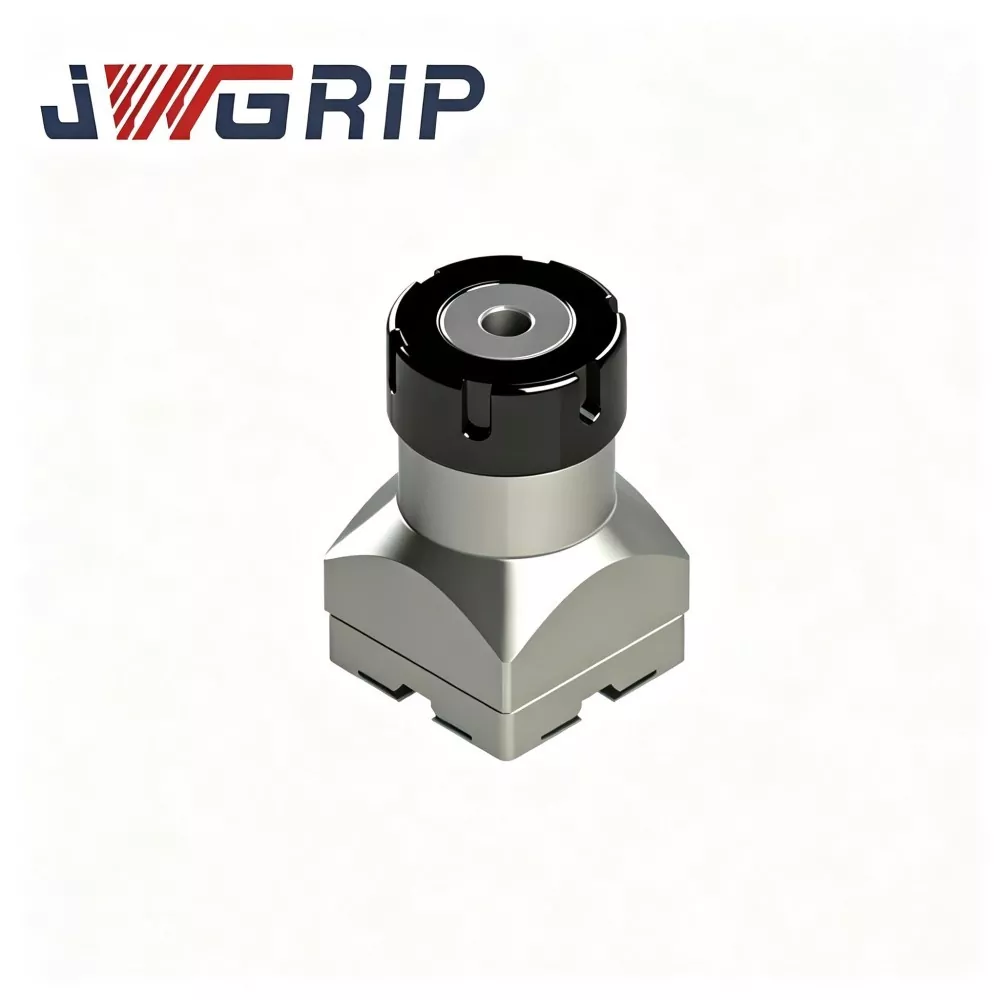
R-Type ER32 Pintza EDM Elektrodo Euskarrirako
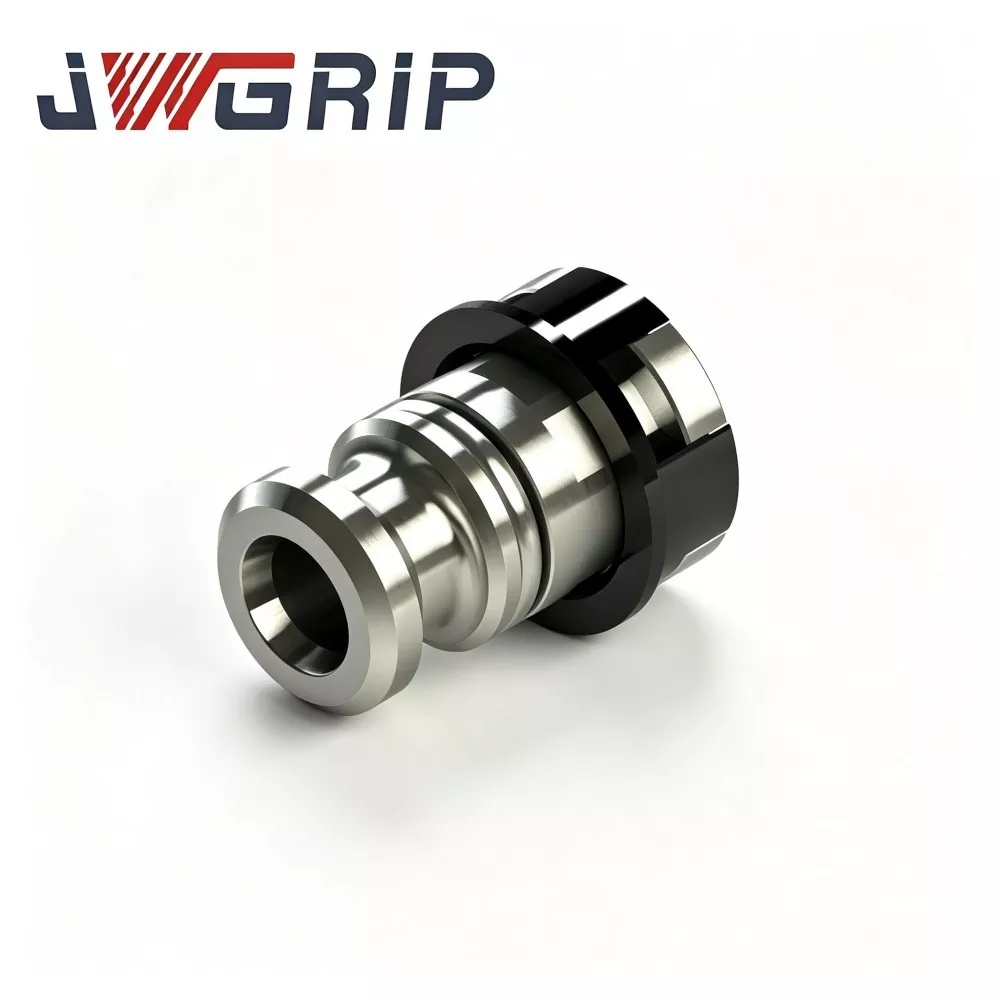
JWGRIP R-Type ER32 Collet-en fabrikatzaile eta hornitzaile profesionala da Txinan EDM Elektrodoen euskarriarentzako, eta fabrikako zuzeneko hornidura eta OEM aldatzeko zerbitzu heldua eskaintzen du EDM moldeak egiteko mundu mailako enpresei. Errendimendu handiko EDM espezifikoa den horma-osagarri elastiko bat da, txinparta-higadura mekanizatzeko lan baldintzetarako bereziki optimizatua. R motako indar oreka-egitura optimizatua eta doitasun handiko clamping elastikoen errendimendua unitate bakar batean integratuz, helburu orokorreko collets arrunten akats arruntak konpontzen ditu, hala nola tentsio irregularra eta doitasun arintze erraza.
R-Type ER32 Collet aurreratu hau goi-mailako udaberriko altzairuzko materialez egina dago, zehaztasun anitzeko torneaketa bidez, barne zulo-zuloak eta tentsioa arintzeko tratamendu zikliko osoa erabiliz. Tentsio-indarren atxikipen egonkorra, biribiltasun-zehaztasun bikaina eta neke-erresistentzia elastiko fidagarria ditu epe luzeko EDM pultsu-deskarga-shock etengabean. R motako profil estruktural optimizatuak indar-transmisio uniformea lortzen du barruko zuloaren gainazalean, eta elektrodoen iraupen-errorea eraginkortasunez murrizten du estutzean. Kobre, grafito eta kobre-tungsteno-elektrodoetarako unibertsala da, epe luzerako moldeen barrunbeen doitasuneko mekanizazio agertokietara ezin hobeto egokitzen da.
Irekitze- eta ixte-ziklo errepikatuen ondoren biribiltasunaren distortsioa eta estutze-indarra murrizteko joera duten pinza arruntetatik ezberdina den, R-Type ER32 EDM Elektrodo-euskarrirako pinzak elektrodoen mikro-irristaketa, txinparta-hutsunearen desoreka eta moldearen barrunbearen dimentsio-desbideratzea saihesten ditu. Leku-hornikuntza estandarra eta barne-zulo-tolerantziaren, zirrikitu-parametroen eta gainazaleko akaberaren aldaketa pertsonalizatuak onartzen ditu, doitasun-moldeen EDM prozesatzeko tailer modernoetarako finkatzeko irtenbide egonkorrak, doitasun handikoak eta iraunkorrak eskaintzen ditu.
Produkzio Mina Puntuak
Hondakin-EDM moldeak egiteko eguneroko ekoizpenean, apalategitik kanpoko ER collets arruntek hainbat buruhauste sortzen dituzte:
Lehengaien eta ebaketa-tratamendu termikoen lan-fluxu sinplifikatuak biribiltasunaren distortsioa eta estutze-indarra murriztea eragiten du, maiz ireki eta itxi ziklo elastikoen ondoren.
Pultsu-deskarga etengabeko inpaktupean, elektrodoek mikro-irristaketa eta agortzeko noraeza sortzen dute. Txinparta-aldea irregularra bihurtzen da, barrunbearen ehundura koherentea, dimentsio-desbideraketa eta balio handiko molde-elektrodoen hondarraren arriskua ekarriz.
JWGRIP-ek R-Type ER32 Collet optimizatzen du goian aipatutako min-puntuak zuzenduta:
1. Kalifikazio handiko malguki-altzairuzko lehengaiek eta borobil anitzeko tentsioak arintzeko tratamendu termikoak ezabatzen dituzte torneaketa eta leuntzean sortutako hondar-esfortzua, epe luzerako lan zikliko elastikoetan deformazio iraunkorra saihestuz.
2. R motako sestra-diseinu optimizatuak estutzeko indarra uniformeki banatzen du barne-zuloaren gainazal osoan. Egonkortasunez funtzionatzen du kobre biguna, grafito hauskorra eta dentsitate handiko kobre-tungsteno elektrodoetarako.
3. Lehendik dauden ER32 elektrodo-euskarrien gorputzekin bat etortzen da, instalazioak berritzeko gehiegizko inbertsioa saihestuz.
4. Zehaztapen estandarrak stock daude; OEM aldaketak barne-zuloaren tolerantziarako, zirrikitu-egiturarako eta gainazaleko tratamendurako eskuragarri daude diametro bereziko elektrodoetarako eta lan-baldintza gogorrentzat.
5. Efektiboki murrizten ditu elektrodoak irristatzea eta agortzeko arriskuak, txinparta-eremuaren egoera egonkortzen du barrunbeak lantzeko lan luzeetan.
Egitura Ezaugarriak
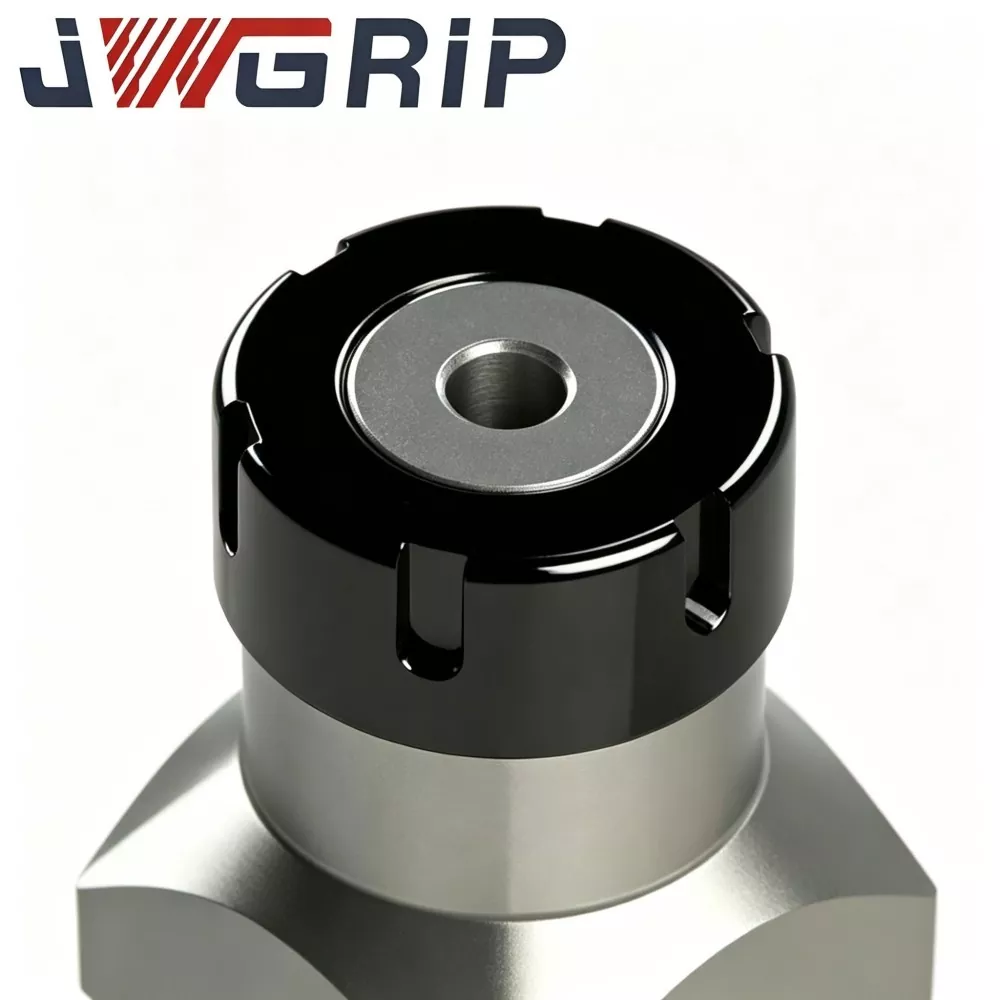
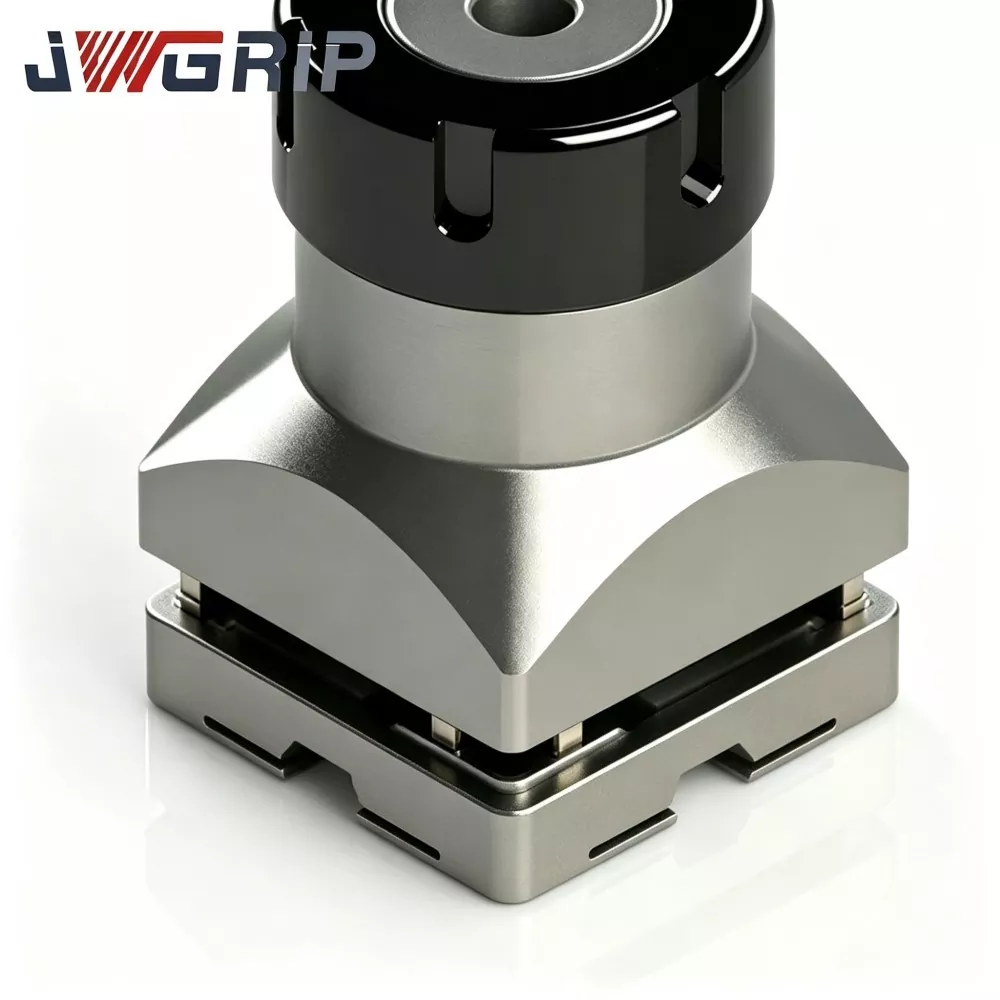
JWGRIP R-Type ER32 EDM elektrodo euskarrirako pinza doitasun handiko euskarri elastiko bat da, hondora-EDM elektrodo-euskarriko muntaketetarako soilik diseinatutakoa:
1. ER32 euskarriaren azkoinaren eta euskarriaren gorputz nagusiaren barruan instalatuta dago. Euskarriaren azkoina estutzen denean, zirkunferentziazko estutze indar uniformea ematen du mutur biribileko elektrodoak aurrez ezarritako posizioan blokeatzeko.
2. Ohiko ER32 pinza unibertsalak jatorriz CNC fresatzeko ardatzetarako diseinatuta daude; ez daude optimizatuta EDM-ren baldintza espezifikoetarako: pultsu bibrazio jarraitua, dielektriko-fluidoen zipriztinak eta elektrodoen maiz aldatzea.
3. R motako zirrikitu-artekadura hobetuak tentsio elastikoa birbanatzen du zorrotadaren gorputzean, tokiko tentsioaren kontzentrazioa murrizten du eta berreskurapen elastikoen errendimendua hobetzen du ireki-itxi ziklo errepikatuen ondoren, etengabeko EDM funtzionamenduan agortze baxua mantenduz.
Aplikazio-esparrua: plastikozko injekzio-molde, molde-galdaketa, doitasun-estampa-molde, pieza mediko-molde eta osagai optiko-molde tailerretarako kontsumigarria da. Heldu biribileko kobre, grafito eta kobre-tungsteno EDM elektrodoak estutzen ditu. Instalazio zuzena, aparteko aldaketa mekanikorik gabe. OEM marrazketan oinarritutako aldaketa estandarrak ez diren elektrodoen muturren neurrietarako onartzen da.
Funtsezko errendimendu teknikoak
1. R-motako zirrikituaren banaketa-egitura optimizatua ER32 zirrikitu arruntekin alderatuta, R motako zirrikitu-artekadura berrantolatuek tentsio elastikoen banaketa orekatzen dute. Elektrodo-hatza estutzean, sekzio bakoitzak estutze-indar homogeneoa sortzen du, elektrodo-hatzalaren deformazioa saihesten du eta elektrodoak finkatzeko unitatearen guztizko agortzea kentzen du.
2. Arretaz hautatutako Udaberri-altzairua Lehengaia Udaberri-altzairu berezia hartzen du karbono-altzairu arruntaren ordez. Tenplaketa, tenplaketa eta fase anitzeko tentsioak arintzeko ziklo termiko zehatzen ondoren, elastikotasun egonkorra mantentzen du besarkada askatzeko ehunka zikloren ondoren eta deformazio plastiko iraunkorrari eusten dio.
3. Doitasun handiko barruko zulo-zulo-artisautza Barne-zulo-zuloa leuzketa finaren bidez pasatzen da. Barne-zuloen biribiltasun bikainak eta gainazaleko leuntasun bikainak elektrodoen muturren urradura-markak murrizten dituzte behin eta berriz trukean zehar, eta mikropartikulen metaketa saihesten dute, posizio desbideratzea okertuko lukeena.
4. Likido dielektrikoen korrosioarekiko erresistentzia ona Gainazaleko korrosioaren aurkako tratamendu bereziak higadura kimikoa moteltzen du EDM fluido dielektrikoarekin epe luzerako kontaktuan izanda. Herdoil-arriskua murrizten du EDM-tanga hezeen ingurunean eta zerbitzu-bizitza luzatzen du.
5. Bateragarritasun zabala ER32 EDM euskarri estandarrekin ER32 kanpoko dimentsioko oinarrizko estandarrak betetzen ditu, ER32 formako EDM elektrodo-euskarriko gorputz komertzialen gehienetara egokitzen da. Azken erabiltzaileek ez dute lehendik dagoen euskarriaren hardwarea ordezkatu behar.
6. Fabrika-zuzeneko eta OEM pertsonalizatzeko malguak Pintza-diametroaren zehaztapen estandarrak elektrodoen muturren tamaina nagusiak hartzen ditu. OEM-ek barne-zuloaren tolerantzia, zirrikitu-arteka-sakonera, kanpoko dimentsioko doikuntza eta gainazal-tratamendua doi ditzake bezeroen marrazkien edo lagin fisikoen arabera.
7. Lotez lote koherentzia fidagarria Ekoizpen-lote bakoitzak elementu anitzeko laginketa-ikuskapena egiten du. Funtsezko dimentsioa, estutze-amaitze- eta gogortasun-datuak loteen ikuskapen-fitxategietan erregistratzen dira, bolumen-erosketa moldeak egiten dituzten enpresen errendimendu egonkorra bermatuz.
Ekoizpen lan-fluxu osoa
JWGRIP R-Type ER32 Collet lote bakoitzak zorrozki kontrolatutako urrats osoko fabrikazio-fluxua jarraitzen du:
① Lehengaien sarrerako ikuskapena
② CNC doitasuneko biraketa kanpoko sestrarako
③ slit-groove fresaketa
④ zeitasun handiko barne-zuloen aurre-mekanizazioa
⑤ etapa anitzeko tratamendu termikoa (itentzea, tenplatzea, estresa arintzea)
⑥ Barruko zulo-zulo fina
⑦ lebatzea eta ertzaren akabera
⑧ azaleko korrosioaren aurkako tratamendua
⑨ dimentsio anitzeko errendimendu-probak
⑩ Loteen sailkapena eta amaitutako produktuen biltegiratzea.
Kalitate-kontroleko zehaztapenak
Ekoizpena ISO 9001 kalitate-kudeaketa-sistema arauen arabera egiten da.
Oinarrizko probako elementuak: dimentsioen neurketa, gogortasunaren egiaztapena, clamping-agortzearen detekzioa, neke elastikoen simulazio-proba.
Neurketa-tresna guztiek aldizkako kalibrazio metrologikoa lortzen dute probaren emaitzen benetakotasuna eta errepikakortasuna ziurtatzeko.
Loteen ikuskapen-txostenak lote bakoitzeko artxibatu egiten dira; materialaren ziurtagiriak eta hirugarrenen proba-erregistro partzialak bezeroak eskatuta eman daitezke.
Funtzionatzeko eta biltegiratzeko iradokizuna:
Gorde kolpeak talkaren aurkako tresna-kutxa bereizitako konpartimentuetan. Instalatu aurretik hezetasunetik, txirbiletatik eta marradura gogoretatik urrun. Garbitu barruko zuloa ondo muntatu aurretik. Txirbilak edo dielektriko-fluido-hondakinak zuloaren barnean murrizketa-zehaztasuna larriki degradatuko du.
Zergatik aukeratu JWGRIP
1. EDM-n espezializatutako Tresneria I+G Aurrekarien Ingeniaritza taldeak esperientzia aberatsa pilatzen du sinker-EDM clamping-osagarrien garapenean. Ez ditugu fresatzeko pinza-diseinuak besterik gabe kopiatzen; produktuen optimizazioak lehen lerroko molde-teknikarien iritzi masiboetatik eratortzen dira.
2. Lote osoko errendimenduaren azterketa Bidalketa baino lehen Lehiakide askok laginketa-ikuskapena baino ez dute egiten. Amaitutako JWGRIP R-Type ER32 Collet bakoitzak clamping-out-out hautematea gainditzen du entregatu aurretik, bat ez datozen unitateak iragazteko.
3. Fabrikako zuzeneko hornikuntza egonkorra eta OEM prozesu heldua espezifikazio estandarreko ondasunek entrega egonkorra mantentzen dute. Dimentsioak aldatutako edo gainazaleko eskakizun berezietarako eskaeretarako, ingeniaritza taldeak OEM marrazkiak berrikusten ditu 12 laneguneko epean eta bideragarritasunari buruzko iritzia ematen du. Epe estandarra: 10-15 lanegun; OEMen denbora-tartea marrazketa konplexutasunaren arabera berresten da.
4. Aplikazioetara zuzendutako laguntza tekniko profesionala Bezeroek estutze anormalak, gehiegizko agortzeak eta tokian bertan muntatzeko beste arazo batzuk aurkitzen dituztenean, laguntza teknikoko taldeak instalaziorako orientabide praktikoak eta arazoak konpontzen ditu EDM-tailerreko benetako esperientzian oinarrituta.
5. Loteen trazagarritasun-mekanismo osoa Ekoizpen-lote bakoitzak loteen marka independentea du. Mekanizazioarekin lotutako ustekabeko arazoak gertatzen badira, jatorrizko produkzio-parametroak eta ikuskapen-erregistroak azkar berreskura daitezke arrazoi teknikoak aztertzeko.
Ohiko galderak
1.G.: JWGRIP R-Type ER32 Collet-ek instalatu ondoren zero agortu al daiteke?
A1: Zero ihesa ezin da lortu ezein elastiko-pintza-muntaik. Proba-baldintza estandarrean euskarri parekatuarekin eta proba-barra kualifikatuarekin, muntatutako irteera ≤0,003 mm kontrolatzen da. Benetako makinan muntatutako erabateko iraupena elektrodoen muturren biribiltasunak, gainazalaren egoerak, azkoinak estutzeko momentuak eta euskarriaren gorputzaren higadurak ere eragiten du. Mantendu elkartze-osagaiak egoera onean finkatzeko-zehaztasun onena lortzeko.
2.G.: Pintza hau egokia al da pisu handiko diametro handiko grafito elektrodoetarako?
A2: R-Type ER32 Collet-ek EDM Elektrodoen euskarriarentzako grafito-elektrodoen atxikipena onartzen du. Tamaina handiko grafitozko elektrodo astunetarako, ebaluatu ardatzaren karga eta estutze-momentua. Gehiegizko pisuak edo gehiegi estutzeak kotxearen neke elastikoa bizkortzen du eta zerbitzu-bizitza laburtzen du. Lotu elektrodoaren pisua pinza-pintza-gaitasunarekin mundu errealeko ekoizpenean.
Q3: OEM egin al dezakezu barne-diametroa edo zirrikitu-arteka-parametroak ER32 estandarrekin desberdinak direnean?
A3: Bai. Mesedez, eman marrazki tekniko osoak edo lagin fisikoak, markatu estutze-zuloaren dimentsioa, tolerantzia, zirrikitu-arteka-zehaztapenak, gogortasun-helburua eta gainazaleko tratamendu-eskakizunak. Ingeniaritza sailak fabrikagarritasuna ebaluatuko du eta aurrekontu formala emango du.
Q4: Zer elementu daude bermean?
A4: Zehaztasun handiko tresna kontsumigarriak jantzita daude. Bermea fabrikazioan sortutako akatsei dagokie, hala nola bidalketa-unean zehaztapenetatik kanpo agortzea. Bermetik kanpo geratzen dira marradurak, gainkargak estutzeak, pare desegokiak, txirbilak eta epe luzerako neke-higadurak eragindako kalteak.
Pinza hautatzeko gida eta eguneroko tailerreko funtzionamendurako aholkuak
1. Hautatu finkatze-diametro nominala elektrodoaren muturren dimentsio errealetik ahalik eta hurbilen. Ez erabili pinza bat tamaina-tarte zabalegia izateko; dimentsio handiko hutsuneak estutze-presio irregularra eta iraupen-balio handiagoa sortzen du.
2. Molde formala ekoitzi baino lehen, garbitu guztiz garbitu kolpearen barne-zuloa, euskarriaren azkoinaren barrunbea eta elektrodoaren mutur-azalera metalezko txirbilak eta likido dielektrikoen hondakinak kentzeko.
3. Muntatu ondoren, egin agortze-ikuskapena marka-adierazlearen bidez, txinparta-higadura prozesatu aurretik. Aurre-egiaztapen honek asko murrizten du molde-barrunbearen hondarraren arriskua, clamping-osagaien desbideratzeak eragindakoa.
4. Makina anitzeko molde-dendetarako, presta ezazu maiz erabiltzen diren elektrodo-hetz-tamainei dagozkien zorrotadak. Baztertu higadura handia duten kotxeak. Ordezkatu berehala, ohiko ikuskapenean zehar ahultze elastikoa, deformazio iraunkorra edo gainazaleko pitzadurak ikusten badira, nahiz eta bizitza-bizitza teorikoa lortzen ez den.
5. Inplementatu biltegiratze sailkatua eta ohiko egoera-egiaztapena pinza-izakinen EDM mekanizazio-koherentzia egonkorra mantentzeko epe luzeko serie-ekoizpen proiektuetarako.
Lotutako Kategoria
Bidali kontsulta
Harremanetarako informazioa
-
Helbidea
44. zenbakia, Daning Entrepreneurship Road, Humen Town, Dongguan hiria, Guangdong probintzia, Txina
-
Tel
-
Posta elektronikoa
Ongi etorri JWGRIP-i kontsulta bidaltzera. Gure talde tekniko eta salmenta-talde profesionalak doako aparatuen hautaketa, irtenbide pertsonalizatuaren diseinua eta aurrekontu zehatza eskainiko ditu.
Albisteen Gomendioak