Euskal
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
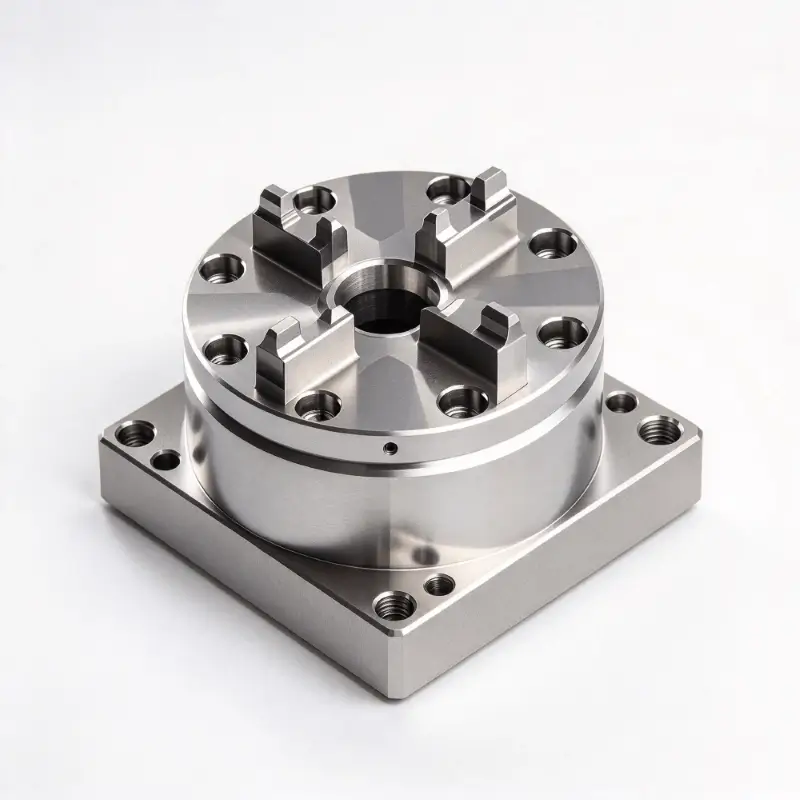
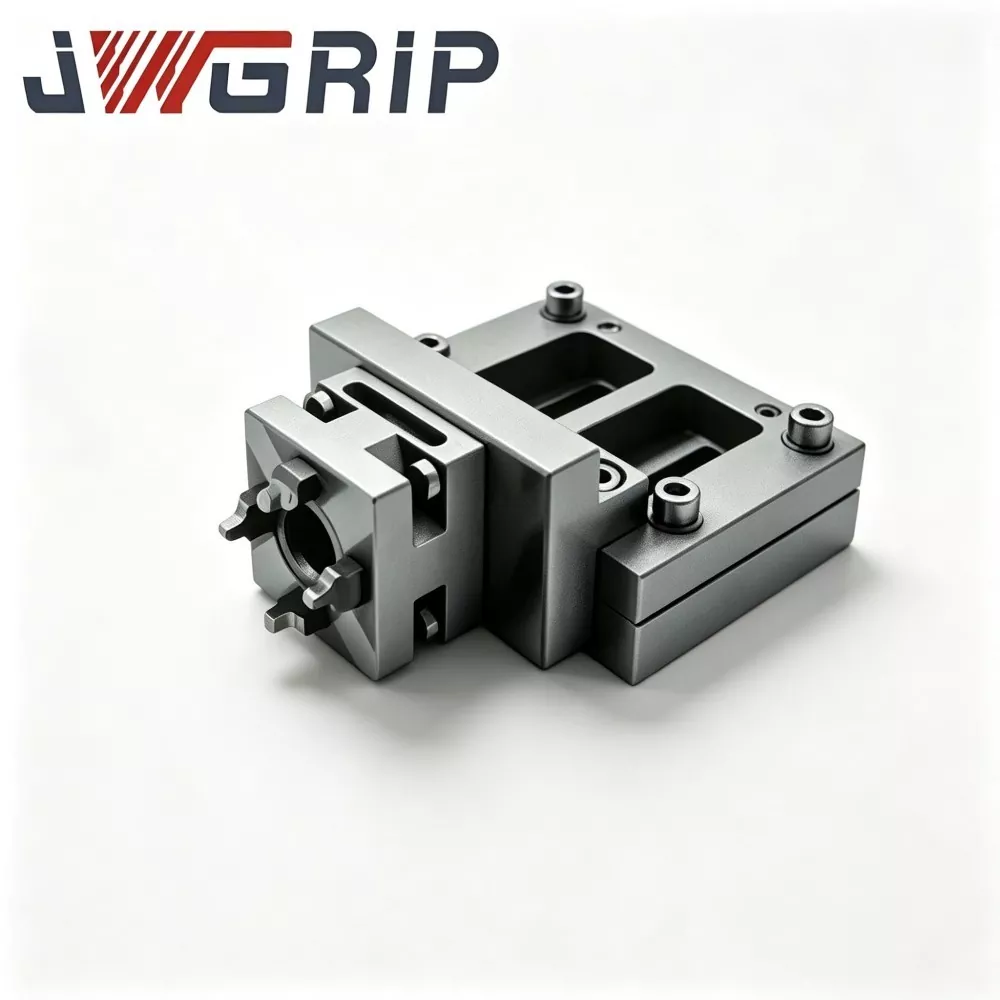
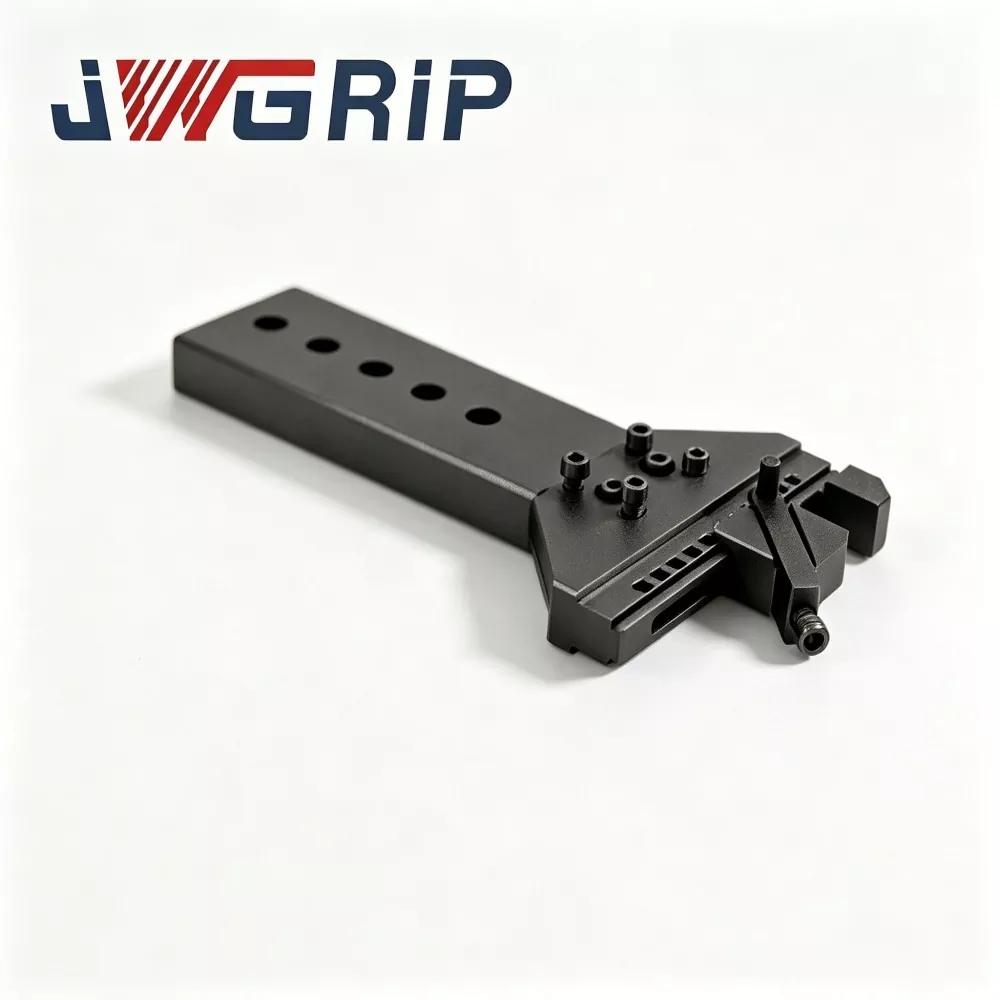
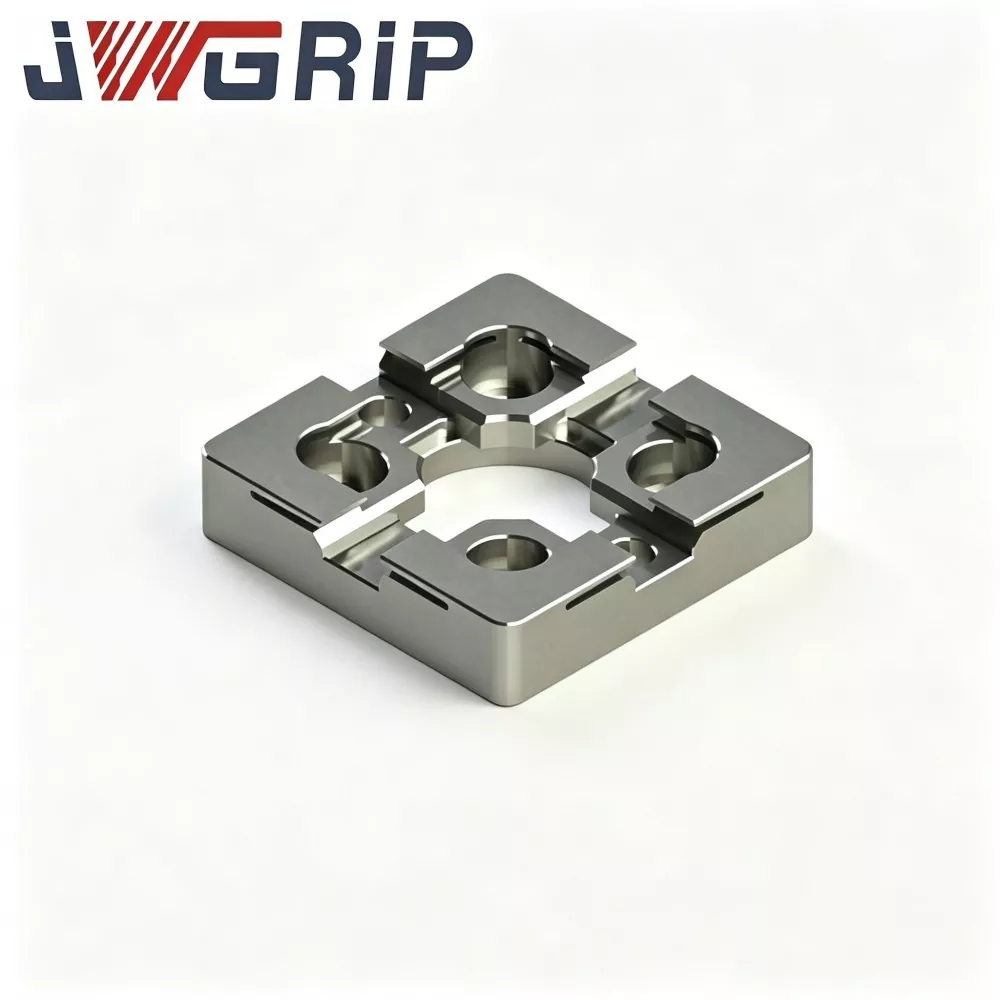
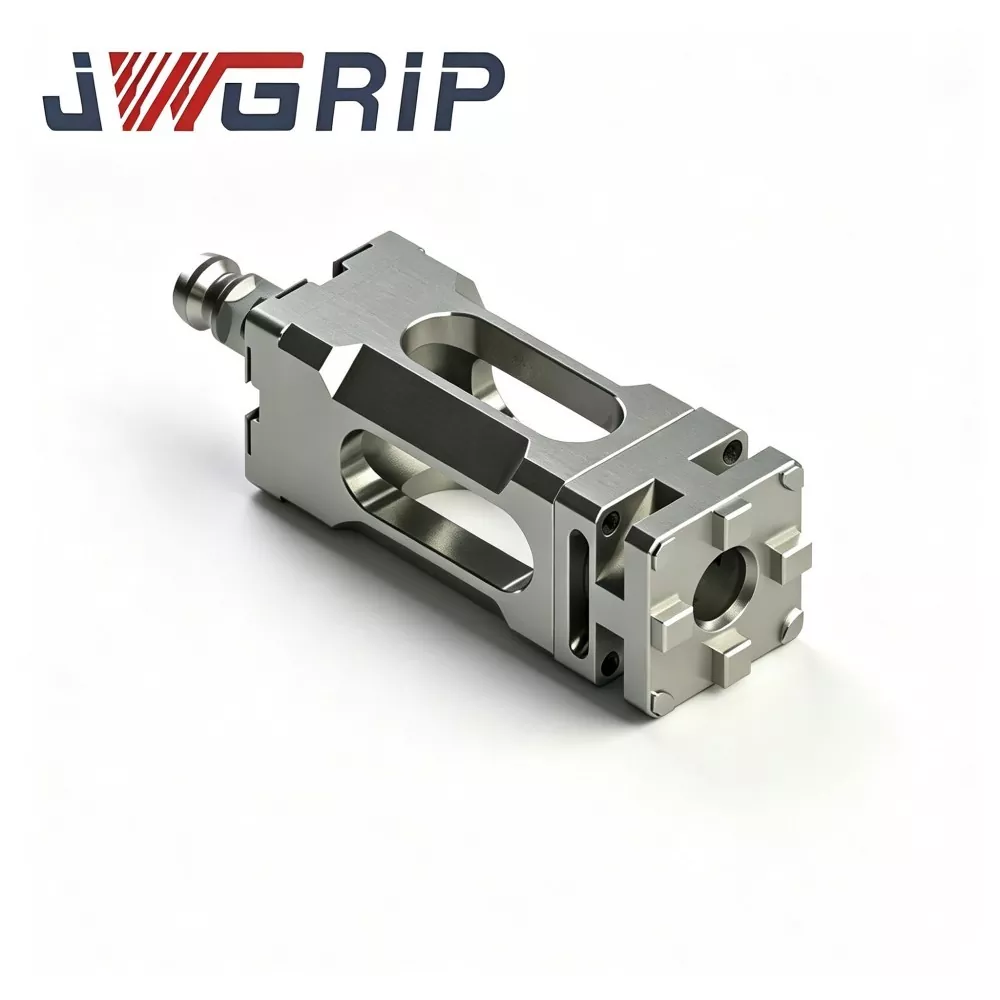
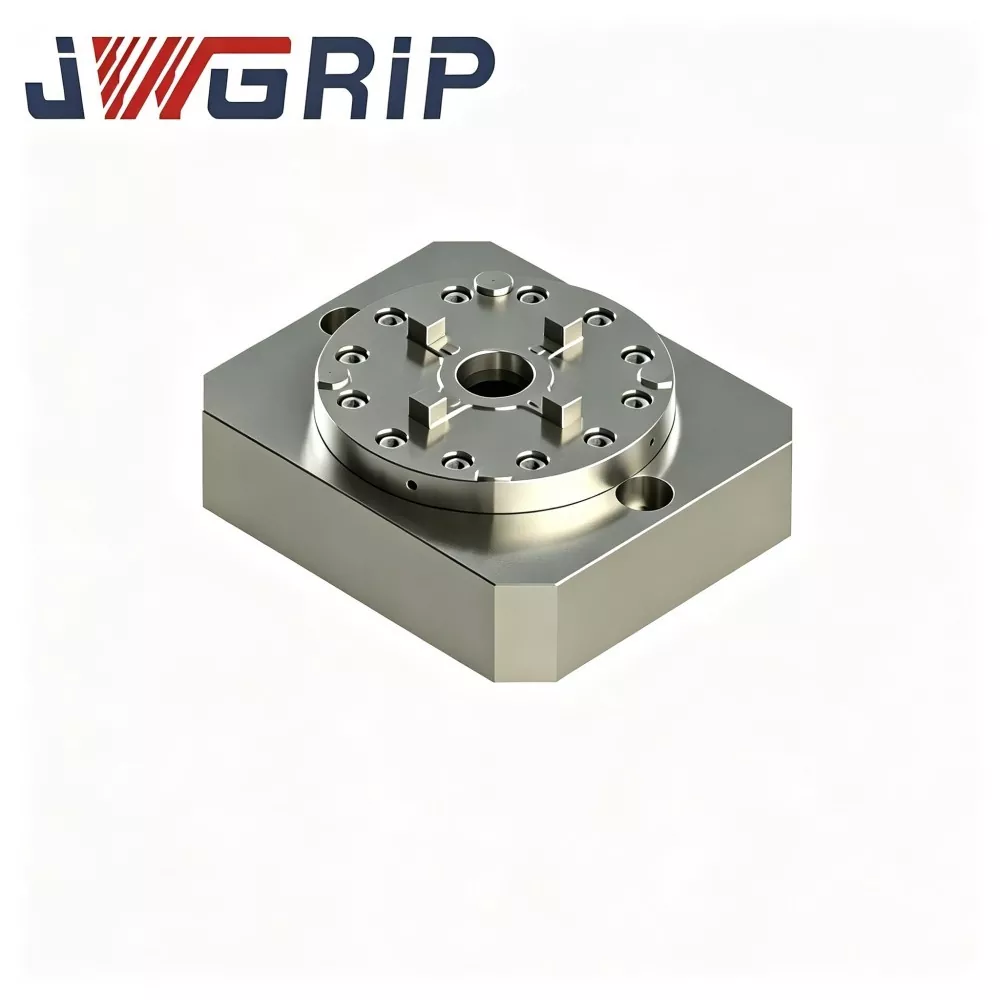
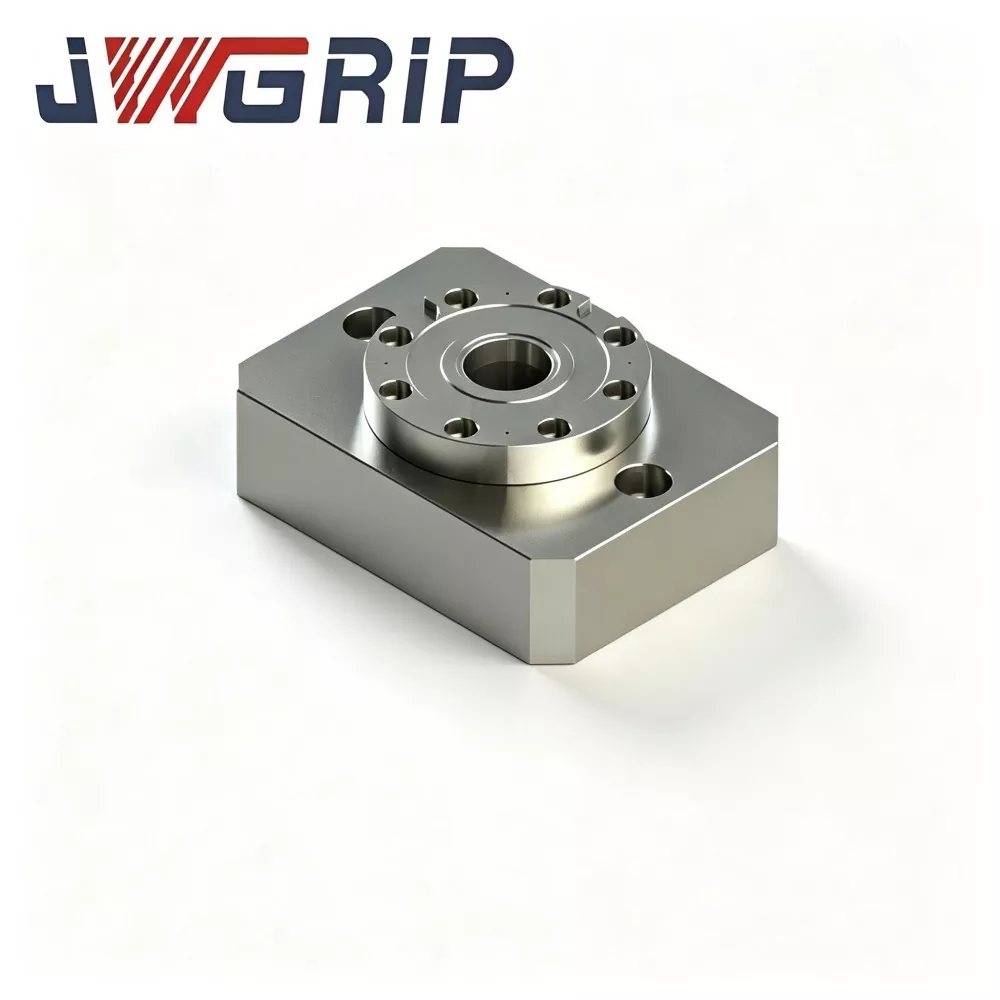
Zentro bakarreko Zero Point Mandril integratua
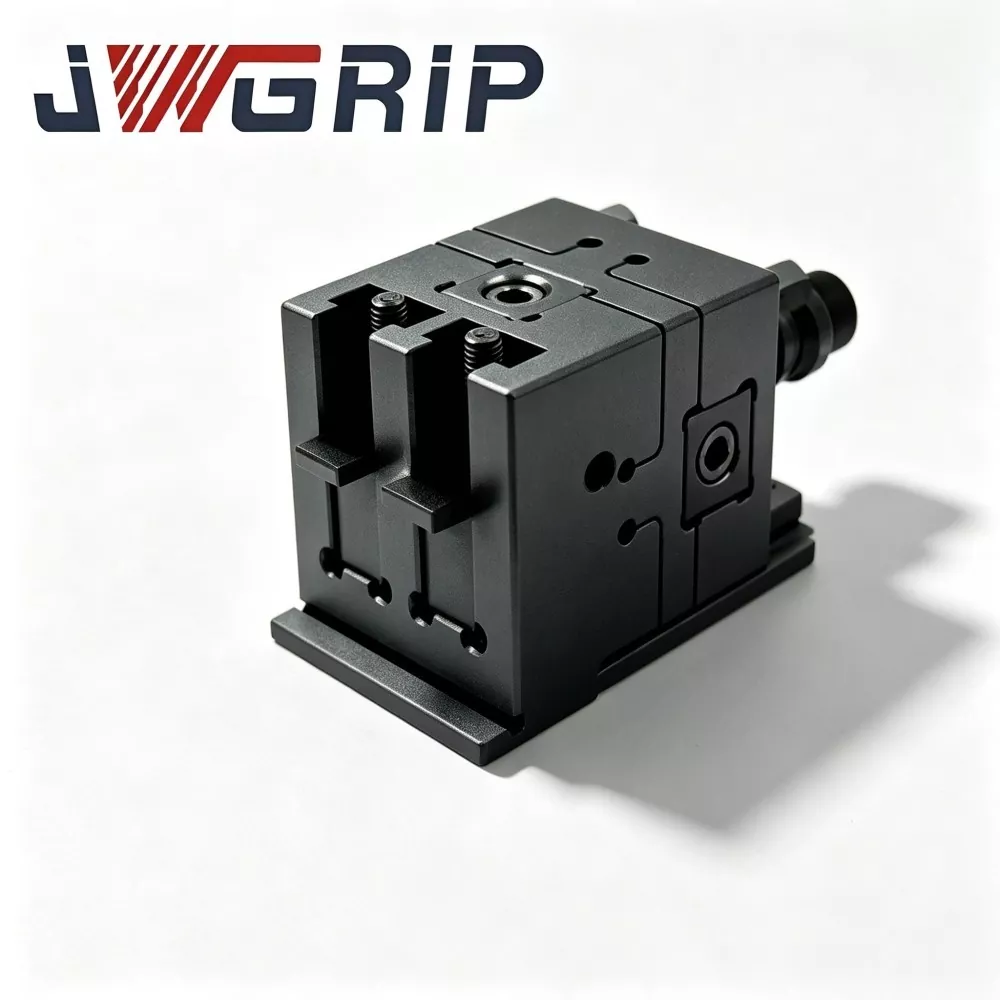
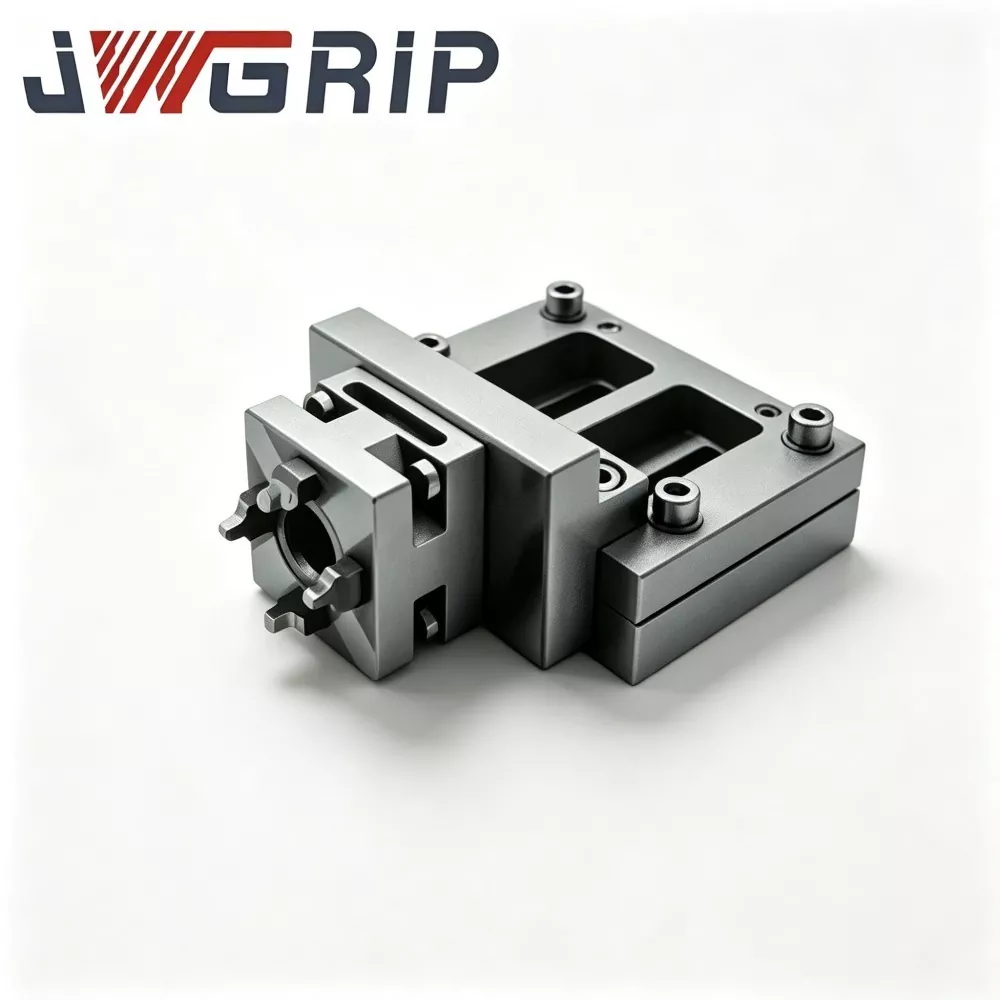
JWGRIP-ek Txinan Zentro bakarreko Zero Point Clamping Chuck pertsonalizatuen salmenta zuzena eskaintzen du. Posizionatzeko eta finkatzeko tresna integral bat da, CNC torneaketa-fresatzeko konposatu makina modernoetarako eta mekanizazio zentro bertikaletarako bereziki optimizatua. Banaketa-mota konbinazio tradizionalen konbinazioetatik ezberdina den, produktu honek erdigune bakarreko autozentratze-mekanismoa eta zero puntuko blokeo-kokapen-egitura integratzen ditu gorputz monolitiko oso batean, bat datozen osagarri gehigarririk behar ez duena.
Pieza bakarreko konformazio diseinu integrala hartuta, Zentro bakarreko Zero Point Clamping Chuck integratuak instalazio diskretuen tokiko muntaketa eta kalibrazio prozedurak ezabatzen ditu. Oinarrizko osagaien bat etortzea, zehaztasun-artezketa eta abiaraztearen aurretiko fabrikan burutzen dira, amaierako erabiltzaileentzako plug-and-play erabilera ahalbidetuz, zentro bakarreko erreferentzia-zehaztasun bateratu eta egonkorrarekin. Aleazio altzairu indartuarekin eta estresa arintzeko tratamendu termiko osoarekin fabrikatuta, produktuaren gainazal gakoak zehaztasun handiko artezketa bidez prozesatzen dira, paletak maiz ordezkatzen direnean kontzentrikotasun bikaina eta errepikagarria bermatuz.
Barneko labirinto zigilatzeko egituraz hornituta, ebaketa-emultsioa eta metalezko txirbilak modu eraginkorrean isolatzen ditu, errendimendu egonkorra emanez ebaketa astunetan eta txirbil handiko prozesatzeko baldintzetan. Lineaz kanpoko aurreezarpena eta paleta truke azkarrak onartzen ditu, eraginkortasun handiko estutze-mandril hau oso aplikagarria da ardatzaren eta disko-formako piezak automobilgintza, osagai hidrauliko eta moldeen industrietan doitasun mekanizaziorako, produkzio malgua automatizatu, doitasun handiko eta eraginkortasun handikoa lortzeko.
Nukleo Unitateko Hardwarea
JWGRIP Zentro bakarreko Zero-Point Pintzatzeko Chuck integratua pieza bakarreko forja-hutsetik ekoizten da. Ez dago kokapen-azalen, muntatzeko briden eta barruko aire-pasabideen artean muntaketa-joturarik. Muntaia osoa barne hartzen du:
Pieza bakarreko substratua
Pistoi pneumatikoen blokeo-multzoa integratua
Zero puntuko kokapen-bukuen multzoa
Barruan integratutako pasabide pneumatikoak
NPN lock-status signal-output interface
Brida muntatzeko kontrako konketa-zuloak
Bi hedapen-modu
1. modua: puntu bakarreko eragiketa autonomoa
1. Lotu mandrilaren brida makina-erremintaren mahai gainean.
2. Muntatu tresnaren oinarria D20 zero puntuko tira-zuloekin aurrez hornitua, datu-aurpegian kokatzen den mandrinaren gainean.
3. Eman 0,5-0,7 MPa aire konprimitua; barneko pistoiak bushingak gidatzen ditu tira-blokeoa osatzeko.
4. Kokapen-baieztatzeko seinaleen irteerak, CNC makinak ebaketa-ziklo astunak exekutatzen ditu.
5. Mekanizazioa amaitu ondoren, askatu airearen presioa desblokeatzeko eta kendu osagarriaren oinarria.
2. modua: Multi-Chuck Array Heavy-Duty Fixture Mode
1. Jarraitu zentro bakarreko portagailu integratu anitz makina-erremintaren T zirrikitu-mahaietan, oinarri-pisuaren eta kanpoko dimentsioen arabera. Hainbat unitatek ebaketa-kargak elkarrekin partekatzen dituzte.
Ohar garrantzitsua: zatitutako estiloko chuck modularen antzera, matrizean muntatutako chucken arteko posizio erlatiboko erlazioek oraindik ere makinan markatze-seinalearen adierazlea eta lerrokatzea eskatzen dute, bezeroaren gunean martxan jartzeko esparruari dagokiona.
Material eta zehaztasun diseinu-oharrak
Tenplatutako eta tenplatutako aleazio-altzairuzko hutsuneek estresa arintzeko zahartze bikoitza jasaten dute forjatu ondoren. Inpaktu-karga zikliko astunaren azpian, tentsio nahikoa askatzeak substratuaren deformazio motela eragiten du eta aparatuaren bizitza laburtzen du.
Gogortasun handiko errodamendu-altzairuzko kokapen-zuloek itzaltzea eta barne-zulo-zuzenketa-zuzenketa-akabera jasotzen dute, eta ±2 μm-ko errepikapen-kokapen-zehaztasuna eskaintzen dute unitate bakoitzeko.
Pieza bakarreko forjatze-soluzioak produkzio-ziklo luzeagoak eta materialaren kostu handiagoa behar ditu, eta ondorioz, fabrika-salneurri altuagoa da zati-motako chucksekin alderatuta. Hala eta guztiz ere, asko murrizten ditu azken faseko geldialdi akatsak eta ordezko piezak maiz ordezkatzeak eragindako ezkutuko kostuak.
Oinarrizko abantaila
1. Kendu bateratuek eragindako hutsegite arriskuak eta murriztea aurreikusi gabeko produkzio-lerroaren geldialdi-denbora Torloju-junturaren estresa erlaxatzeak ezkutuko hutsegite progresiboak sortzen ditu, eta horrek tarteka piezaren zehaztapenetatik kanpoko arazoak eta aurreikusi gabeko geldialdi-denborak ekartzen ditu. Junturarik gabeko forjaketa monolitikoak hutsegite puntu hauek kentzen ditu eta prozesuen akatsen konponketak eragindako lan-denboraren galerak murrizten ditu.
2. Fundailuen bizitza luzatzea eta ordezko piezak erosteko maiztasun txikiagoa Ekoizpen astuneko intentsitate baliokidearekin, forjatutako substratu monolitikoek muntaketa-junturetan askatzea ekiditen dute. Zerbitzu-bizitza luzatzen da. Erabiltzaileak maiz askatzen dira chuck-aren ordezkapenetik eta torlojuen ordezko piezen birsortzetik, epe luzerako ordezko piezen inbentarioaren presioa arinduz.
3. Eutsi diseinu modularraren malgutasuna eraikuntza monolitikoa izan arren Biak puntu bakarreko erabilera autonomoa eta makina anitzeko array diseinua onartzen dira. Fabrikek chuck-kopurua hautatzen dute piezaren benetako karga-baldintzen arabera. Aurrez fabrikatutako paleten geltoki finkoko mugarik gabe, estandar ez diren ekipamendu-oinarrietara egokitzen da.
4. Berrerabili lehendik dauden D20 zero-puntuko tira-puntudun tresna-aktiboak Etxeko erresistentzia handiko instalazio-oinarriak zuzenean berrerabili daitezke D20-ko zero-puntu estandarra egokitu ondoren. Ekipamendu masiboa birmanufaktzea ez da beharrezkoa eta aurreko ekipamenduen inbertsioa ondo kontserbatuta dago.
5. Eskuz egindako lantegietarako eta automatizazioa hobetzeko proiektuetarako laguntza bikoitza G1/8 aire-ataka eta NPN seinale-irteerako interfazeak eskuzko moduko zuzeneko funtzionamendua ahalbidetzen dute. Automatizazio-proiektuetarako, PLC eta robot industrialekin konektatzen da karga-deskarga automatikoa egiteko.
Aplikazio kasuak
1. kasua: Moldeak egiteko fabrika
Bezero honek aldez aurretik zatitutako erdigune bakarreko mandrin sortak erosi zituen molde-hutsean mozteko. Unitateko erosketa prezioa baxua izan arren:
· Artikulazioekin lotutako ezkutuko 2-3 hutsegite hiruhilero gertatzen dira
· Torlojuaren estresa-erlaxatzeak tarteka piezaren dimentsio-desbideratzea eragin zuen
· Matxura bakoitzak batez beste 4-8 orduko produkzio-etenaldia ekarri zuen, eta hondatutako moldeen hutsuneak, ordezko torlojuen edo txorten osoetan gastu gehigarriarekin batera.
JWGRIP Zentro bakarreko Zero Puntu Integratuko Mandrilaren finkapena aldatu ondoren:
· Ekoizpenetik hamar hilabetez jarraian, muntaketa-junturaren akatsen ondorioz sortutako zehaztasunik gabeko hutsegite etengabe
· Nahiz eta unitateko erosketa-kostu handiagoa izan, geldialdi-denbora galtzea, piezaren hondarra eta ordezko piezen erosketa estaltzen duten kostu integralak nabarmen jaitsi ziren.
2. kasua: Ingeniaritza-Makineria-Osagai Azpikontratista
Bezeroak plaka lodiko piezak prozesatzen ditu 5 ardatzeko makinetan, multi-chuck array diseinua hartuz.
Zatitutako zorro zaharrek bi hilabetez behin desmuntatzea eta torloju-momentua berriro egiaztatzea eskatzen zuten, makinen ekoizpen ordu baliotsuak okupatuz.
JWGRIP mandril monolitikoak zabaldu ondoren, aldizkako birmoldatze-ikuskapen lan-fluxu horiek ezabatu egiten dira, mekanizazio denbora eraginkorragoa desblokeatuz.
Ekoizpen lan-fluxu osoa
1. Altzairuzko aleaziozko pieza bakarreko forjaketa
2. Zabarraren mekanizazioa
3. Estresa arintzeko lehen zahartzea
4. Erdi akabera
5. Bigarren mailako estresa arintzeko zahartzea
6. Zehaztasun handiko artezketa datu-aurpegietarako
7. Zolo sakoneko barne-kanal pneumatikoen mekanizazioa
8. Bushing presio-fitting
9. Seinale pneumatikoko osagaien muntaia
10. Airearen estankotasun-presioari eusteko proba
11. Unitate bakarreko zehaztasun-ikuskapen independentea
12. Anti-rust protection treatment
13. Esportazio-mailako kolpeen aurkako bilketa
Ikuskapen-zerrenda
· Mandril bakarreko errepikapen-kokapen-zehaztasun-proba
· 5 minutuko airea eusteko airearen estankotasun proba; onar daitekeen gehienezko presio-jaitsiera ≤0,02 MPa
· Blokeatzeko-desblokeatzeko iraupen-proba ziklikoa
· Seinale-irteera-logikako egiaztapen funtzionala
Oharra: Fabrikako ikuskapenak bakarrik bermatzen du banakako chuck-en zehaztasuna. Array-diseinua muntatu ondoren elkarrekiko posizioaren zehaztasuna bezeroaren makinan adierazi eta lerrokatzean oinarritzen da eta ez dago fabrikako ikuskapen-esparruak estaltzen. Unitate bakoitzak unitate autonomoen fabrikako ikuskapenaren datu-orriarekin bidaltzen du bezeroen ekipamenduak artxibatzeko.


Ebaluazioa eta aukeraketa orientabidea
1. Aztertu mundu errealeko ebaketa-baldintzak: Kalkulatu lanketa astuneko eta aitzinamendu handiko fresatzeko zereginen proportzioa. Produktu hau ebaketa-kuota handia duten agertokietarako egokiena da. Zatitutako zorroek kostu-errendimendu integral hobea eskaintzen dute argi mozteko lanak nagusi diren tailerretarako.
2. Egin jabetza-kostu osoaren (TCO) ebaluazioa: unitateko erosketa-prezioaz gain, kontuan hartu ezinezko denbora-tarteen lan-orduak, pieza-hondakinen galera, aldizkako berriro egiaztatu eskulana eta ordezko piezak ordezkatzeko maiztasuna.
3. Matrize-diseinua inplementatzeko: kalkulatu mandril bakoitzak jasaten duen karga eta inoiz ez gainditu ahalmen nominala. Berretsi makina-erremintaren T zirrikituaren bateragarritasuna Φ130 mm-ko brida-aztarnarako.
4. Mantendu tailerreko aire-iturriaren presio egonkorra 0,5-0,7 MPa-n. Erreserbatu PLC NPN seinalearen IO puntuak automatizaziora zuzendutako proiektuetarako.
5. Berretsi tokiko tira-zuloen zehaztapenak. Ohiko bushing muntaiak eskuragarri daude tira-tamaina ez-estandarrak eskatuz gero.
Instalazio eta Mantentze-zehaztapenak
Lotu brida-torlojuak JWGRIP erabiltzailearen eskuliburuko momentu-balioaren eskakizunen arabera. Momentu eskasak unitate osoaren mikro-mugimendua eragiten du; gehiegizko momentuak brida estutu eta substratua deformatzen du.
Instalatu olio-ur iragazkia aire-sarreraren aurrealdean hezetasuna eta ezpurutasunak blokeatzeko, zuhaixka herdoiltzea eta urradurak eragindako zehaztasun-noraeza saihesteko.
Ihinzta ezazu lubrifikatzaile lehor-aerosola zutoinetan 80-100 lan-ordu metatu ondoren. Motor-olio likidoa erabat debekatuta dago, olioak txirbil metalikoak erakartzen baititu eta bushing-jamming akatsak eragiten baititu.
Kolpe garbitu kokapen-datuaren aurpegia aire konprimituarekin, txanda-aldaketa bakoitzaren ondoren.
Berriro adierazi eta birkalibratu koordenatu erlatiboak array-diseinua aldatzen den bakoitzean; koordenatu-parametro zaharrak ezin dira zuzenean berrerabili.
Saihestu objektu astunen inpaktua datu-aurpegia aurkitzeko. Talkak eragindako forja-substratuaren deformazioa ezin da tokian bertan konpondu.
Paketatzea eta Bidalketa
· Paketatzea: zorro autonomo bakoitza esportazio-mailako kolpeei aurre egiteko kartoi indibidual batean bilduta dago, apar barruko bufferarekin. Bolumen handiko eskaerek egur trinkoko esportazio-mailako kasuak hartzen dituzte.
· Epea estandarra: 16-22 lanegun. Hautatutako SKU estandarrak stockean gordetzen dira bidalketa azkarrean egiteko.
Salmenta osteko laguntza
Bermea: 12 hilabeteko bermeak chuck unitate autonomoen fabrikazio akatsak estaltzen ditu soilik. Array-asanblada elkarrekiko posizioaren zehaztasuna bezeroaren instalazioaren ondoren bermearen esparrutik kanpo geratzen da.
Baliabide teknikoak: sareko planoak eta funtzionamendu-dokumentuak eskaintzen dira.
Ordainpeko zerbitzua: urruneko laguntza teknikoa eskuragarri dago bolumen handiko eskaerak egiteko.
Aldaketa pertsonalizatua: brida-dimentsioaren doikuntza, tira-zulo-zehaztapenen aldaketa onartzen da.
Laginaren ebaluazioa: Ebaluazio lagina antolatu daiteke; erosleak laginaren merkantzien kostua hartzen du.
Ohiko galderak
1.G.: JWGRIP Zentro bakarreko Zero Point Clamping Chuck integratuak zehaztasun estatikoko zifra handiagoak lortzen al ditu zatiketa motako chucksen aldean?
A: Unitate bakarreko errepikapen-kokatzearen zehaztasun nominala ±2 μm izaten jarraitzen du. Zehaztasun estatikoko indizea bera ez da hobetzen. Bere oinarrizko balioa torloju-junturaren erlaxazioek eragindako ezkutuko hutsegite progresiboak ezabatzean datza, geldialdi-denbora eta pieza-hondakinen galerak murriztean. Fidagarritasuna hobetzea dakar zehaztapen estatikoen berritzearen ordez.
2.G.: Chuck integratu monolitikoak aukeratu behar al ditut pisu handiko eszenatoki guztietarako?
A: Ez derrigorrez. Zatitutako zorroak oraindik ere bideragarriak dira zeregin astunak gutxitan gertatzen badira eta makinan torloju-momentua berriro egiaztatzea egin badaiteke. Hartu erabakiak TCO kalkulu integralean oinarrituta, ez hardwarearen zehaztapenak bakarrik.
3.G.: Torlojuen momentua berriro egiaztatzea beharrezkoa al da array-diseinua konfiguratzeko?
E: Ez da desmuntatze-retorque behar Chuck barruko osagaietarako, ez baitago muntatutako giltzadura-torlojurik. Hala eta guztiz ere, makina-erremintaren mahaian txorrota lotzen duten brida-torlojuak aldizkako momentua berriro egiaztatu behar dute mantentze-lanak jarraituz.
4.G.: Dagoeneko nire D20 zero-puntuko instalazioen oinarriak funtziona dezake chuck honekin?
A: D20 zero-point pull studs estandarrekin hornitutako aparatuen oinarriak zuzenean erabil daitezke.
Kontratazio-erabakien ikuspegia
Erosketa-talde askok hardwarearen prezioak aldez aurretik alderatzen dituzte, eta ezkutuko kostuak kontuan hartzen dituzte, besteak beste, geldialdi-denbora, piezaren hondarra, mantentze-lanak eta ordezko piezen kontsumoa, instalazioak sarean jarri ondoren.
JWGRIP Integrated Single Center Zero Point Clamping Chuck-en oinarrizko lehiakortasuna ez dator paperean oinarritutako zehaztapen-parametroetatik. Bere benetako balioa instalazioen fidagarritasuna hobetzea da ebaketa-baldintza astunetan eta aurreikusi gabeko geldialdi-denborak eta baztertutako piezen ondoriozko galera integralak murriztea.
Hautaketa bizitza-ziklo osoko jabetza-kostu osoaren arabera epaitu behar da, erosketa-prezio bakarrean baino. Maiztasun handiko produkzio-lerro astunetarako, kontratazio kostu gehigarria azkar konpentsatu daiteke hutsegiteen murrizketarekin. Maiztasun baxuko pisu handiko aplikazioetarako, sarrera-irteera erlazioak arretaz pisatu behar du eskaera egin aurretik.
Bidali kontsulta
Harremanetarako informazioa
-
Helbidea
44. zenbakia, Daning Entrepreneurship Road, Humen Town, Dongguan hiria, Guangdong probintzia, Txina
-
Tel
-
Posta elektronikoa
Ongi etorri JWGRIP-i kontsulta bidaltzera. Gure talde tekniko eta salmenta-talde profesionalak doako aparatuen hautaketa, irtenbide pertsonalizatuaren diseinua eta aurrekontu zehatza eskainiko ditu.

Albisteen Gomendioak