Euskal
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
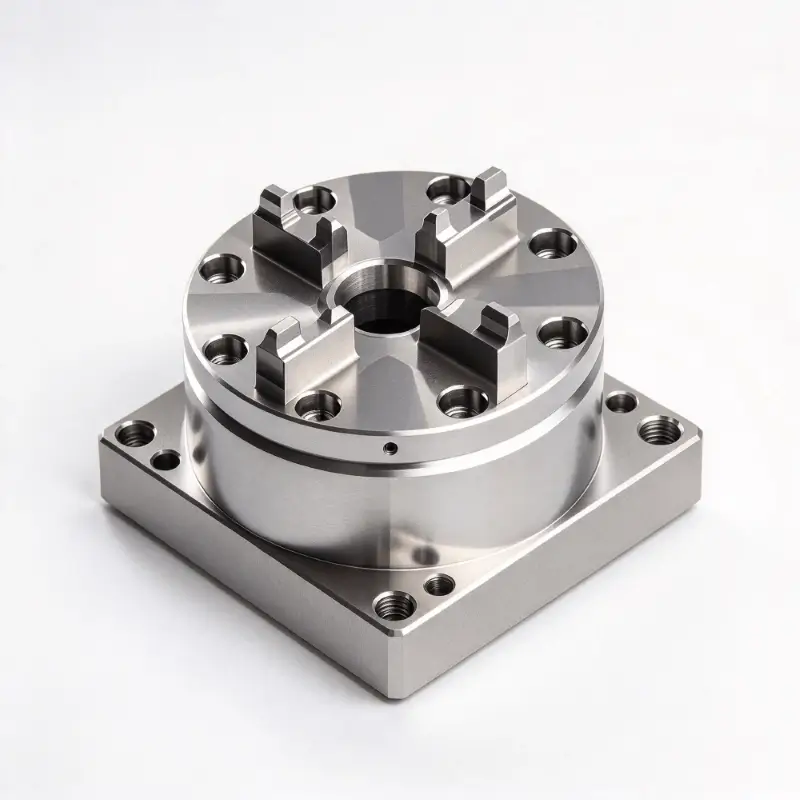
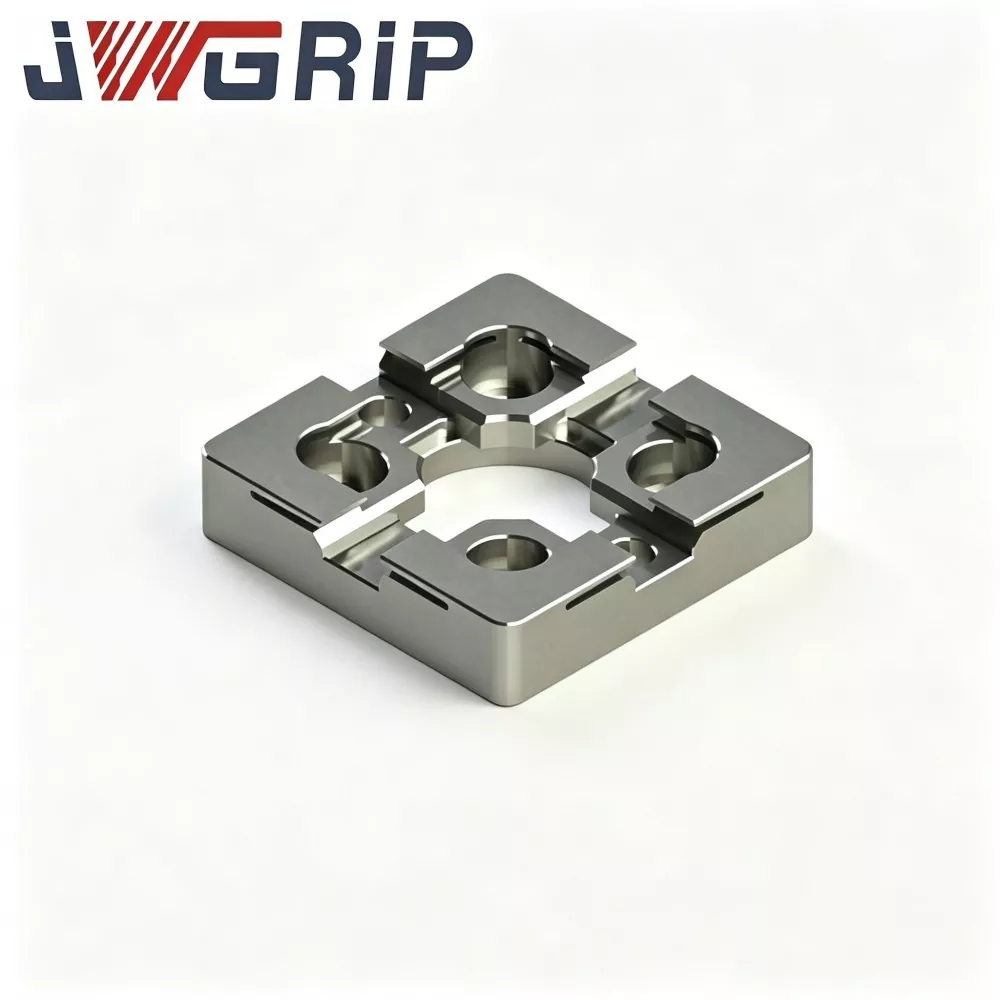
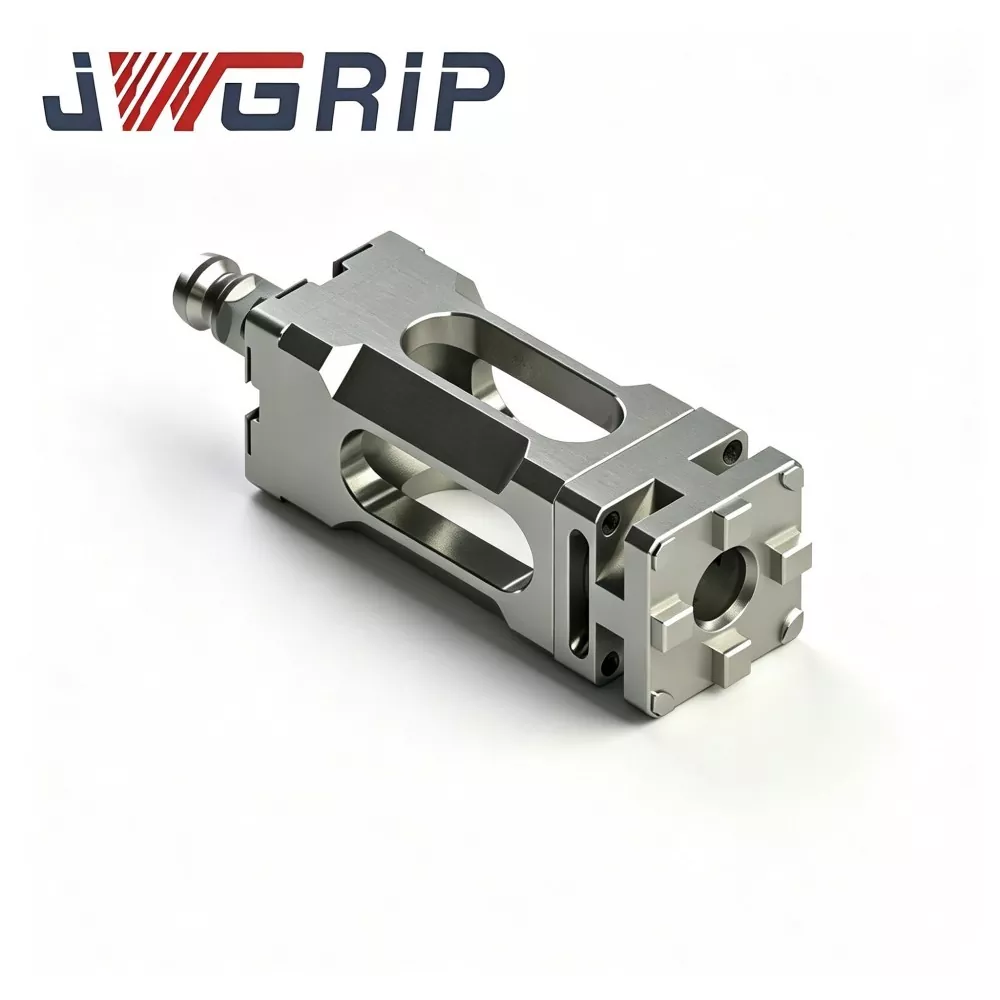
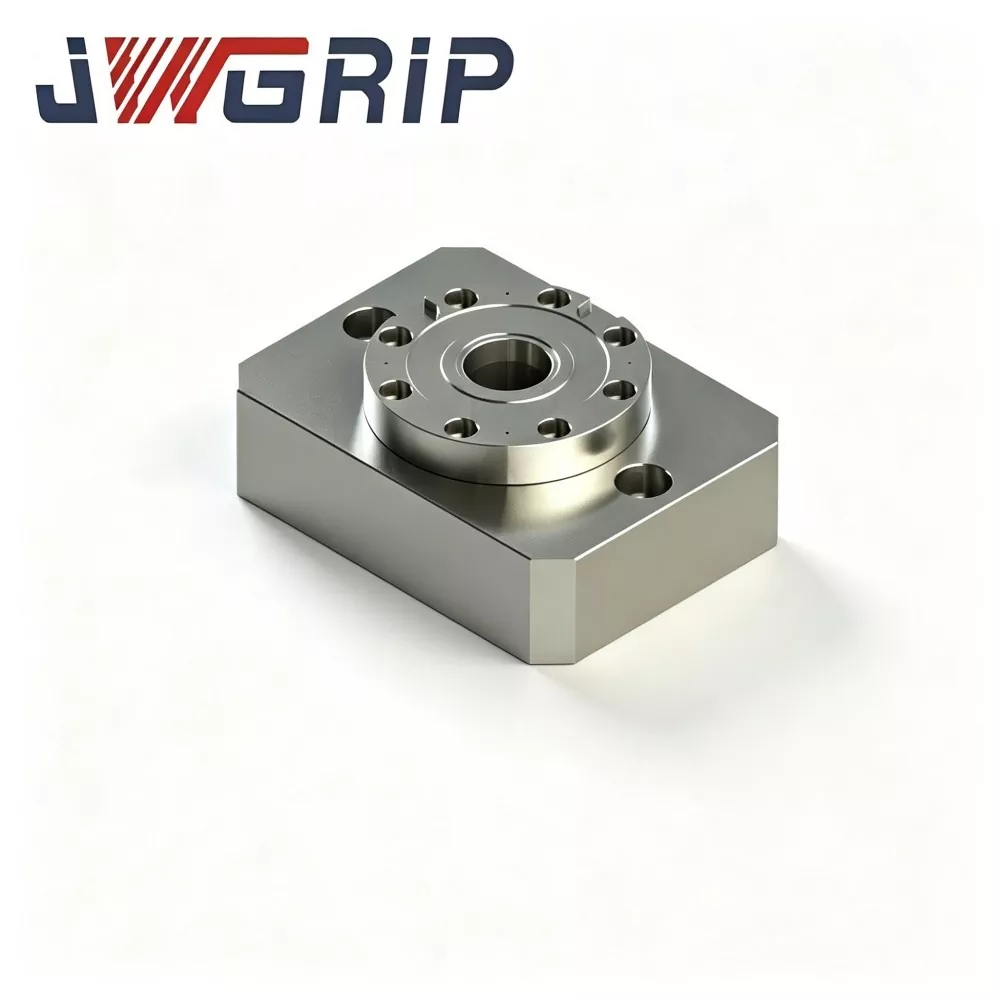
Zentro bakarreko Zero Point Posizionatzeko Chuck
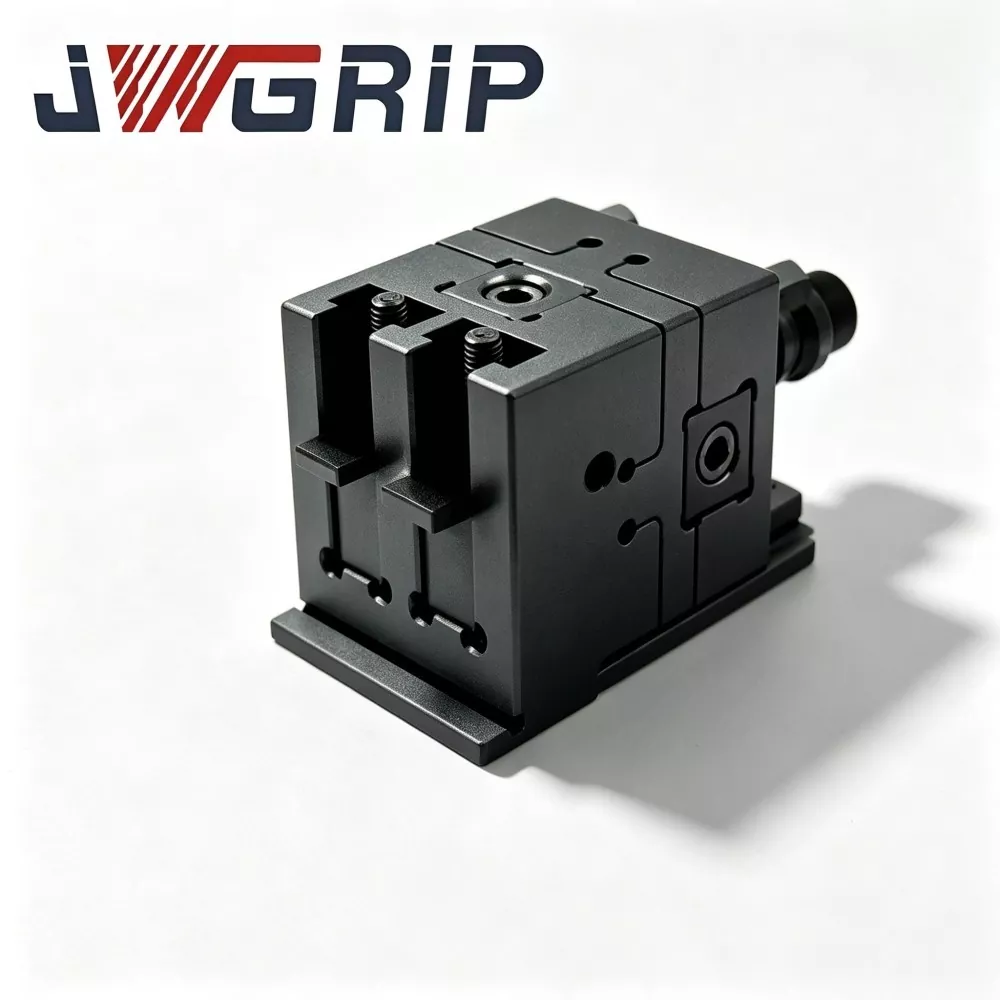
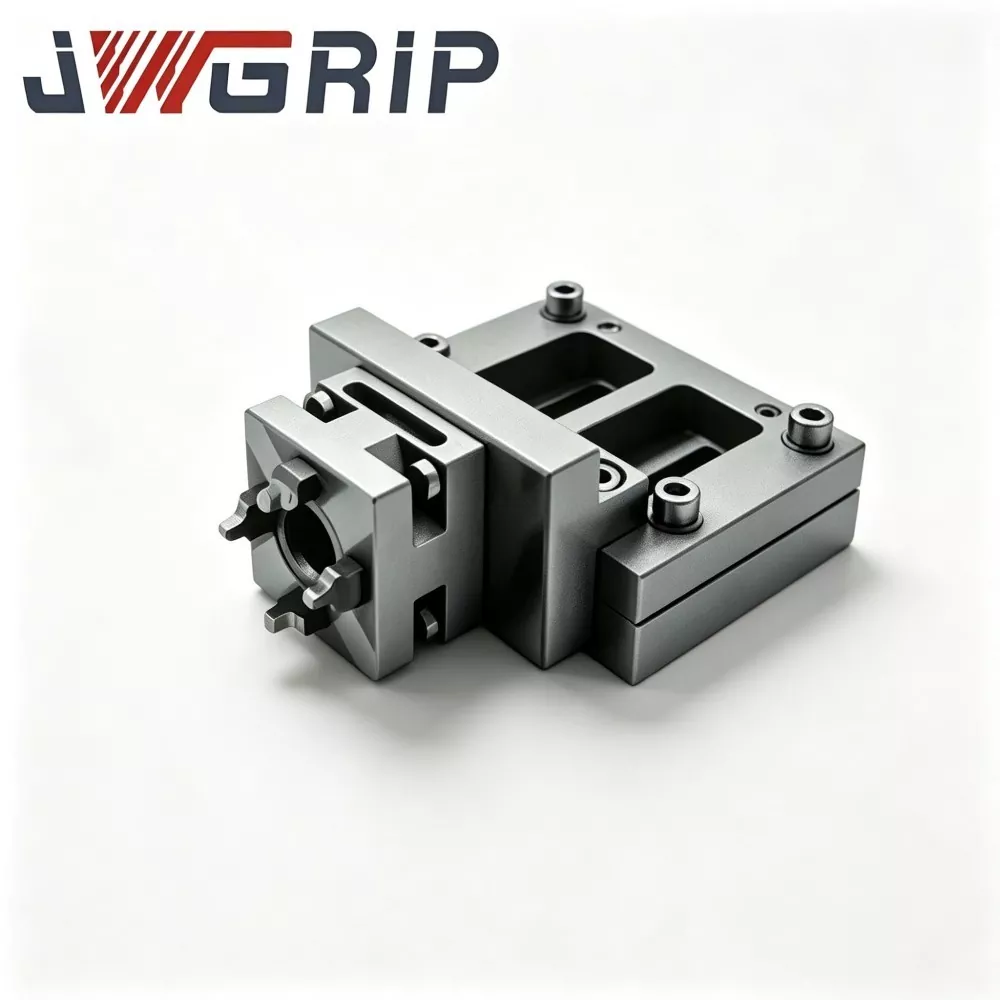
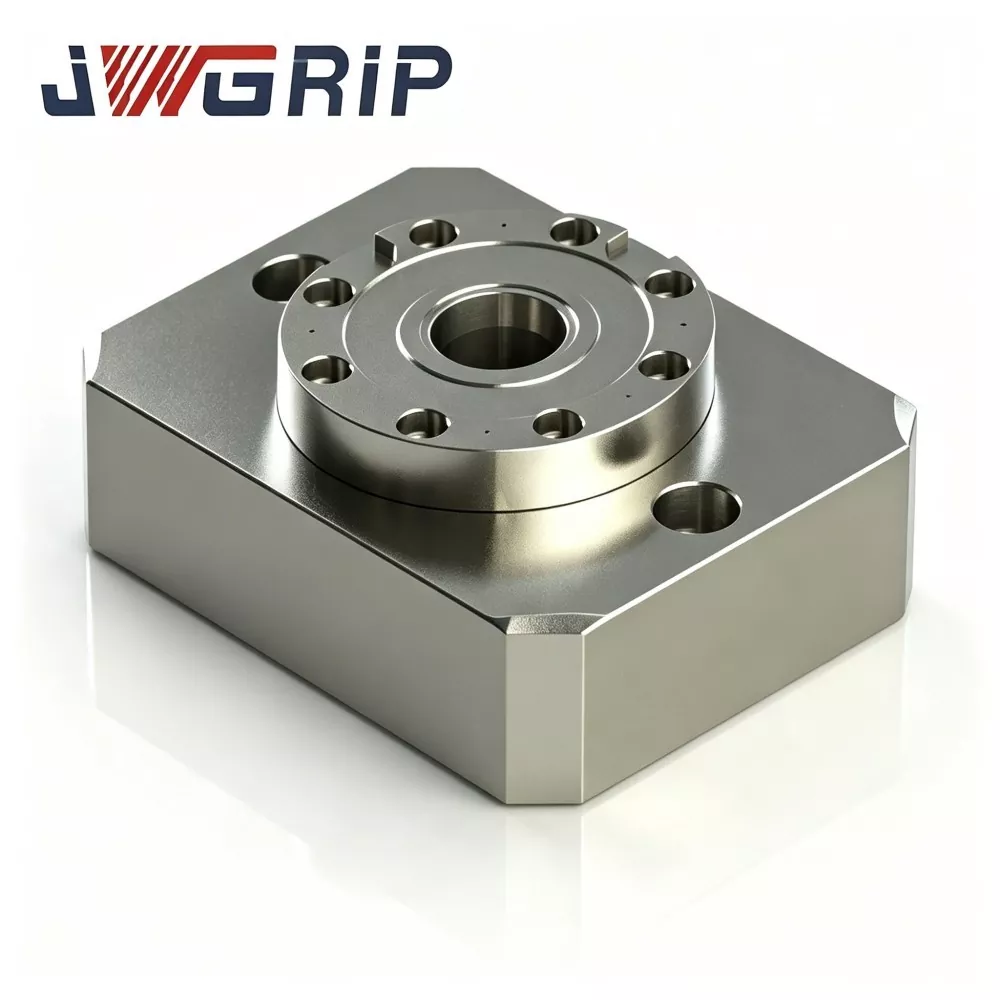
JWGRIP Txinako Zentro bakarreko Zero Point Positioning Chuck profesionalaren fabrikatzailea eta hornitzailea da. Zero Point Clamping Chuck serie estandarraren oinarrizko unitate modular gisa, produktu hau puntu bakarreko zero puntuko blokeo eta kokapenerako tresna autonomoa da, CNC aldaketa azkarreko sistema malguetarako bereziki diseinatua. Egitura modular-diseinu independentea hartzen du, muntaketa-unitate pertsonalizatuetarako oinarrizko muntaia gisa balio duena, eta modu eraginkorrean konpontzen ditu estazio anitzeko ohiko paleten diseinu-mugak.
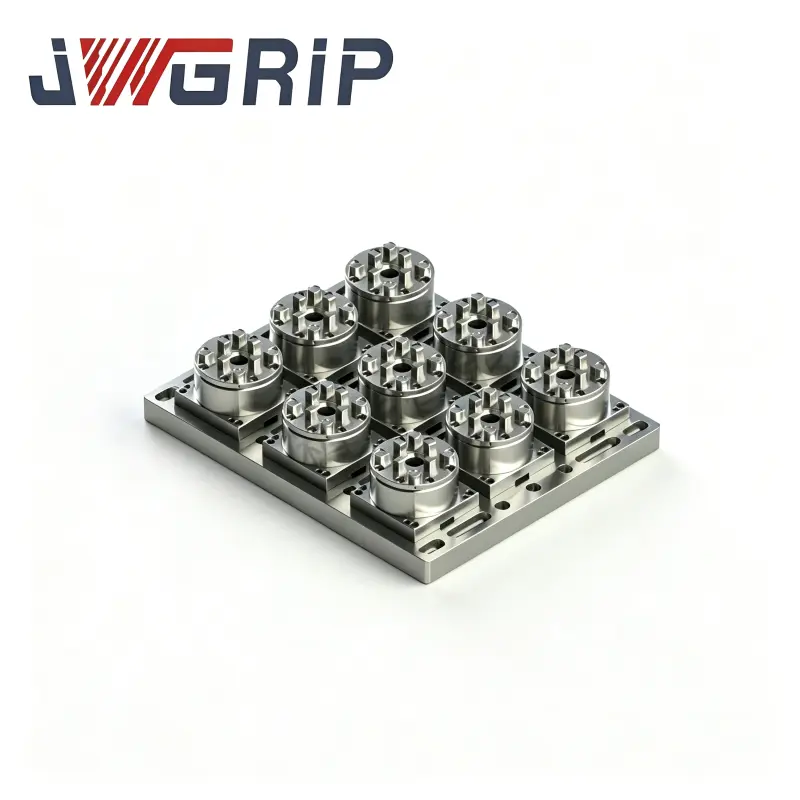
Zentro bakarreko Zero Point Positioning Chuck-ek kokapen zehaztasun handia, egitura-bateragarritasun handia eta diseinu malgua ditu. Tamaina finkoko estazio anitzeko palet integratuetatik desberdina den, puntu bakarreko zorro modular honek unitate anitz konbinatzea ahalbidetzen du benetako piezaren zehaztapenen eta finkoen oinarri-tamainen arabera. Erabiltzaileek chuck bakarrak edo anitz antola ditzakete array-diseinu arbitrarioetan, zentro-distantzia pertsonalizagarriak dituztenak, pieza bakarreko laginketa-prozesamendura, lote txikiko produkzio puntualetara eta moldeen mantentze-lanetarako mekanizazio agertokietara guztiz egokituz.
Eskuzko osagarrien ordezkapen azkarra onartzen du tailerraren konfigurazioaren eraginkortasuna hobetzeko, eta oinarrizko osagai modular gisa ere erabil daiteke matrize automatikoko aparatu-sistemetarako. Mekanizazio-zentro bertikaletan, mekanizazio-zentro horizontaletan eta 5 ardatzeko CNC makina-erremintetan aplikagarria da, oso malgu, pertsonalizagarria eta kostu-eraginkorra eskaintzen du zero puntuko aldaketa azkarreko soluzio modernoetarako nahasketa handiko eta bolumen baxuko fabrikaziorako.
Oinarrizko osagaiak
JWGRIP zentro bakarreko zero puntuko kokapen-mandril bakoitza kokapen-blokeatzeko mekanismo autonomoa da eta ez dago kanpoko oinarrizko palet plaka baten menpe. Unitate bakoitzak:
Chuck gorputz nagusia
Zero puntuko kokapen-bukuen multzoa
Blokeatzeko pistoi pneumatiko integratua
Airearen sarrerako pasabideak
Blokeo-egoera seinale-irteerako interfazea
Brida-zuloak muntatzeko
Hedapen Planteamenduak
1. modua: puntu bakarreko eragiketa autonomoa
1. Muntatu zentro bakarreko mandril bat makina-erremintaren mahai gainean.
2. Jarri zero puntuko tira-puntu batekin hornitutako tresna-oinarria zorroan eta aktibatu blokeoa.
3. Aproposa pieza bakarreko piezak egiteko, moldeen txertaketaren laginketa eta moldeak konpontzeko lanetarako.
2. modua: Multi-Chuck Array konbinazioa
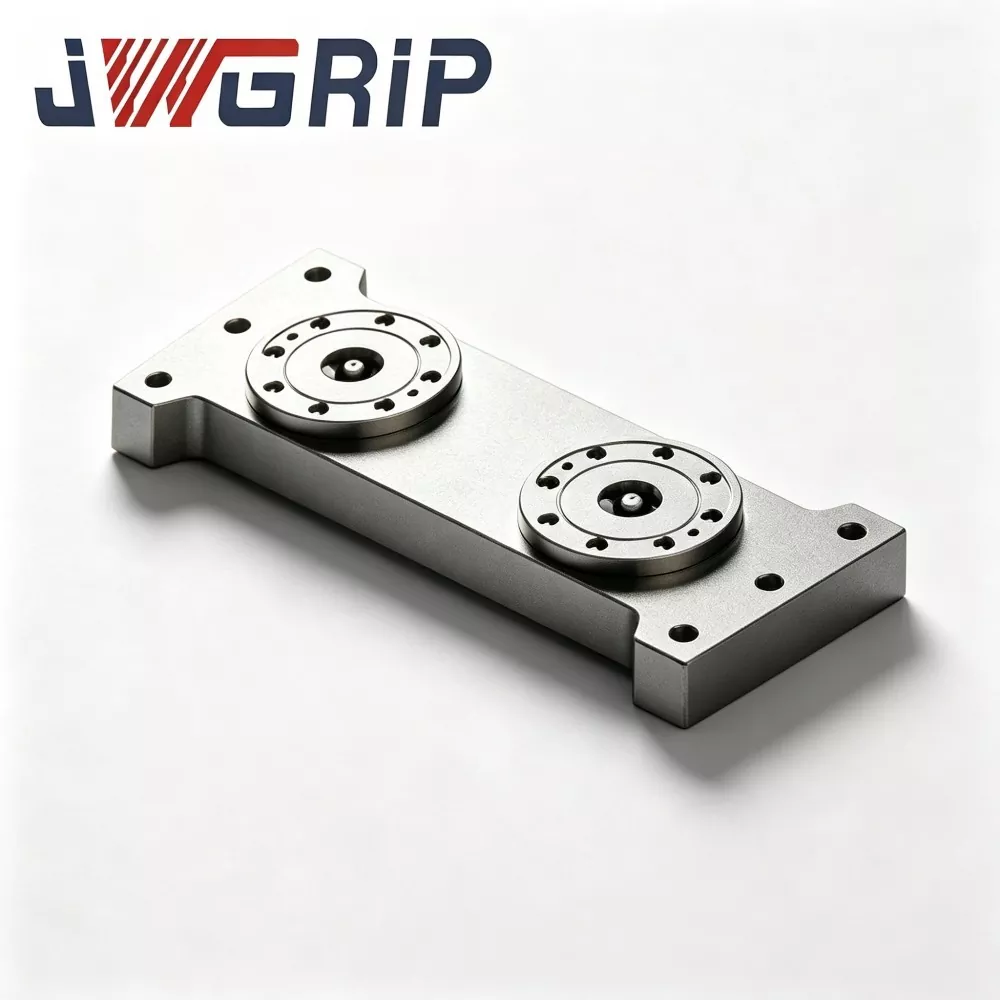
1. Lotu zentro bakarreko bi, lau edo gehiago makinen T zirrikituaren mahai gainean. Ezarri erdiko distantzia pertsonalizatua, oinarri-oinaren arabera.
2. Egokitu zero puntuko tiragailuen kantitatea finkagarrien oinarrietan puntu anitzeko kokapen- eta giltza egiteko.
Bi erdiko / lau zentruko paleten aurrez fabrikatutako paleten arteko aldea funtsezkoa: txorten arteko tartea bezeroek tokian konfiguratzen dute fabrikan aurrez ezarri beharrean, eta ez-estandarra ez diren finkapen-oinarri irregularra egokitzen da.
Lan-fluxu osoa
1. Lotu makina-erremintaren mahaiaren gainean txorrotako brida-torlojuak.
2. Jarri zero puntuko tira-zuloekin hornitutako aparatu-oinarria mandrinaren kokatzeko aurpegian.
3. Eman 0,5-0,7 MPa aire konprimitua. Barneko pistoiak gidatzen dituen buxin-mekanismoa tiratzeko blokeoa egiteko.
4. Blokeatzea amaitu ondoren, NPN posizioa berresteko seinaleen irteerak eta CNC makinak ebaketa-zikloak hasten dira.
5. Mekanizatua amaitzean, askatu airearen presioa; bushings desblokeatu eta fixture oinarria kendu daiteke.
Fabrikazio teknika
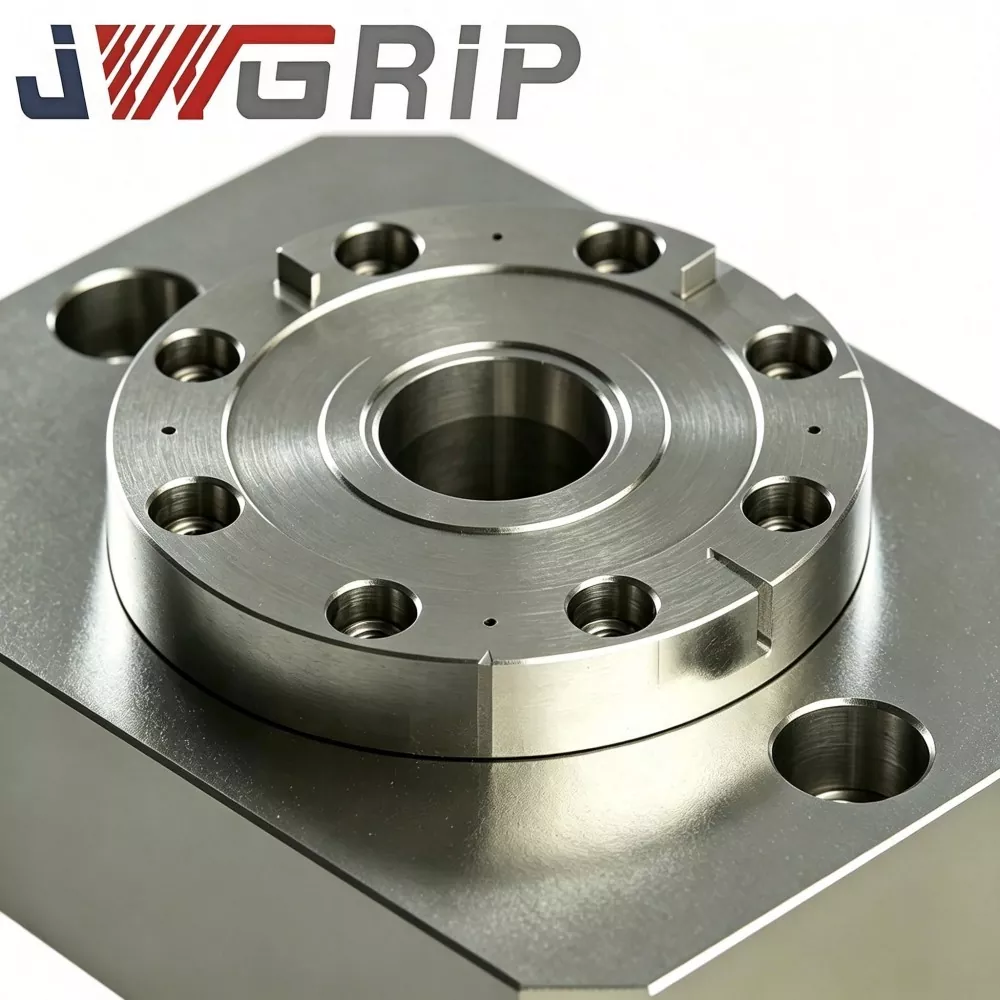
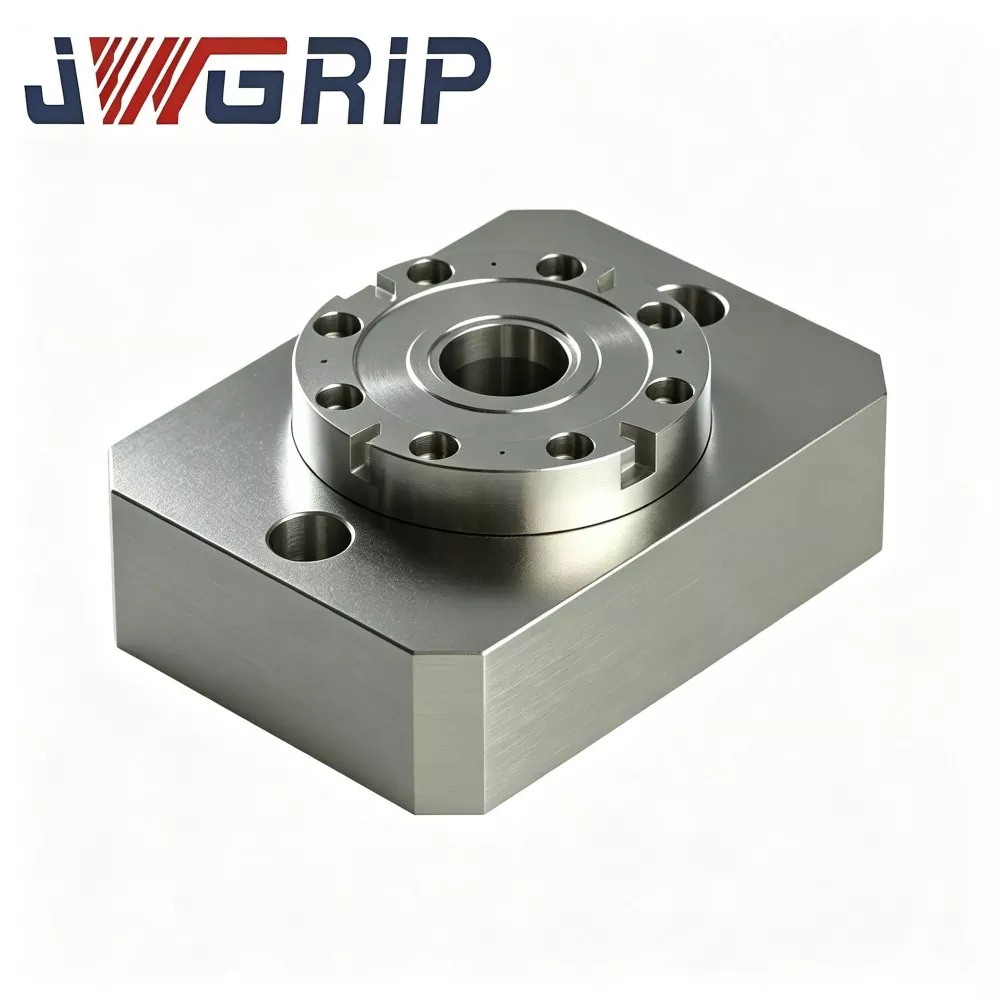
· Chuck substratuak aleazio-altzairu tenplatua eta tenplatua hartzen du. Hutsuneak zakar-mekanizazioa, erdi-akabera eta tentsioa arintzeko zahartze-ziklo bikoitzetatik igarotzen dira, CNC prozesatzean sortutako hondar-esfortzua kentzeko. Array-diseinu baldintzetan, chuck bakoitzak txandakako ebaketa-inpaktu indarra jasaten du; Askatu gabeko estresak mikro-deformazio ikusezina eragingo luke eta errepikapen-kokapen-zehaztasuna hondatuko luke denbora luzean.
· Kokatze-zuloek gogortasun handiko errodamendu-altzairuak erabiltzen dituzte. Barruko zuloak itzaltzea eta leuntzeko super akabera jasotzen dute, mandril bakoitzarentzat errepikapen-kokapen fidagarria bermatzeko.
Ohar kritikoa array erabilerarako: banakako mandrilaren zehaztasunak ez du berdina array-sistemaren zehaztasun orokorra. Lan-mahaian hainbat zorro muntatu ondoren, operadoreek eskuzko dial-adierazpena eta lerrokatzea egin behar dute chucken arteko elkarrekiko posizioak kalibratzeko. Hau da fabrika-kalibratutako palet monolitikoekiko oinarrizko bereizketa.
Artisautza Abantailak
1. Diseinu librea geltoki finkoen tartean murrizketarik gabe Estazio anitzeko integratuekin aurrez egindako paletekin alderatuta, portagailu modular independente hauei esker, erabiltzaileek aske defini ditzakete mandrilaren erdiguneko distantzia. Estandar ez diren finkaleku irregularretara egokitzen da eta amaitutako paletetan aurrez ezarritako zuloen posizio aldaezinen mina konpontzen du.
2. Laginketa, bolumen baxuko eta noizbehinkako moldeak konpontzeko eskaeretarako errentagarria Zero puntuko aldaketa azkarreko funtzioa garratz bakarrarekin edo birekin gauzatu daiteke, tamaina handiko estazio anitzeko paletetan inbertsio handirik egin gabe. Moldeak aldatzeko eta prototipoen laginketa lantokiaren erabilera-tasa baxuarekin, aldez aurretiko kapital-gastua murrizten da.
3. Egokitu mahai trinkoak instalazio-espazio mugatua duten 5 ardatzeko eta tamaina txikiko mekanizazio-zentro trinko batzuek ezin dute tamaina handiko zero puntuko palet integraturik hartu. Forma-faktorea trinkoa zentru bakarreko mandrilak sakabana daitezke T-slot mahai-espazio mugatua guztiz erabiltzeko.
4. Ahalmen-mailako hedapen erosoa Proiektuaren hasierako fasean, inplementatu chuck-kopuru txiki bat probako laginketak egiteko. Eskaeraren bolumena beranduago hazten denean, besterik gabe eros ezazu zorro berdin-berdinak askotariko arrayak sortzeko. Lehendik dauden unitateek guztiz erabilgarri jarraitzen dute aurreko inbertsio-hondakin zerorekin.
5. Eskuzko funtzionamendua eta automatizazioaren hobekuntzak onartzen ditu Operadoreek eskuz alda ditzakete aparatuak. Bien bitartean, ataka pneumatikoak eta seinaleen interfazeak PLC kontrol sistemetara konektatzen dira. Array antolamenduaren ondoren, instalazio sistema osoak robot industrialekin lan egin dezake karga-deskarga automatikorako.
6. D20 zero puntuko tira-zulo estandarrekin bateragarria da gure ekipamendu-seriean Duden tresna-oinarriak D20-ko tira-zuloak berritu ondoren berrerabili daitezke, bezeroen aurretiazko material-aktiboen inbertsioa babestuz.
Aplikazioen istorioak
JWGRIP Zentro bakarreko Zero Point Positioning Chuck moldeak egiteko dendetan eta bolumen baxuko doitasun-osagaien lantegietan zabaltzen da. Eremuko bi kasuek bere indarguneak erakusten dituzte, baita modular motako soluzioen berezko mugak ere.
1. kasua: Tamaina Ertaineko Moldeak egiteko Fabrika
Bezero honek moldeak konpontzeko eta produktu berrien laginketa-eskaerak jasotzen ditu batez ere, ekoizpen masibo errepikatuaren ordez.
· Hasierako inbertsioa: JWGRIP zentro bakarreko zero puntuko 4 sorta. Gehienetan 1-2 chuck bakarrik ibiltzen dira moldeen txertaketaren laginketa eta konponketa lanetarako. Oinarri handiagoak behar direnean, lau mandril muntatzen dira array diseinuan.
· Emaitza: lau zentroko paleta osoa erostearekin alderatuta, aldez aurretik kontratazio kostuak murrizten dira eta ekipamenduen erabilera tasa hobetzen da lote txikiko eskaeretan.
· Muga: makina-moduan finko-oinarriaren zehaztapenak aldatzen diren bakoitzean, mandrinaren posizio erlatiboetarako berriro kalibratu behar da, konfigurazio-ordu gehiago kontsumituz.
2. kasua: Doitasun-osagaien azpikontratatzailea
Fabrikak 5 ardatzeko mekanizazio zentro trinko ugari ditu, zeinen mahai-espazioa ezin baitu estazio anitzeko zero-puntuko palet estandarrak sartu.
· 5 ardatzeko makina bakoitzean zentro bakarreko bi mandril JWGRIP instalatzen dira. Neurrira egokitutako chuck-en arteko tartea euren norberaren jabegoaren oinarriekin bat dator.
· Zero puntuko aldaketa bizkorra 5 ardatzeko ekipo trinkoetan gauzatzen da, aurrefabrikatutako palet integratuak tamaina txikiko mahaietan instalatu ezin diren botila-lepoa hautsiz.
Ekoizpen lan-fluxu osoa
1. Altzairuzko aleaziozko forjaketa eta tenplaketa
2. Zabarraren mekanizazioa
3. Estresa arintzeko lehen zahartzea
4. Erdi akabera
5. Bigarren mailako estresa arintzeko zahartzea
6. Zehaztasun handiko artezketa datu-aurpegietarako
7. Bushing presio-fitting
8. Zirkuitu pneumatikoen eta seinaleen osagaien muntaia
9. Airearen estankotasun-presioari eusteko proba
10. Unitate bakarreko zehaztasun-ikuskapen independentea
11. Herdoilaren aurkako tratamendua
12. Esportazio-mailako paketatzea
Ikuskapen-zerrenda
· Errepikatze-kokapen-zehaztasun-proba independentea Chuck bakoitzerako
· 5 minutuko airea eusteko airearen estankotasun proba; onartzen den presio-jaitsiera maximoa ≤0,02 MPa
· Blokeatzeko-desblokeatzeko proba funtzional ziklikoa
· Seinale-irteera-logikako egiaztapen funtzionala
Ebaluazioa Aholkuak
1. Lehenetsi zure ekoizpen-eredua ebaluatzea Aukeratu JWGRIP zentro bakarreko mandrinak laginketa-konponketa-lanetarako, oinarri irregular ez-estandarrak edo mahai-lekua mugatua duten makinak egiteko. Epe luzerako 2-4 estazioko masa-bolumeneko ekoizpen finkorako, palet integratu monolitikoak gomendagarriak dira tokian tokiko kalibrazio lan-karga murrizteko.
2. Mandril anitzeko matrizearen diseinua aurreikusten bada, egiaztatu makina-erremintaren T zirrikituaren diseinua brida-muntatzeko tartea bermatzeko. Erreserbatu nahikoa lan-ordu makinan adierazi eta kalibratzeko.
3. Mantendu tailerreko aire-iturriaren presio egonkorra 0,5-0,7 MPa-n. Erreserbatu PLC NPN seinalearen IO puntuak automatizaziora zuzendutako proiektuetarako.
4. Berretsi tokiko zero puntuko tira-zuloen zehaztapenak. Bertsio estandarra D20 tiragailuetarako egokitzen da. Barruko zutoinen muntaketa pertsonalizatuak eskuragarri daude tira-tamaina alternatiboetarako eskatuz gero.
Eragiketa Praktikak
· Lotu erdigune bakarreko mandrilak lan-mahaietan brida-torlojuekin. Estutu zorrozki pare-balioaren eskakizunen arabera. Momentu nahikorik ezak chuck-gorputzaren mikro-mugimendua eragiten du ebakitzean eta kokapen zehaztasuna kaltetzen du; gehiegizko momentuak chuck substratua deformatuko du.
· Jarri olio-ura iragazkia aire-sarreraren aurrealdean hezetasuna eta ezpurutasunak blokeatzeko, zuhaixka herdoildu eta urradura saihestuz, zehaztasun-noraeza dakarten.
· Ihinzta ezazu lubrifikatzaile lehor-aerosola chuck-en gainean 80-100 lan-ordu metatu ondoren. Motor-olio likidoa erabat debekatuta dago, olioak txirbil metalikoak harrapatzen dituelako eta bushing-jamming akatsak eragiten dituelako.
· Puztu garbitu mandrinaren datu-basearen aurpegia aire konprimituarekin txanda-aldaketa bakoitzean.
· Matrize-diseinuaren konfigurazioan: mandrin-diseinua aldatzen den bakoitzean, operadoreek berriro adierazi eta berriro kalibratu behar dituzte mandrinaren posizioak; koordenatu-parametro zaharrak ezin dira zuzenean berrerabili.
· Saihestu kolpe handirik txondorraren aurpegia kokatzeko. Talkak unitatearen zehaztasuna betiko suntsituko du.
Paketatzea eta Bidalketa
· Paketatzea: banakako chuck bakoitzak esportazio-kolpeen aurkako kartoi independentea hartzen du apar barruko babesarekin. Mandril anitzeko eskaerek egur trinkoko esportazio-mailako kasuak hartzen dituzte.
· Epea estandarra: 13-19 lanegun. Hautatutako SKU estandarrak stockean gordetzen dira bidalketa azkarrean egiteko.
Salmenta osteko laguntza
· Bermea: 12 hilabeteko unitate osoko bermeak banakako mandril-unitateen fabrikazio-akatsak estaltzen ditu. Array-muntaia elkarrekiko posizioaren zehaztasuna bezeroaren instalazioaren ondoren bermetik kanpo geratzen da, bezeroen aldetik abian jartzeko lanari dagokiona.
· Dokumentu teknikoak: lineako eragiketa dokumentuak eta planoak hornitzen dira.
· Ordainpeko zerbitzua: urruneko laguntza teknikoa eskuragarri dago bolumen handiko eskaerak egiteko.
· Pertsonalizatutako aldaketa: brida-dimentsioaren doikuntza, tira-zulo-spec aldaketa egin daiteke.
· Laginaren ebaluazioa: Chuck bakarreko ebaluazio-lagina antolatu daiteke; erosleak laginaren kargaren kostua hartuko du bere gain.
Ohiko galderak
1.G.: matrize-diseinuko zorro anitzen elkarrekiko posizioak aurrez kalibratuta al daude fabrikan?
E: Ez. Fabrikaren alboko ikuskapenak zorrotada autonomo bakoitzaren zehaztasuna bermatzen du. Makina-erremintaren mahaian array-a muntatu ondoren, zentro-distantzia eta chucken arteko paralelismoak bezeroen eskuzko makinan adierazi eta kalibratu behar dira. Hau modular motako unitateen berezko ezaugarria da.
2.G.: Zein agertokitan saihestu behar dut zentro bakarreko zero puntuko kokapen-mandril hau hautatzea?
A: Estazio-diseinu iraunkorrean finkatutako geltoki-bolumen masiboko ekoizpenerako, palet integratu monolitikoak hobesten dira errepikatutako kalibrazio-lana kentzeko. Ez da gomendatzen eskala handiko array inplementatzea zure tailerrean dial-adierazpen eta lerrokatze lanak ezagutzen dituzten teknikaririk ez badago.
3.G.: Chuck hauek nire zero puntuko paletekin nahastu eta lotu al daitezke?
E: Lerro-oinarriak parteka daitezke tira-zuloen zehaztapenak D20 estandarra jarraitzen badu. Nahiz eta konfigurazio mistoko diseinuetarako, posizio erlatiboetarako makinan kalibratzea derrigorrezkoa da oraindik.
4.G.: JWGRIP Zentro bakarreko Zero Point Positioning Chuck-ek 5 ardatzeko makinetan funtziona dezake?
A: Bai. Bere aztarna trinkoa tamaina trinkoko 5 ardatzeko ekipoetara egokitzen da. Ebaluatu talka-arriskuak hautapen-fasean fixture, chuck eta ardatz-inklinazio mugimenduaren artean.
Kontratazio-erabakien ikuspegia
JWGRIP Zentro bakarreko Zero-Point Positioning Chuck-en oinarrizko indarra malgutasun modularean datza. Lekuko martxan jartzeko lan-ordu partzialak negoziatzen ditu aske konfigura daitekeen geltokien tarteagatik, makinen bateragarritasun zabalarekin eta fasean heda daitekeen inbertsioagatik.
Unitate modular hau ez da unibertsalki "goiena" palet monolitiko integratuekin alderatuta. Ekoizpen modu espezifikoak ditu helburu: prototipoen laginketa eta moldeen konponketa, instalazio irregularrak ez-estandarrak, mahai txikiko CNC makinak eta fabrikek urratsez urrats planifikatzen duten sistemaren ezarpena.
Bidali kontsulta
Harremanetarako informazioa
-
Helbidea
44. zenbakia, Daning Entrepreneurship Road, Humen Town, Dongguan hiria, Guangdong probintzia, Txina
-
Tel
-
Posta elektronikoa
Ongi etorri JWGRIP-i kontsulta bidaltzera. Gure talde tekniko eta salmenta-talde profesionalak doako aparatuen hautaketa, irtenbide pertsonalizatuaren diseinua eta aurrekontu zehatza eskainiko ditu.

Albisteen Gomendioak