Euskal
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
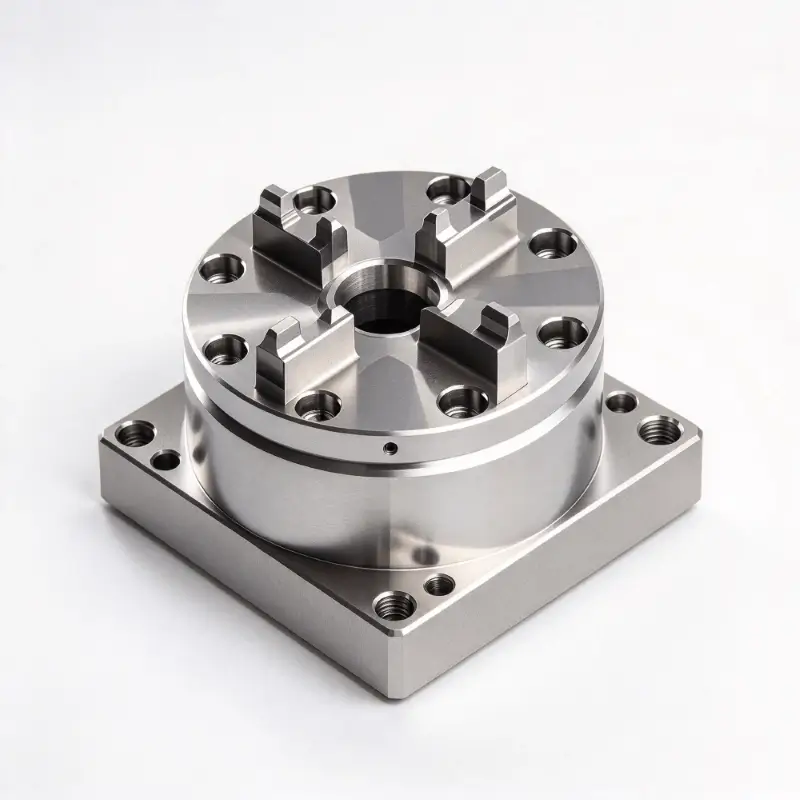
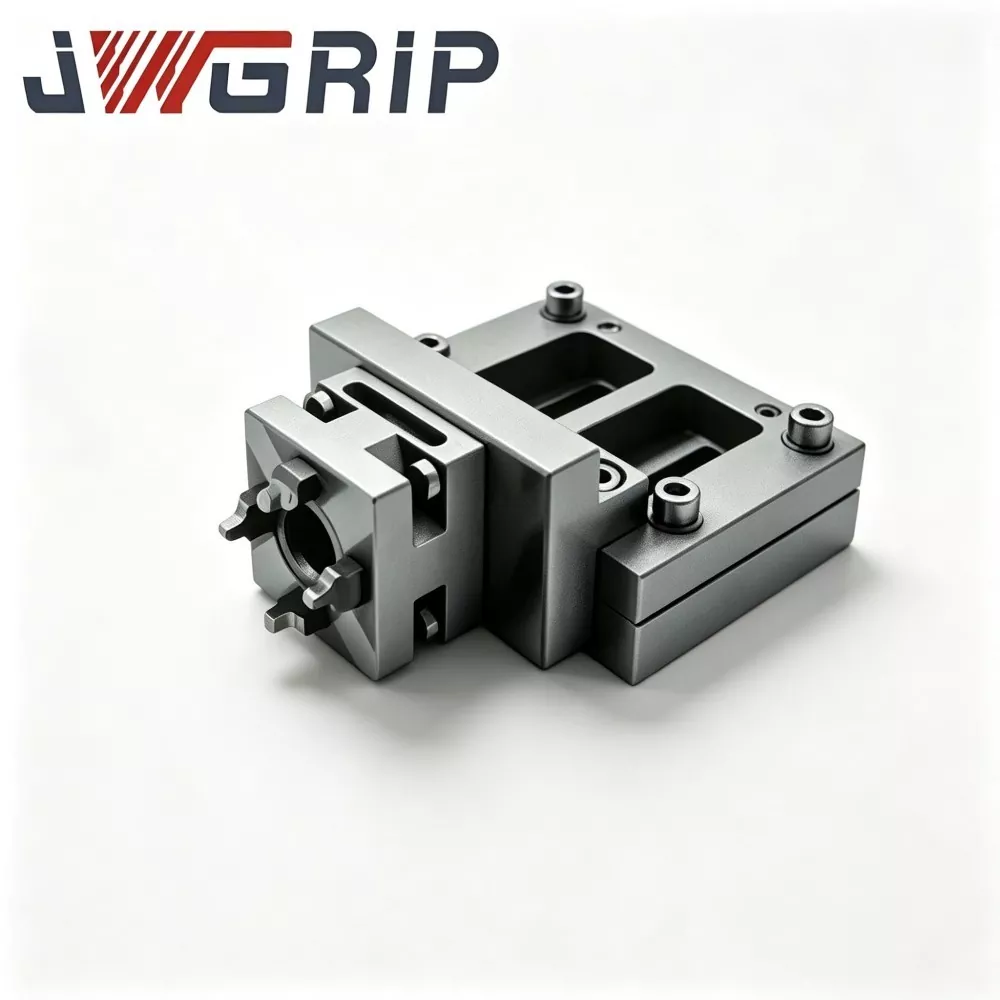
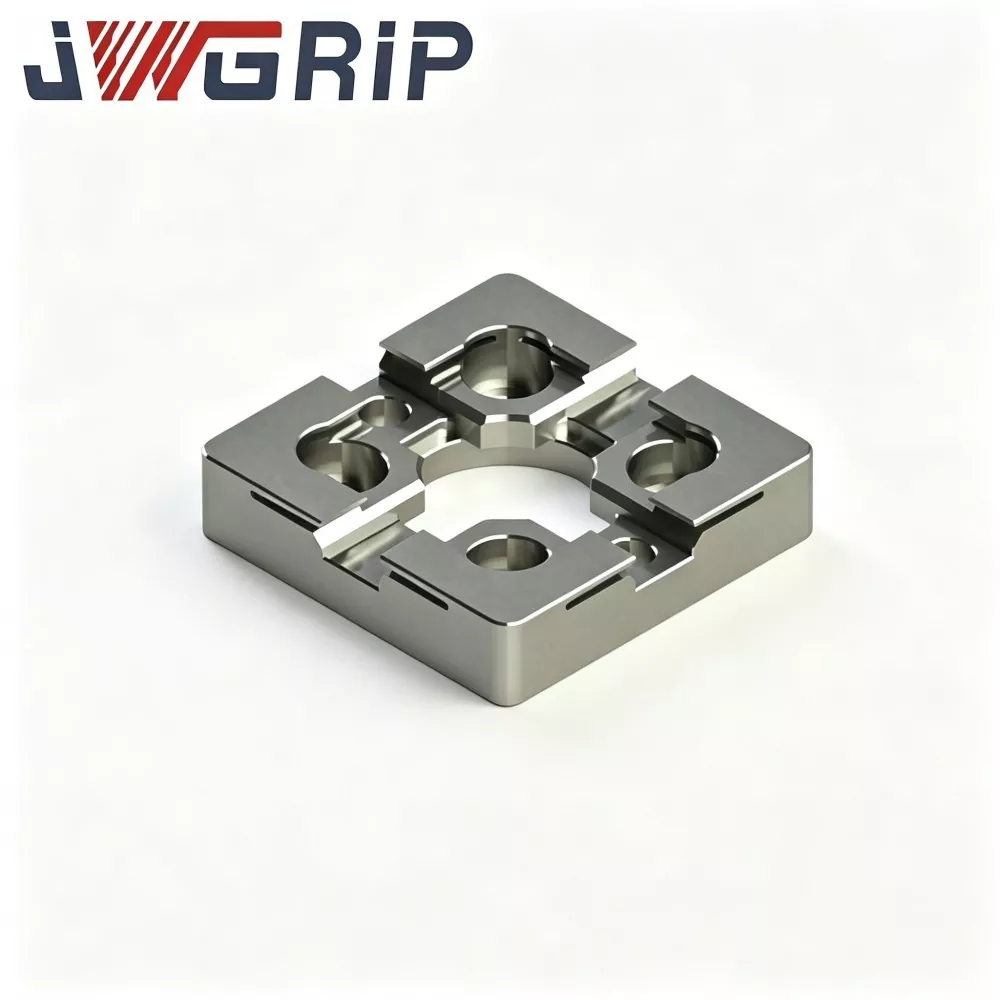
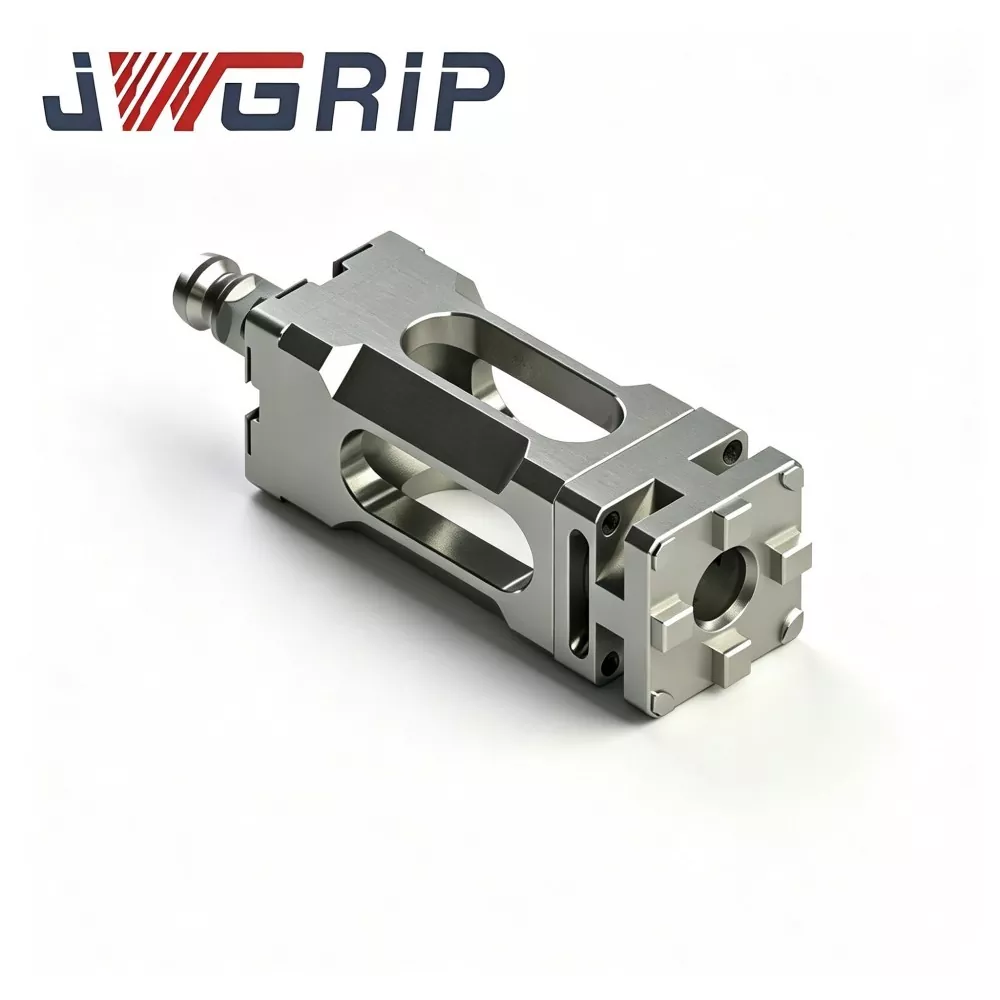
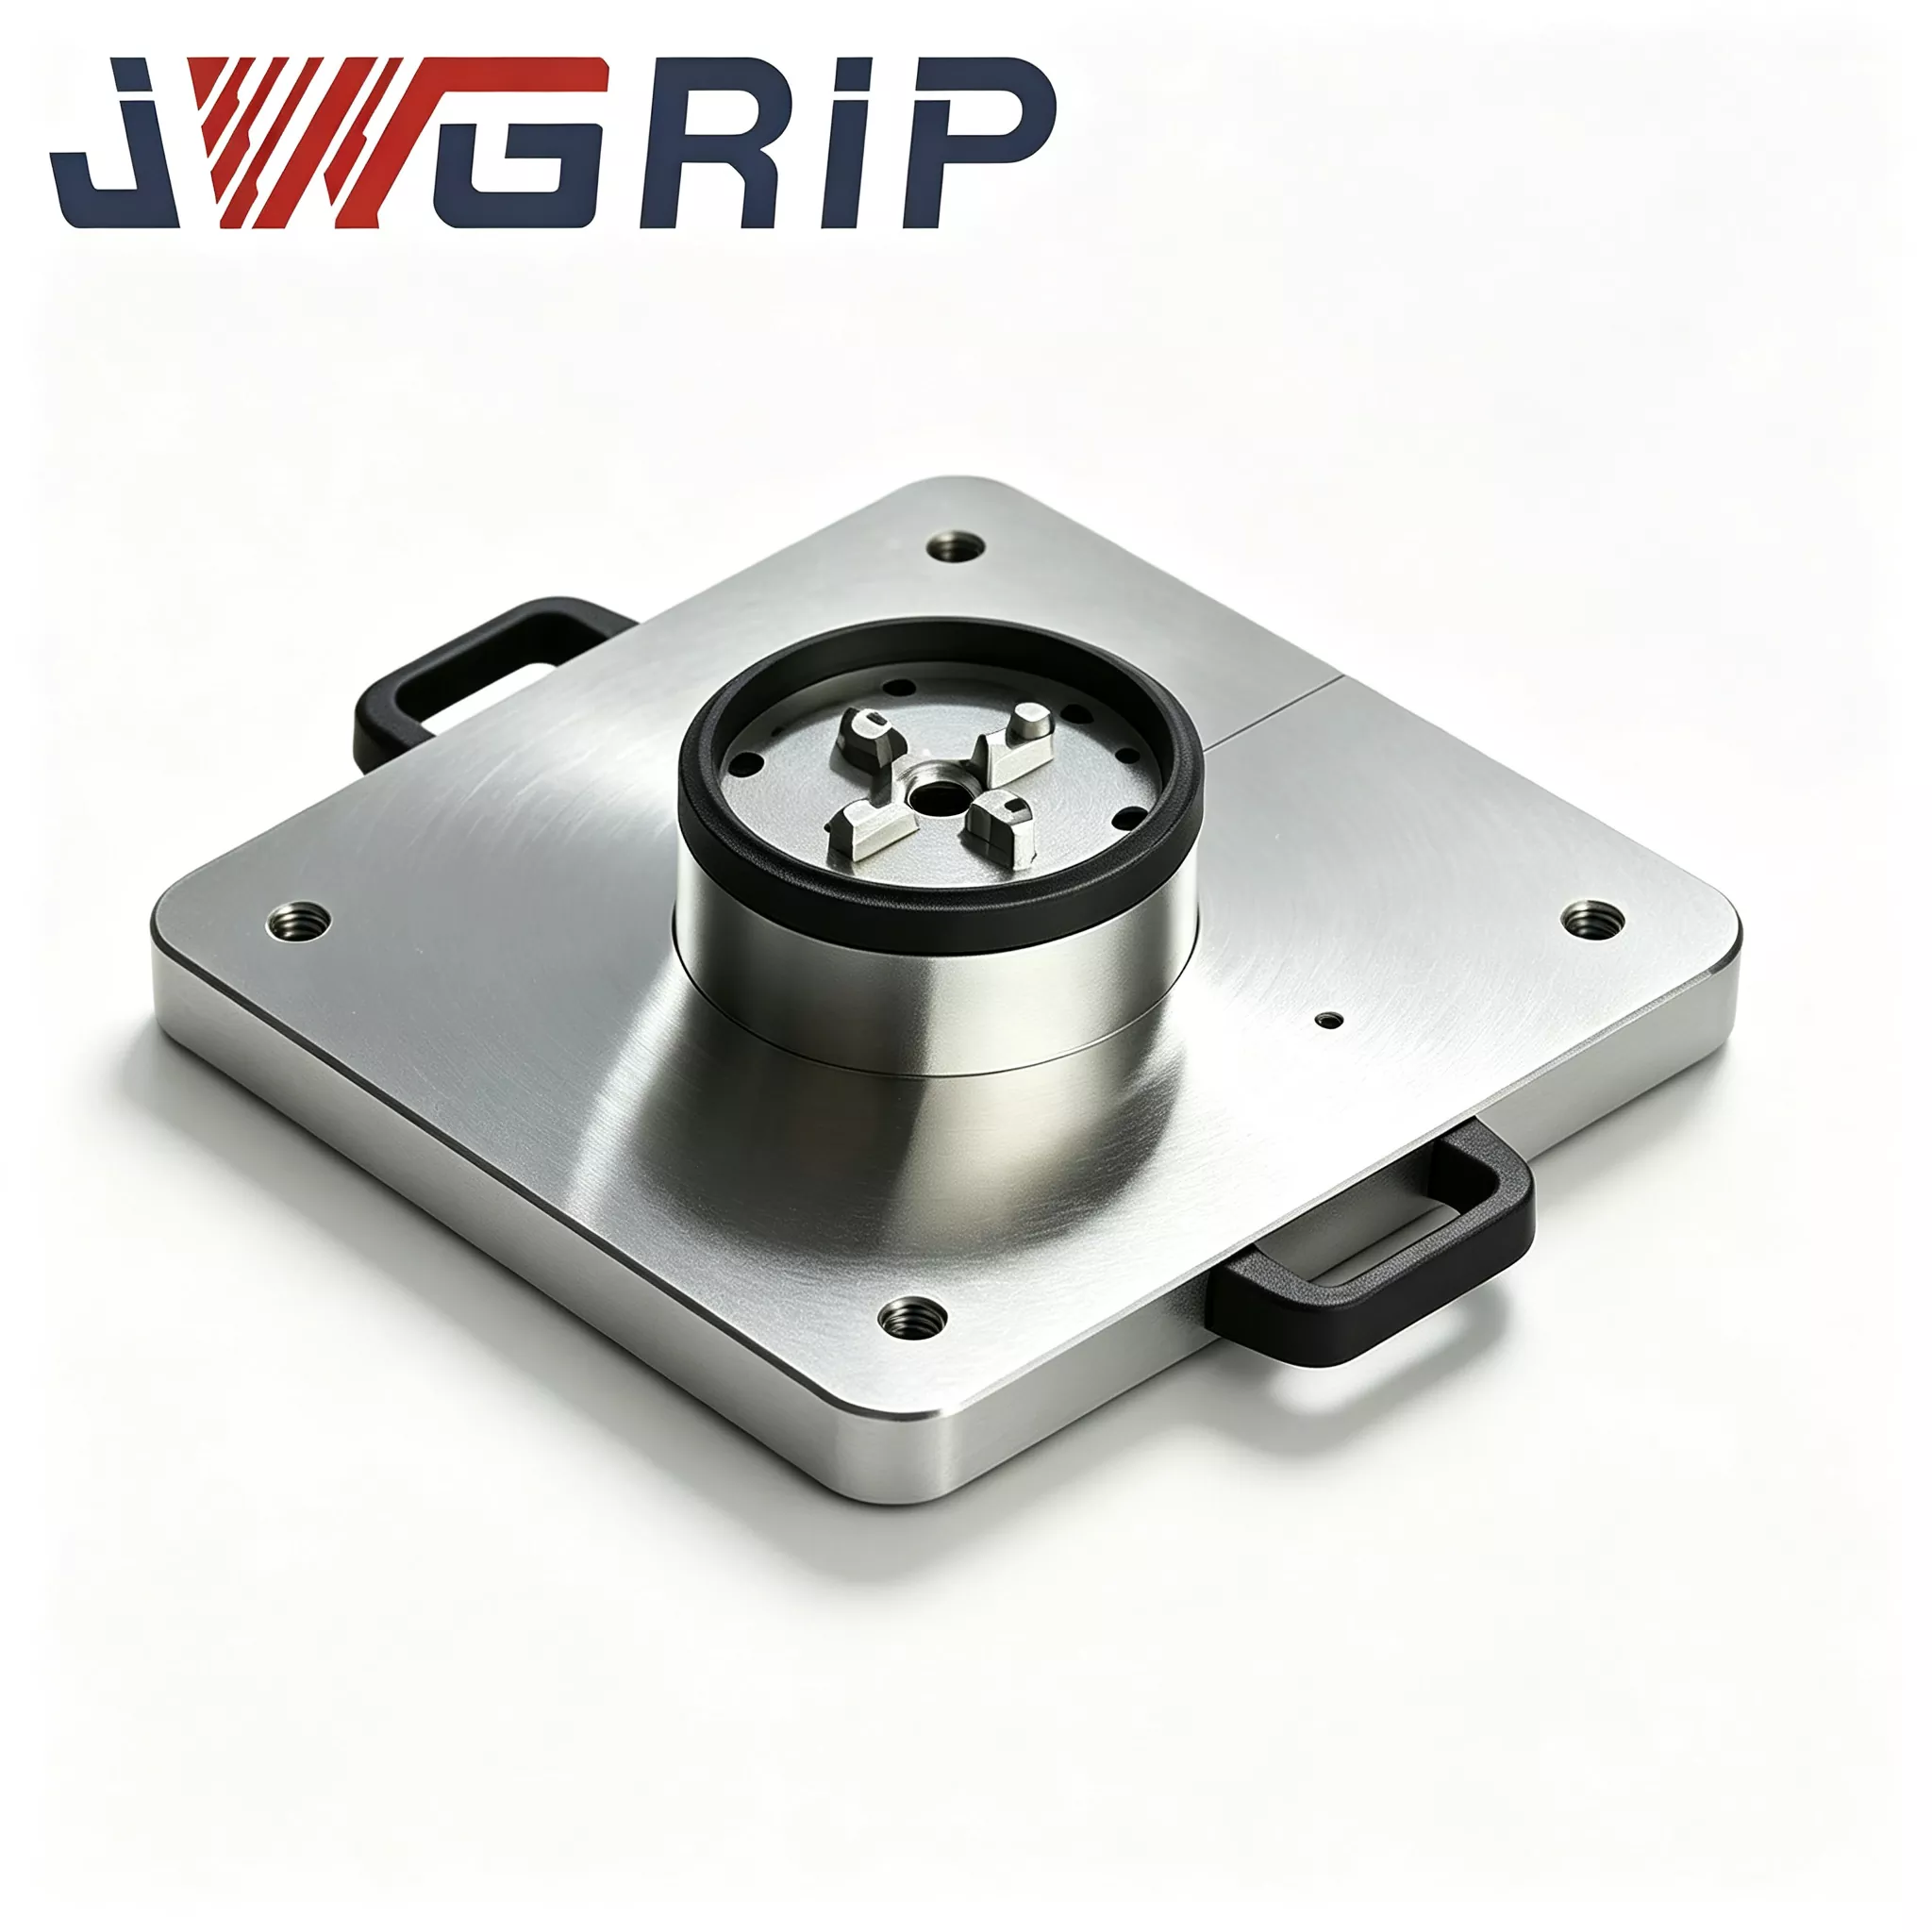
Zero puntuko paleta automatizatua Power Chuck-arekin
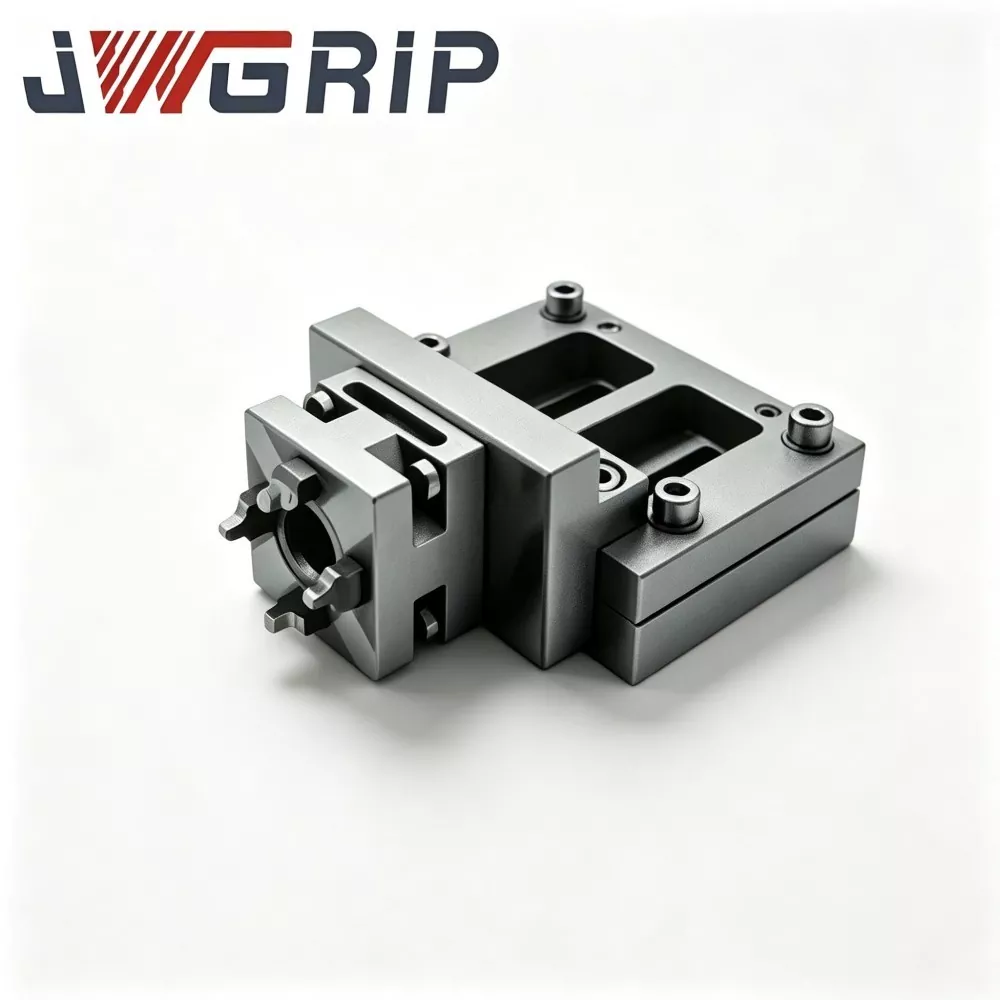
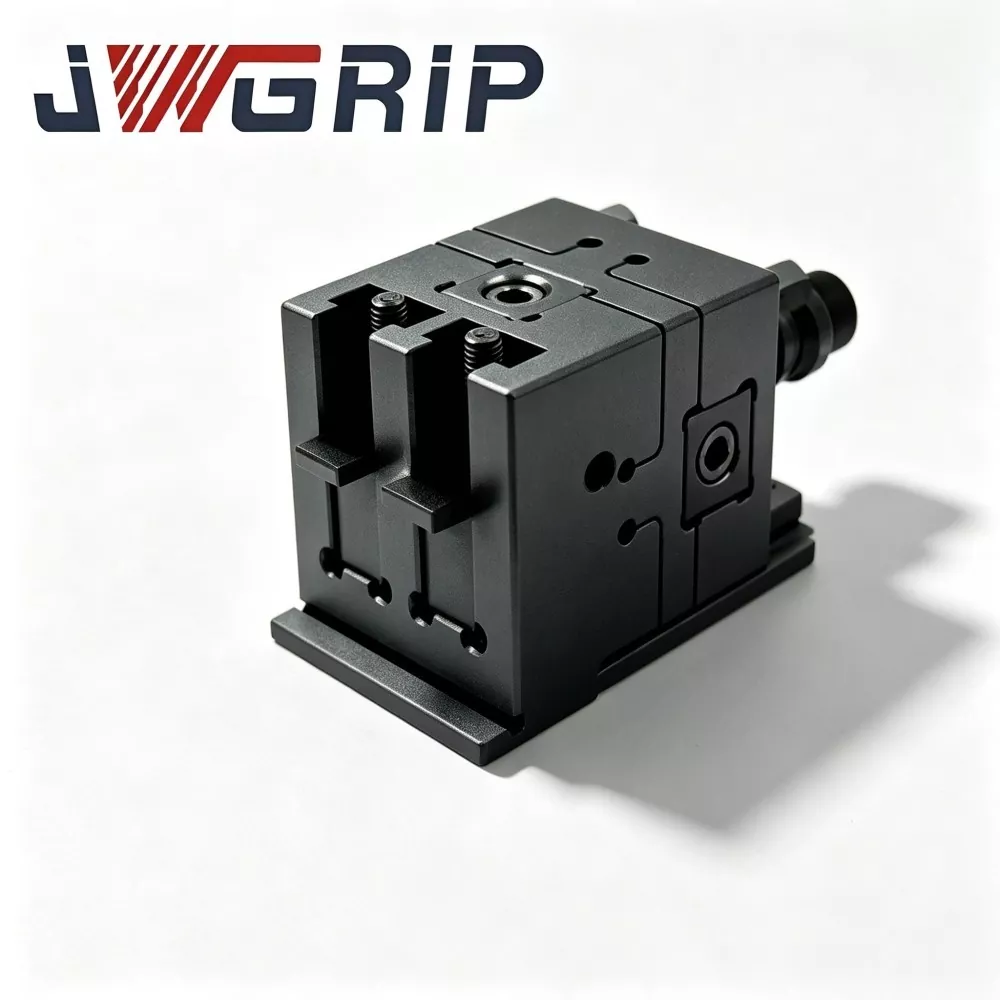
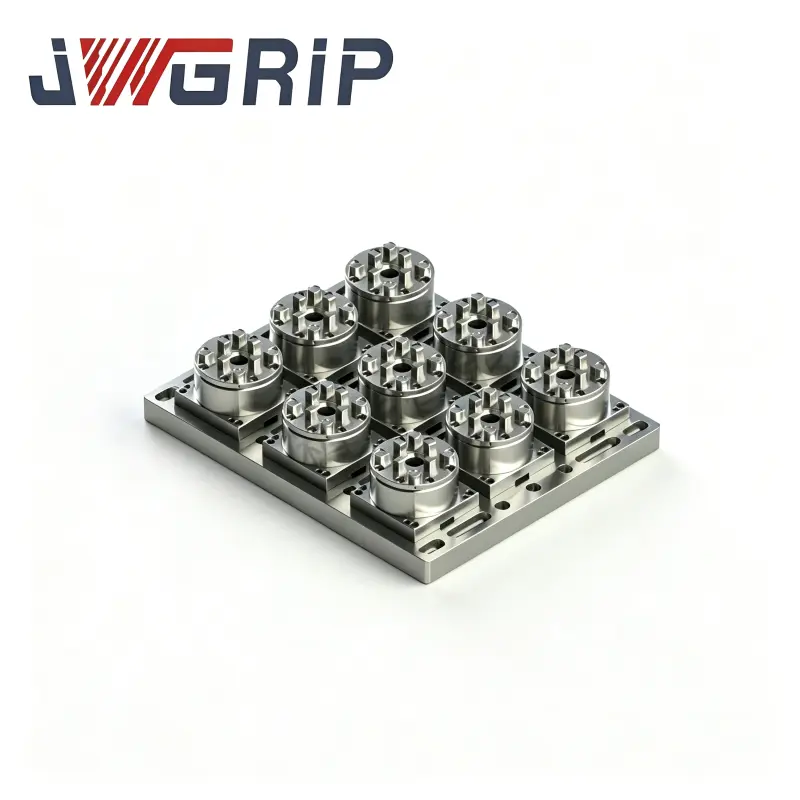
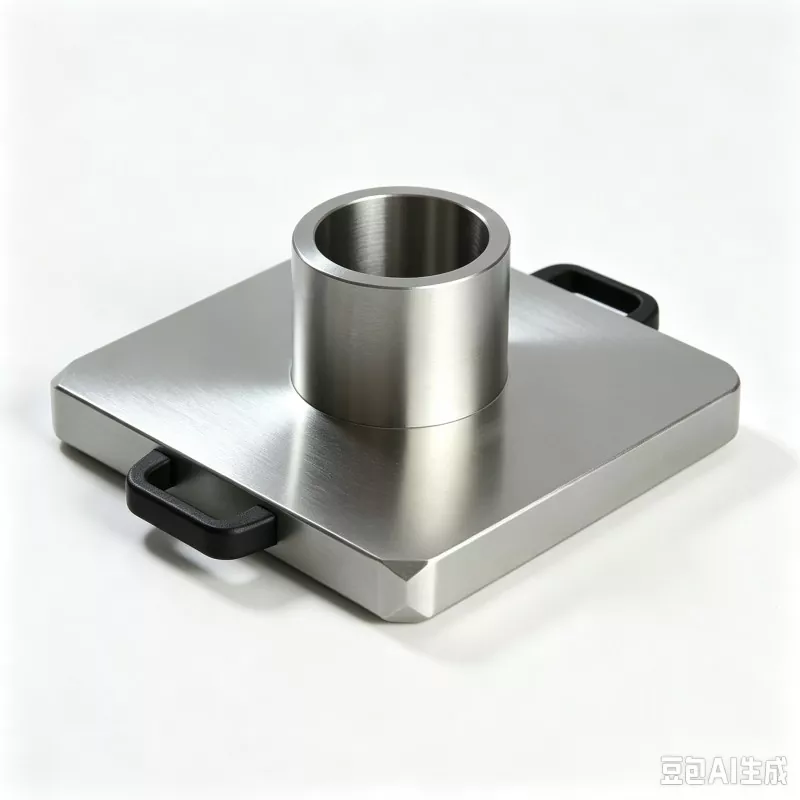
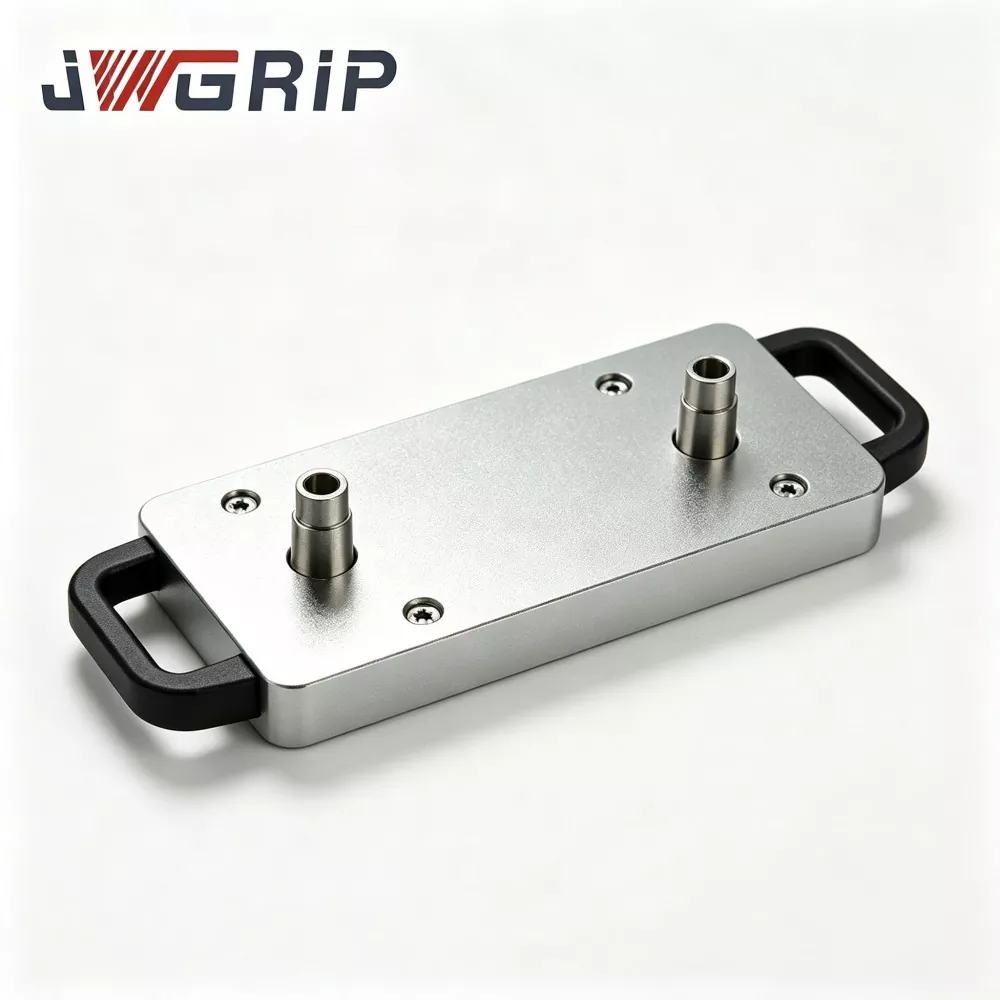
JWGRIP Txinan Power Chuck duen Zero Point Palet Automatizatu Profesionalaren fabrikatzailea eta hornitzailea da. Zero-puntuko kokapenerako tresna integratua da, tripulaziorik gabeko CNC produkzio-lerro malguetarako bereziki diseinatua. Zero-puntuko kokapen-erreferentziaren osagaia eta potentzia pneumatikoko zorroaren blokeo-unitatea gailu bakar batean integratzen ditu, geruza anitzeko plaka egokitzaile osagarriak edo txuck-atxikimendu bereiziak erosteko beharra ezabatuz. Zuzenean instalatu eta finkatu daiteke makina-erremintaren mahaian eta robot industrialaren harrapaketari konektatu.
Power Chuck duen Zero Point Paleta automatizatuak kokapen automatikoa, estutze automatikoa eta askapen automatikoa lor ditzake pieza estutu ondoren. Oso erabilia izan da automobilgintzako aluminiozko aleaziozko piezak prozesatzeko, 3C kontsumo-elektronikarako metalezko egitura-osagaien eskala handiko ekoizpenean eta grafito-elektrodoen prozesatzeko unitate automatikoetan molde tailerretan.
Produktuaren osaera eta lan-fluxua
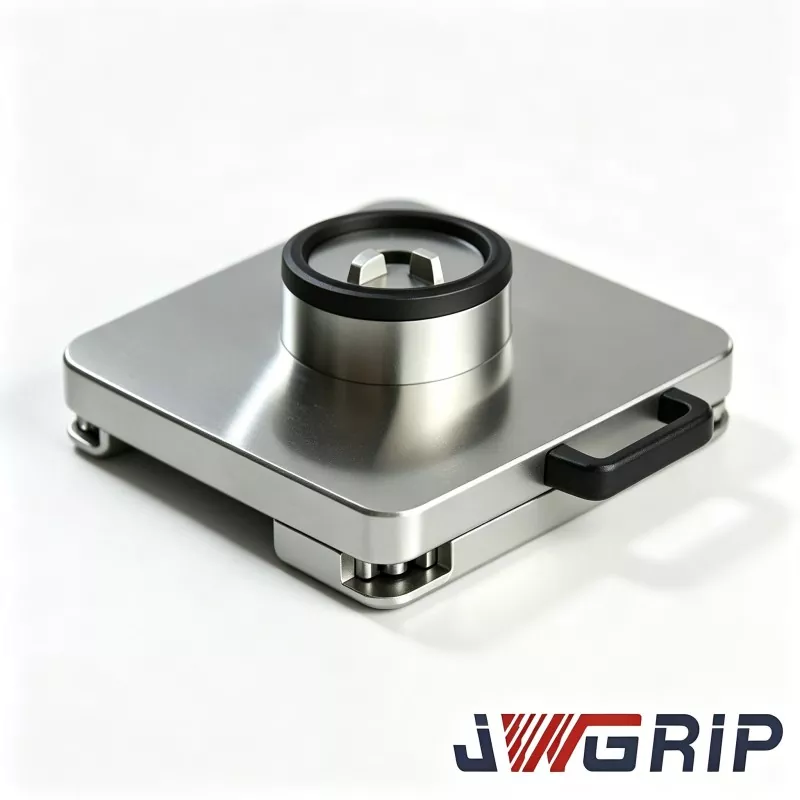
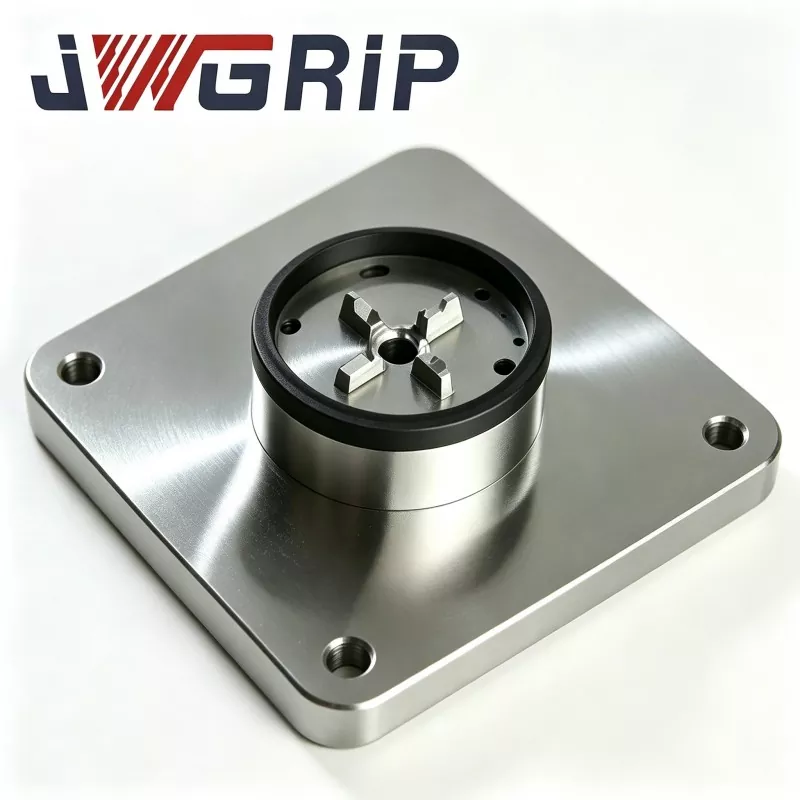
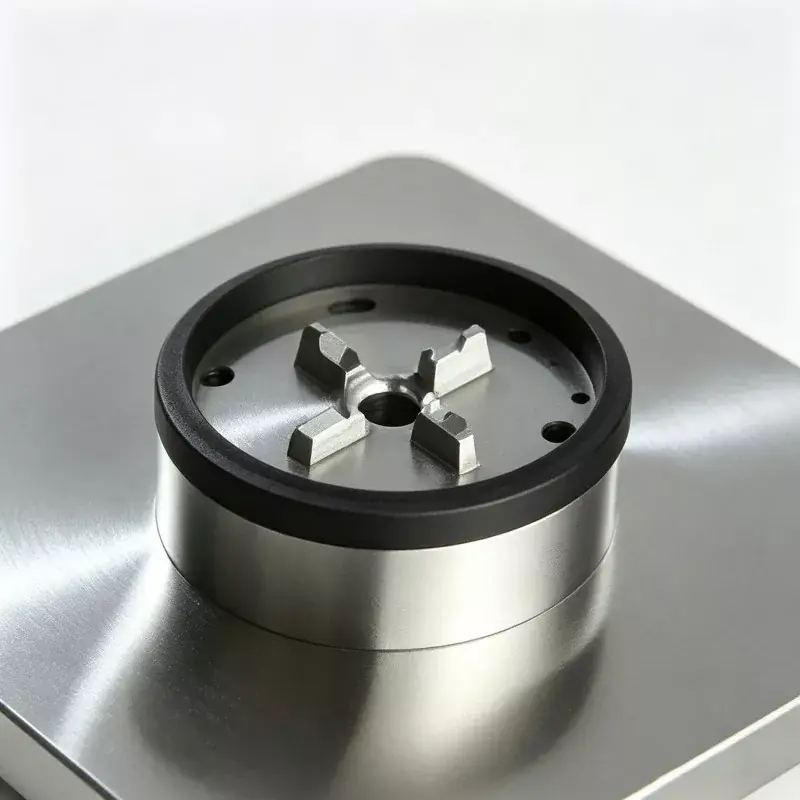
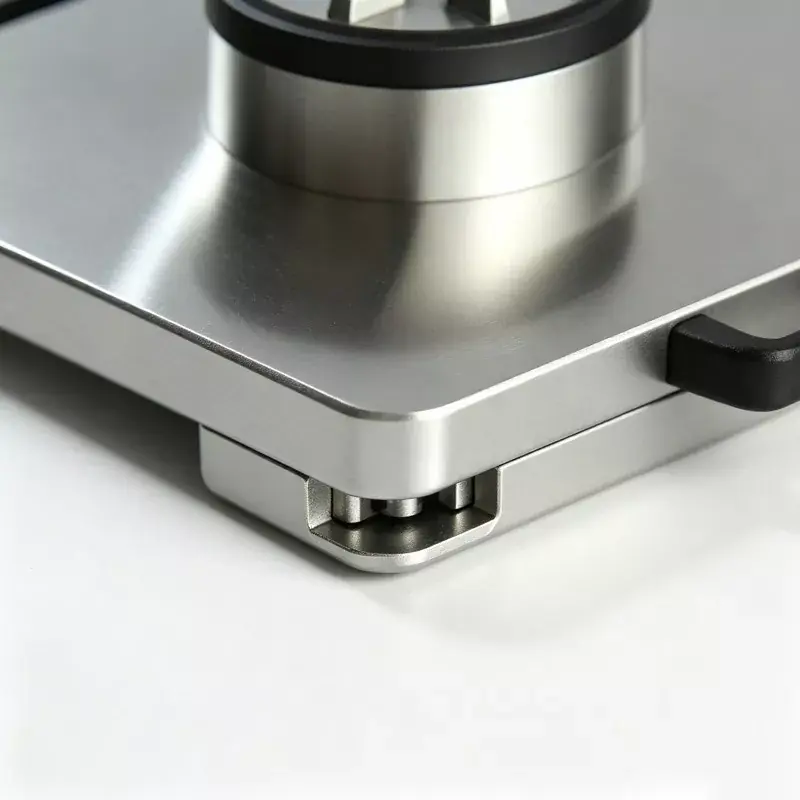
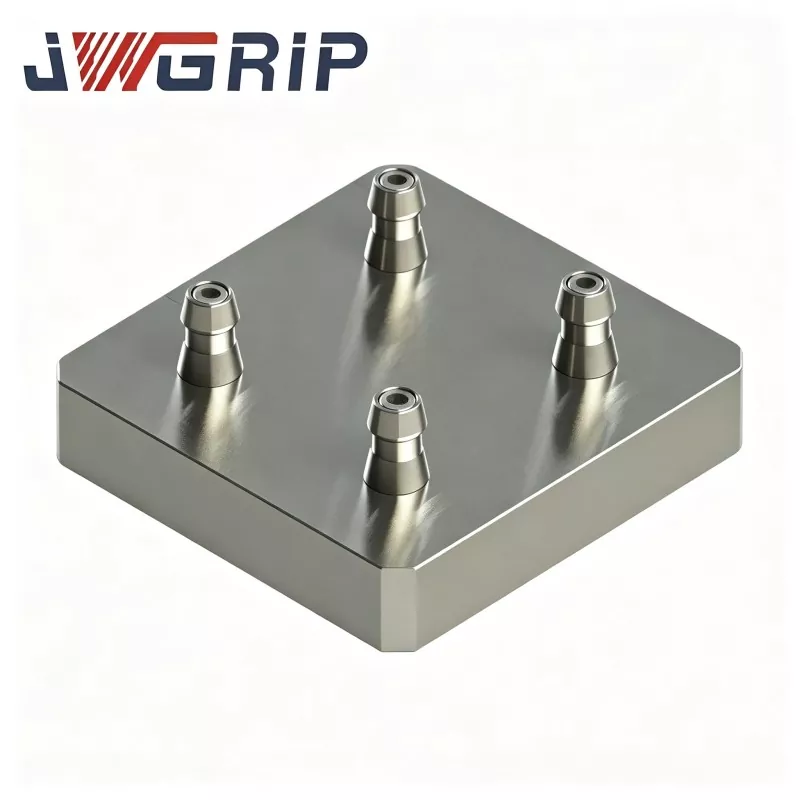
Zero Point Pallet automatizatua Power Chuck-arekin Zero Point Pallet seriekoa da. Batez ere, lau osagai nagusik osatzen dute: paleta oinarriaren gorputza, doitasun handiko zero puntuko kokapen mahuka-multzoa, gidatze pneumatikoen modulua eta potentzia-chuck sinkronoa.
Lan-fluxu osoa honako hau da: robot industrialak kargatutako piezaren finkapen-oinarria jasotzen du eta paletaren erreferentzia-planoan jartzen du. Zero puntuko kokapen-manhuk hasierako posizionamendua osatzen du. Sentsore integratuak posizioa zehaztasunez detektatzen duenean, seinale bat bidaltzen du PLC kontrol sistemara.
PLCak zirkuitu pneumatikoa abiarazten du, eta integratutako unitate pneumatikoak potentzia-chuck-aren osagarria mugitzen du sinkronoki barrurantz mugitzeko, finkapen-oinarriaren finkapen erradial uniformea lortuz.
Pintza amaitu ondoren, berrespen-seinale elektriko bat bidaltzen da CNC makina-erremintara, eta ebaketa prozesatzeko zikloa hasten da.
Prozesatzeko programa amaitzen denean, makina-erremintak osatzeko seinalea bidaltzen du eta zirkuitu pneumatikoak presioa askatzen du. Chuck-a sinkronoki irekitzen da, eta robotak amaitutako pieza ateratzen du tresnarekin batera, hurrengo karga-ziklorako prestatuz.
Prozesu osoak ez du behar torlojuak eskuz estutu edo eskuz adierazi eta lerrokatzea.

Prozesuaren Abantailak
Oinarrizko plaka hutsunea forjatutako aleazio altzairuz egina dago eta tentsioak arintzeko tratamendu termiko osoko bi prozesu jasaten ditu CNC mekanizazio prozesuan sortutako barne-hondar-esfortzua kentzeko.
Kostu baxuko lehiakide askok urrats erabakigarri hau baztertuko dute. Oinarrizko materialaren barne-hondar-esfortzua nabarmena bada, tailerrean behin eta berriz estutze-eragiketak eta egun-gau-zikloen ondoriozko tenperatura aldaketek erreferentziazko planoan begi hutsez ikusezinak diren deformazio mikroskopikoak eragin ditzakete.
Horrek mekanizatutako piezen etengabeko tamaina desbideratzea ekarriko du eta hondakin-galera handia eragingo du.
Gure lantegian dagoen lehengai bakoitzak zorrozki errezifratze prozesu osoa osatzen du. Estandar hau ingeniaritza praktikoko hamar urte baino gehiagoko esperientziatik dator eta CNC aparatu automatizatuen proiektu ugaritarako balio du. Kokapen-zuloa higadura-erresistentzia handiko errodamendu-altzairuz egina dago, tenplaketa eta tenplaketa tratamendua jasaten du, eta barne-zuloen artezketa finarekin eta prozesamendu ultrafinarekin konbinatzen da kokapen gainazalen arteko aldea minimizatzeko eta kokapen-errendimendu egonkorra bermatzeko, ordezkapen-ziklo ugariren ondoren ere.
Oinarrizko Abantailak
1. Pieza bakarreko egitura-diseinu integratua
Pieza bakarreko diseinu integratuak makina-erremintaren lan-mahaian muntatzeko lekua aurrezten du eta geruza anitzeko plaka egokitzaileek eragindako muntaketa-akatsak ezabatzen dituzte. Zatiketa motako soluzio tradizionalek zero puntuko paletak, moldagailu-oinarrizko plakak eta chuck independenteak pilatu behar dituzte, non 2-3 plaka pilatzeak 3-5μm metatutako kokapen desbideratze gehigarria sor dezake. Gure diseinu integratu monolitikoak errore-iturri hauek saihesten ditu, erositako osagarrien kopurua murrizten du eta azken bezeroentzako ordezko piezen kudeaketa-kostuak murrizten ditu.
2. Errepikatu posizionamenduaren zehaztasuna
Paletak ± 2μm-ko kokapen-zehaztasun egonkorra eskaintzen du. Kokapen-zuloen barruko zuloak leuntze super-akabera bidez prozesatzen dira. Palet bakoitzak elementu osoko zehaztasun-ikuskapena egiten du entregatu aurretik, eta unitate bakoitza atzerriko erosleen eskaeraren arabera egiaztatzeko hornitu daitekeen jatorrizko ikuskapen-txosten batekin bidaltzen da.
3. Native Automation Integrazioa
Portu pneumatiko estandarizatuak eta NPN seinale elektrikoaren irteerako interfazeak erreserbatuta daude, paleta merkatuan dauden robot industrial nagusien marka anitzekin bateragarri eginez. Benetan onartzen du arretarik gabeko gaueko txandako ekoizpena. Etxeko auto piezen azken erabiltzaile baten benetako berritze-datuen arabera, tresnak aldatzeko ziklo-denbora jatorrizko eskuliburutik 12-15 minutura jaitsi zen gure paletak zabaldu eta 45 segundora, gaueko txandetan bertan egon beharrik ez zuen operadorerik egon.
4. Pintzatzeko indar handiko irteera
Inkorporatutako potentzia pneumatikoen unitateak 45 kN-ko gehienezko estutze-indarra ematen du, molde altzairuzko eta aluminio fundiziozko piezen mekanizazio astunak sortutako ebaketa-inpaktua jasateko gai dena, ebaketa-eragiketetan tresnak aldatzeko eta askatzeko arriskua modu eraginkorrean murrizteko.
5. Mantentze erosoa eta ordezko piezaren kostu kontrolagarria
Chuck-barailak banan-banan desmuntatu eta ordeztu daitezke paleta osoa makina-erremintaren mahaitik kendu gabe. Barailezurrak urradura edo kalteak jasaten dituztenean, bezeroek dagozkien ordezko piezak erosi behar dituzte paleta-multzo osoa ordezkatu beharrean, epe luzerako ekipamenduen mantentze-inbertsioa eraginkortasunez murriztuz.
Benetako Bezeroen Kasuak
Power Chuck-eko Zero Point Paleta automatizatua gehienbat hiru produkzio-lerro kategoriatan aplikatzen da: automozioko osagaietarako CNC-ko tripulaziorik gabeko produkzio-lerroak, 3C metalezko egitura-piezen masa-ekoizpen-lerroak eta grafito-elektrodoen mekanizazio-zelula automatizatu malguak molde-fabriken barruan.
Kasua 1:Eskala handiko etxeko auto-piezen fabrikatzaile batek CNC automatizatutako bi produkzio-lerro malgu berritu zituen, guztira 16 Zero Point Palet Automatizatuko Power Chuck-ekin aluminiozko galdaketarako mekanizaziorako. Eraberritu aurretik, operadoreek eskuz adierazi eta lerrokatzea behar zuten aparatu-aldaketa bakoitzeko, lote bakoitzeko 13 minutu inguru kontsumituz. Gure zero puntuko palet automatizatuak zabaldu ondoren, robotak karga-deskarga, kokapen eta estutze lan guztiak burutzen ditu. Aldaketa-ziklo bakarra 42-50 segundora laburtzen da. Arretarik gabeko gaueko txanda gauzatzen da. Hiru hilabeteko etengabeko produkzio-estatistiken arabera, hileroko tailerreko ekoizpen-gaitasuna ehuneko 22 hazten da. Piezen loteen dimentsio-koherentzia hobetzen da, jakina, eta errefusa-txatar tasa nabarmen jaisten da.
2. kasua:Pearl River Deltan kokatutako moldeak egiteko eskala handiko enpresa batek palet automatizatu honen multzo ugari instalatzen ditu grafito-elektrodoen mekanizazio automatizatuko zelulen barruan. Elektrodo-base guztiek neurri estandar bateratuak hartzen dituzte. Operadoreek jada ez dute eskuzko adierazpena errepikatzen elektrodoak mekanizatzeko zeregin guztietan. Amaitutako elektrodoen dimentsio-koherentzia asko hobetzen da eta molde-dendako langileen lan intentsitatea errepikakorra gutxitzen da. Iradokitako irudien posizioak: gure prozesatzeko tailerrean egindako tokiko argazkiak, bezeroen guneko automatizazio-lanpostuaren benetako argazkiak, paleta-gorputzaren xehetasun-ikuspegi lehertuen argazkiak, fabrika-outletaren zehaztasuna-QC ikuskapenean ateratako argazkiak.
Fabrikazio-prozesua
Palet automatizatu guztiak fluxu osoko produkziotik pasatzen dira forjaketa, CNC mekanizazioa, tratamendu termikoa, artezketa eta muntaketa barneko CNC-lantegiko gure tailerrean barne. Ez da unitate osoko OEM azpikontrataziorik hartzen.
Produkzio lan-fluxu osoa:
aleazio-altzairu hutsen forjaketa → zakarra mekanizatu → estresa arintzeko lehen zahartzea → erdi-akabera → bigarren mailako estresa arintzeko zahartzea → zehaztasun handiko artezketa → bushing prentsa-egokitzea → muntaketa orokorra → elementu anitzeko zehaztasuna eta errendimendua ikuskatzea → airearen estankotasun-presioaren proba → herdoilaren aurkako babesa → esportazio-mailako paketatzea.
Kalitate Kontrola eta Ziurtagiriak
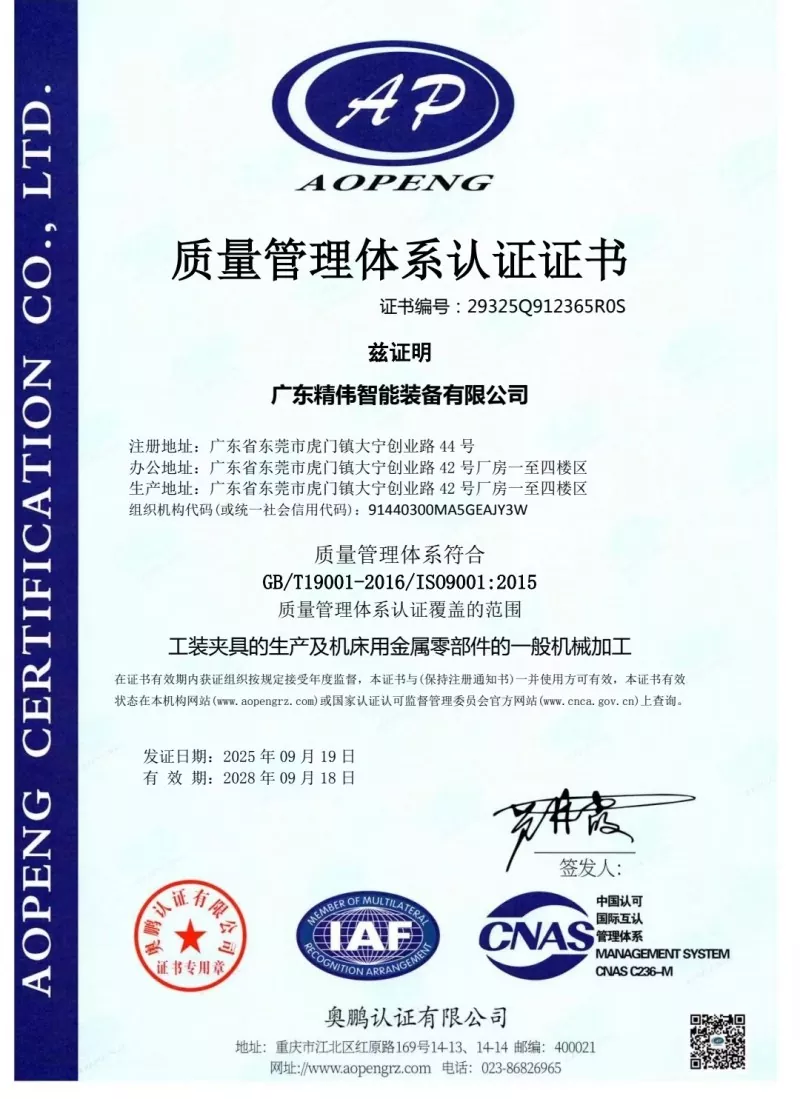
Unitate bakoitzerako derrigorrezko entrega-aurreko ikuskapen-elementuak: errepikapen-kokapen-zehaztasun-testa, zorrotada-bloketze-indarraren benetako neurketa, airearen estankotasun-presioari eusteko proba (gehienez onar daitekeen presio-jaitsiera ≤0,02MPa 5 minutuko iraupenaren barruan), seinale elektriko-logikako osotasun-proba. Unitate bakoitza fabrika-ikuskapenaren datu-orri bakarrarekin entregatzen da. Gure fabrikak ISO9001 kalitate-kudeaketa-sistemaren ziurtagiria du. Materialaren ziurtagiriak eskuragarri daude funtsezko osagai metalikoetarako. Bezeroek izendatutako hirugarrenen laborategiko ikuskapena onargarria da.
Hautaketa Gida
Lehenik eta behin, berretsi bezero-guneko ekipamendu-eramailearen benetako kanpoko dimentsioa paletaren clamping-eremuaren zehaztapenarekin bat etortzeko.
Bigarrenik, egiaztatu tailerreko aire iturriaren egoera. Aire konprimituaren presioa 0,5-0,7 MPa-ren barruan egon behar da. Aire iturriaren presioa asko aldatzen bada, presioa erregulatzeko iragazkien muntaketa hirukoitza gomendatzen da.
Hirugarrenik, automatizazio-proiektuen kontrataziorako, argitu robotaren eta PLC kontrol sistemaren arteko IO komunikazio-protokoloa. Interfaze elektrikoaren dokumentazio osoa doan eskaintzen dugu.
Laugarrenik, eman piezaren gehienezko pisua pieza astunak prozesatzen badira. Gure langile teknikoak ebaluazioa egingo du eta epaituko du bertsio pertsonalizatuko paleta indartua behar den ala ez.
Instalazio, martxan jartzea eta funtzionamendu oharrak
Paleta makina-erremintaren mahai gainean muntatzen duzun bitartean, lotu torlojuak eskuliburuan zehaztutako pare-balioei zorrozki jarraituz. Debekatuta dago gehiegizko estutze bortitza paletaren gorputzaren deformazioa saihesteko. Olio-ur iragazkia aire konprimituaren sarreraren aurrealdean instalatu behar da, hezetasuna eta metal-hondakinak txorrotan sar ez daitezen eta barne-osagaien herdoila edo masailezurra traba ez daitezen. 80-100 metatutako lan-ordu bakoitzean, spray lubrifikatzaile lehorra bota zorroaren barruko marruskadura gainazal irristagarrietan.
Motor-olio likidoa debekatuta dago, olio likidoak aluminiozko eta burdinazko txirbil handiak erakartzen baititu eta baraila-blokeo akatsak eragiten baititu. Ekoizpenean, saihestu txirbil metaketa handia paletaren erreferentziako datu-planoan. Operadoreek kokapen-zuloak eta datu-planoak aire konprimituarekin putz egin eta garbitu behar dituzte txanda-aldaketa bakoitzean. Inoiz ez exekutatu unitateak zehaztapen-orrian ageri den estutze-indar maximoa gaindituz. Gainkargaren eragiketak chuck-barailen deformazio plastiko iraunkorra eragiten du eta betirako suntsitzen du paleta kokatzearen zehaztasuna.
Enbalatzeko, epemuga eta salmenta osteko zerbitzua
Esportazio-mailako kolpeen aurkako egur trinkozko bilketa-zorroak apar lodiaren barruko buffer babesarekin hartzen dira distantzia luzeko ozeano-ontzien garraioan talka-kalteetatik zehaztasun-datuak babesteko. Epe estandarra: 12-18 lanegun. Elementu estandar batzuk stockean mantentzen dira entrega laburragoa izateko.
12 hilabeteko unitate osoko bermeak giza funtzionamendu okerrak eragindako fabrikazio-akatsak estaltzen ditu; doako konponketa edo ordezko piezak ordezkatzen dira. Instalaziorako eta martxan jartzeko urruneko lineako gida teknikoa eskuragarri dago. Ordainpeko gunean martxan jartzeko zerbitzua eskaintzeko eskaera ugariko proiektuetarako eskaini daiteke.
Pertsonalizatutako aldaketa-zerbitzua onartzen da, clamping-eremuaren doikuntza, zirkuitu pneumatikoen diseinua aldatzea eta seinale-irteera-forma aldaketa barne. Doako lagina eskuragarri dago bezeroen ebaluazio probarako; laginak garraiatzeko kostua erosleek hartuko dute bere gain.
Ohiko galderak
1.G.: Power Chuck-eko Zero Point Paleta automatizatua bateragarria izan al daiteke beste hirugarren marka batzuetako zero puntuko aparatuekin?
E: Bertsio estandarraren datu-dimentsioa gure jatorrizko zero-puntuko sistemarekin bat dator. Zure proiekturako beste markako zero puntuko aparatuekin bateragarritasuna beharrezkoa bada, jakinarazi eskakizun teknikoak eskaera egin aurretik, datu-dimentsio pertsonalizatuko mekanizazioa gauzatu daiteke.
2.G.: Aire iturriaren presio ezegonkorrak eragingo al du clamping segurtasuna eta fidagarritasuna?
A: Eragin zuzena ekarriko du. Aire iturriaren presio nahikorik ezak zorroaren benetako tintze-indarra murrizten du eta piezak askatzeko arriskua sortzen du ebakitzean. Presioa erregulatzeko iragazkien muntaia gogor gomendatzen da 0,5-0,7MPa-ren barruan presioa egonkortzea.
3.G.: Zeintzuk dira denbora luzez funtzionatzen duten errepikapen-kokapen-zehaztasuna hondatzearen arrazoi nagusiak?
A: Hiru arrazoi maiz: lehenik eta behin, erreferentzia kokatzeko gainazaletan metatutako txirbil kutsatzaileak; bigarrena, barruko osagai irristagarrien higadura normala; hirugarrenik, kanpoko inpaktu astunak eragindako paleta-gorputzaren deformazioa. Prioritize cleaning and maintenance. Higatuta dauden osagaiak ordezko piezaz ordezkatu daitezke paleta osoa berritu beharrean.
4.G.: Palet hau 5 ardatzeko CNC makina erremintetan aplika daiteke?
A: 5 ardatzeko makinekin bateragarria da. Muntatutako aparatuaren altuera guztira kalkulatu behar da 5 ardatzeko ardatzaren okertzean talka saihesteko. Hornitu makina-erremintaren eredua hautaketa fasean eta interferentzia-arriskua ebaluatuko dizugu.
Bidali kontsulta
Harremanetarako informazioa
-
Helbidea
44. zenbakia, Daning Entrepreneurship Road, Humen Town, Dongguan hiria, Guangdong probintzia, Txina
-
Tel
-
Posta elektronikoa
Ongi etorri JWGRIP-i kontsulta bidaltzera. Gure talde tekniko eta salmenta-talde profesionalak doako aparatuen hautaketa, irtenbide pertsonalizatuaren diseinua eta aurrekontu zehatza eskainiko ditu.
Albisteen Gomendioak