Euskal
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
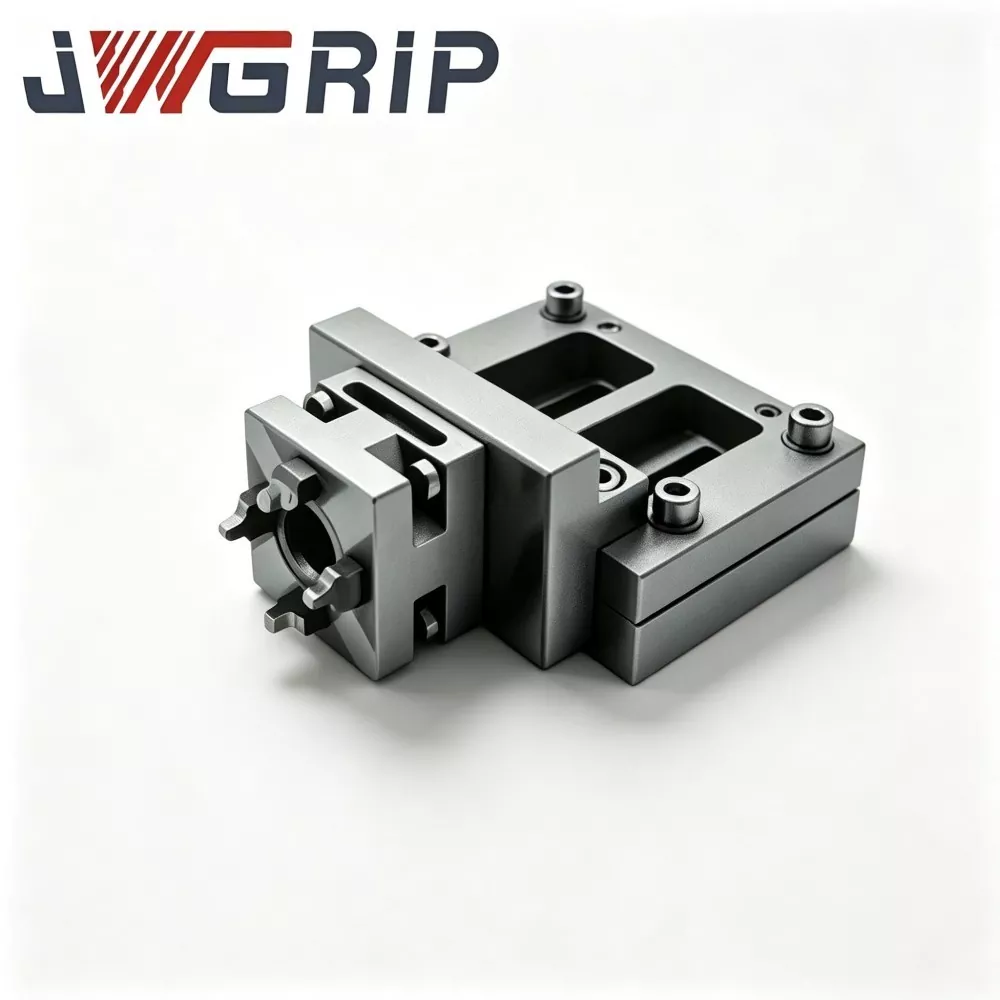
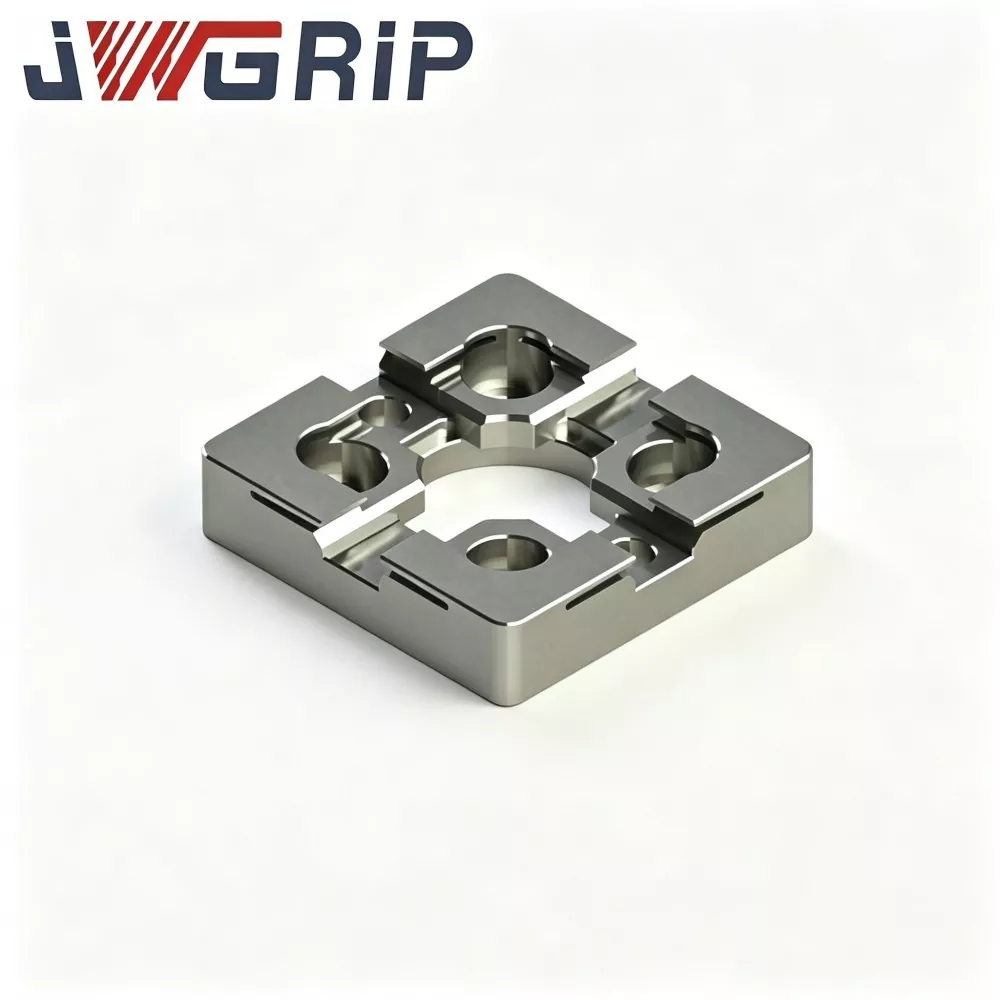
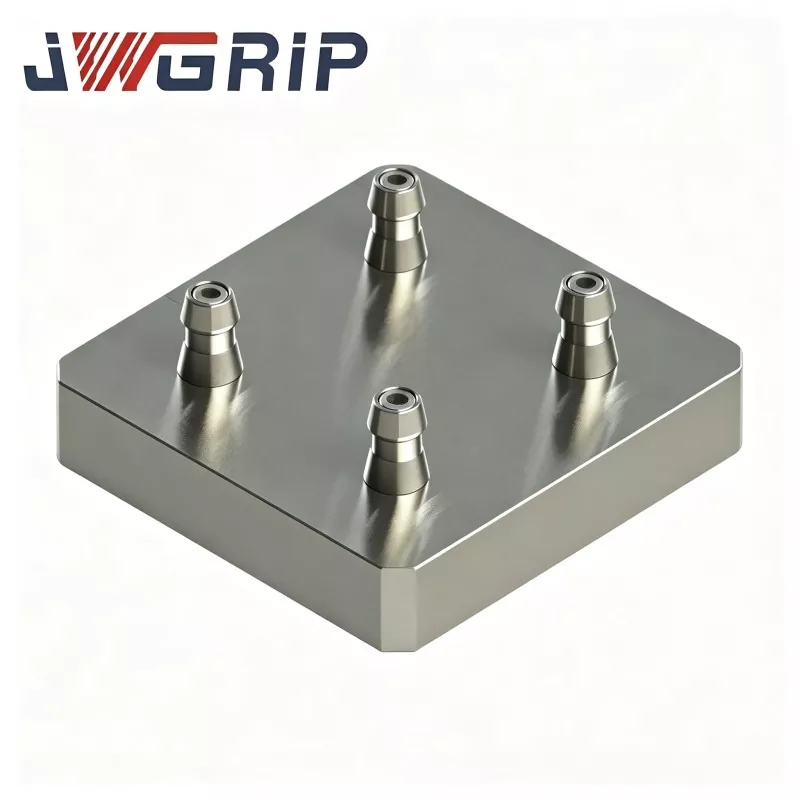
Lau erdiguneko zero puntuko paleta CNCrako
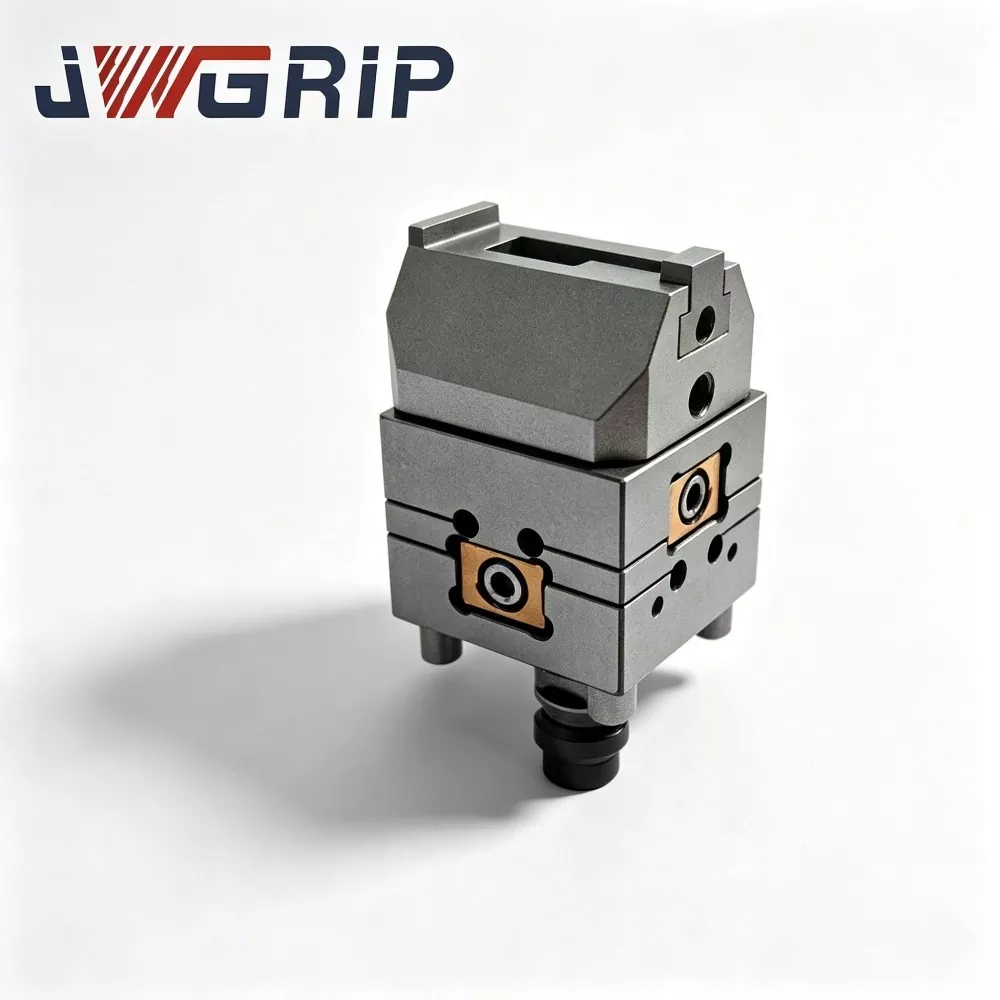
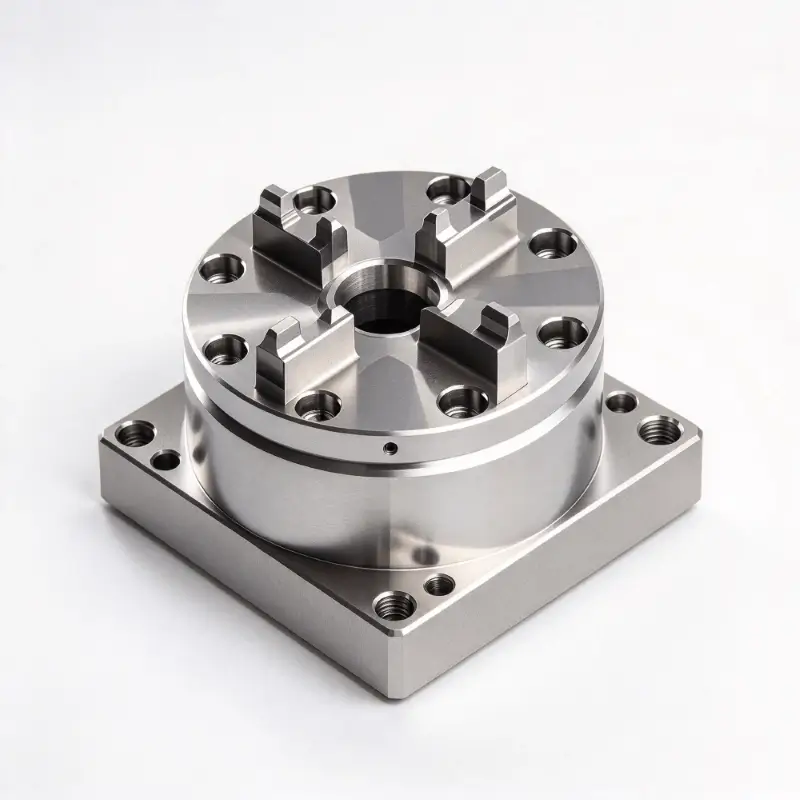
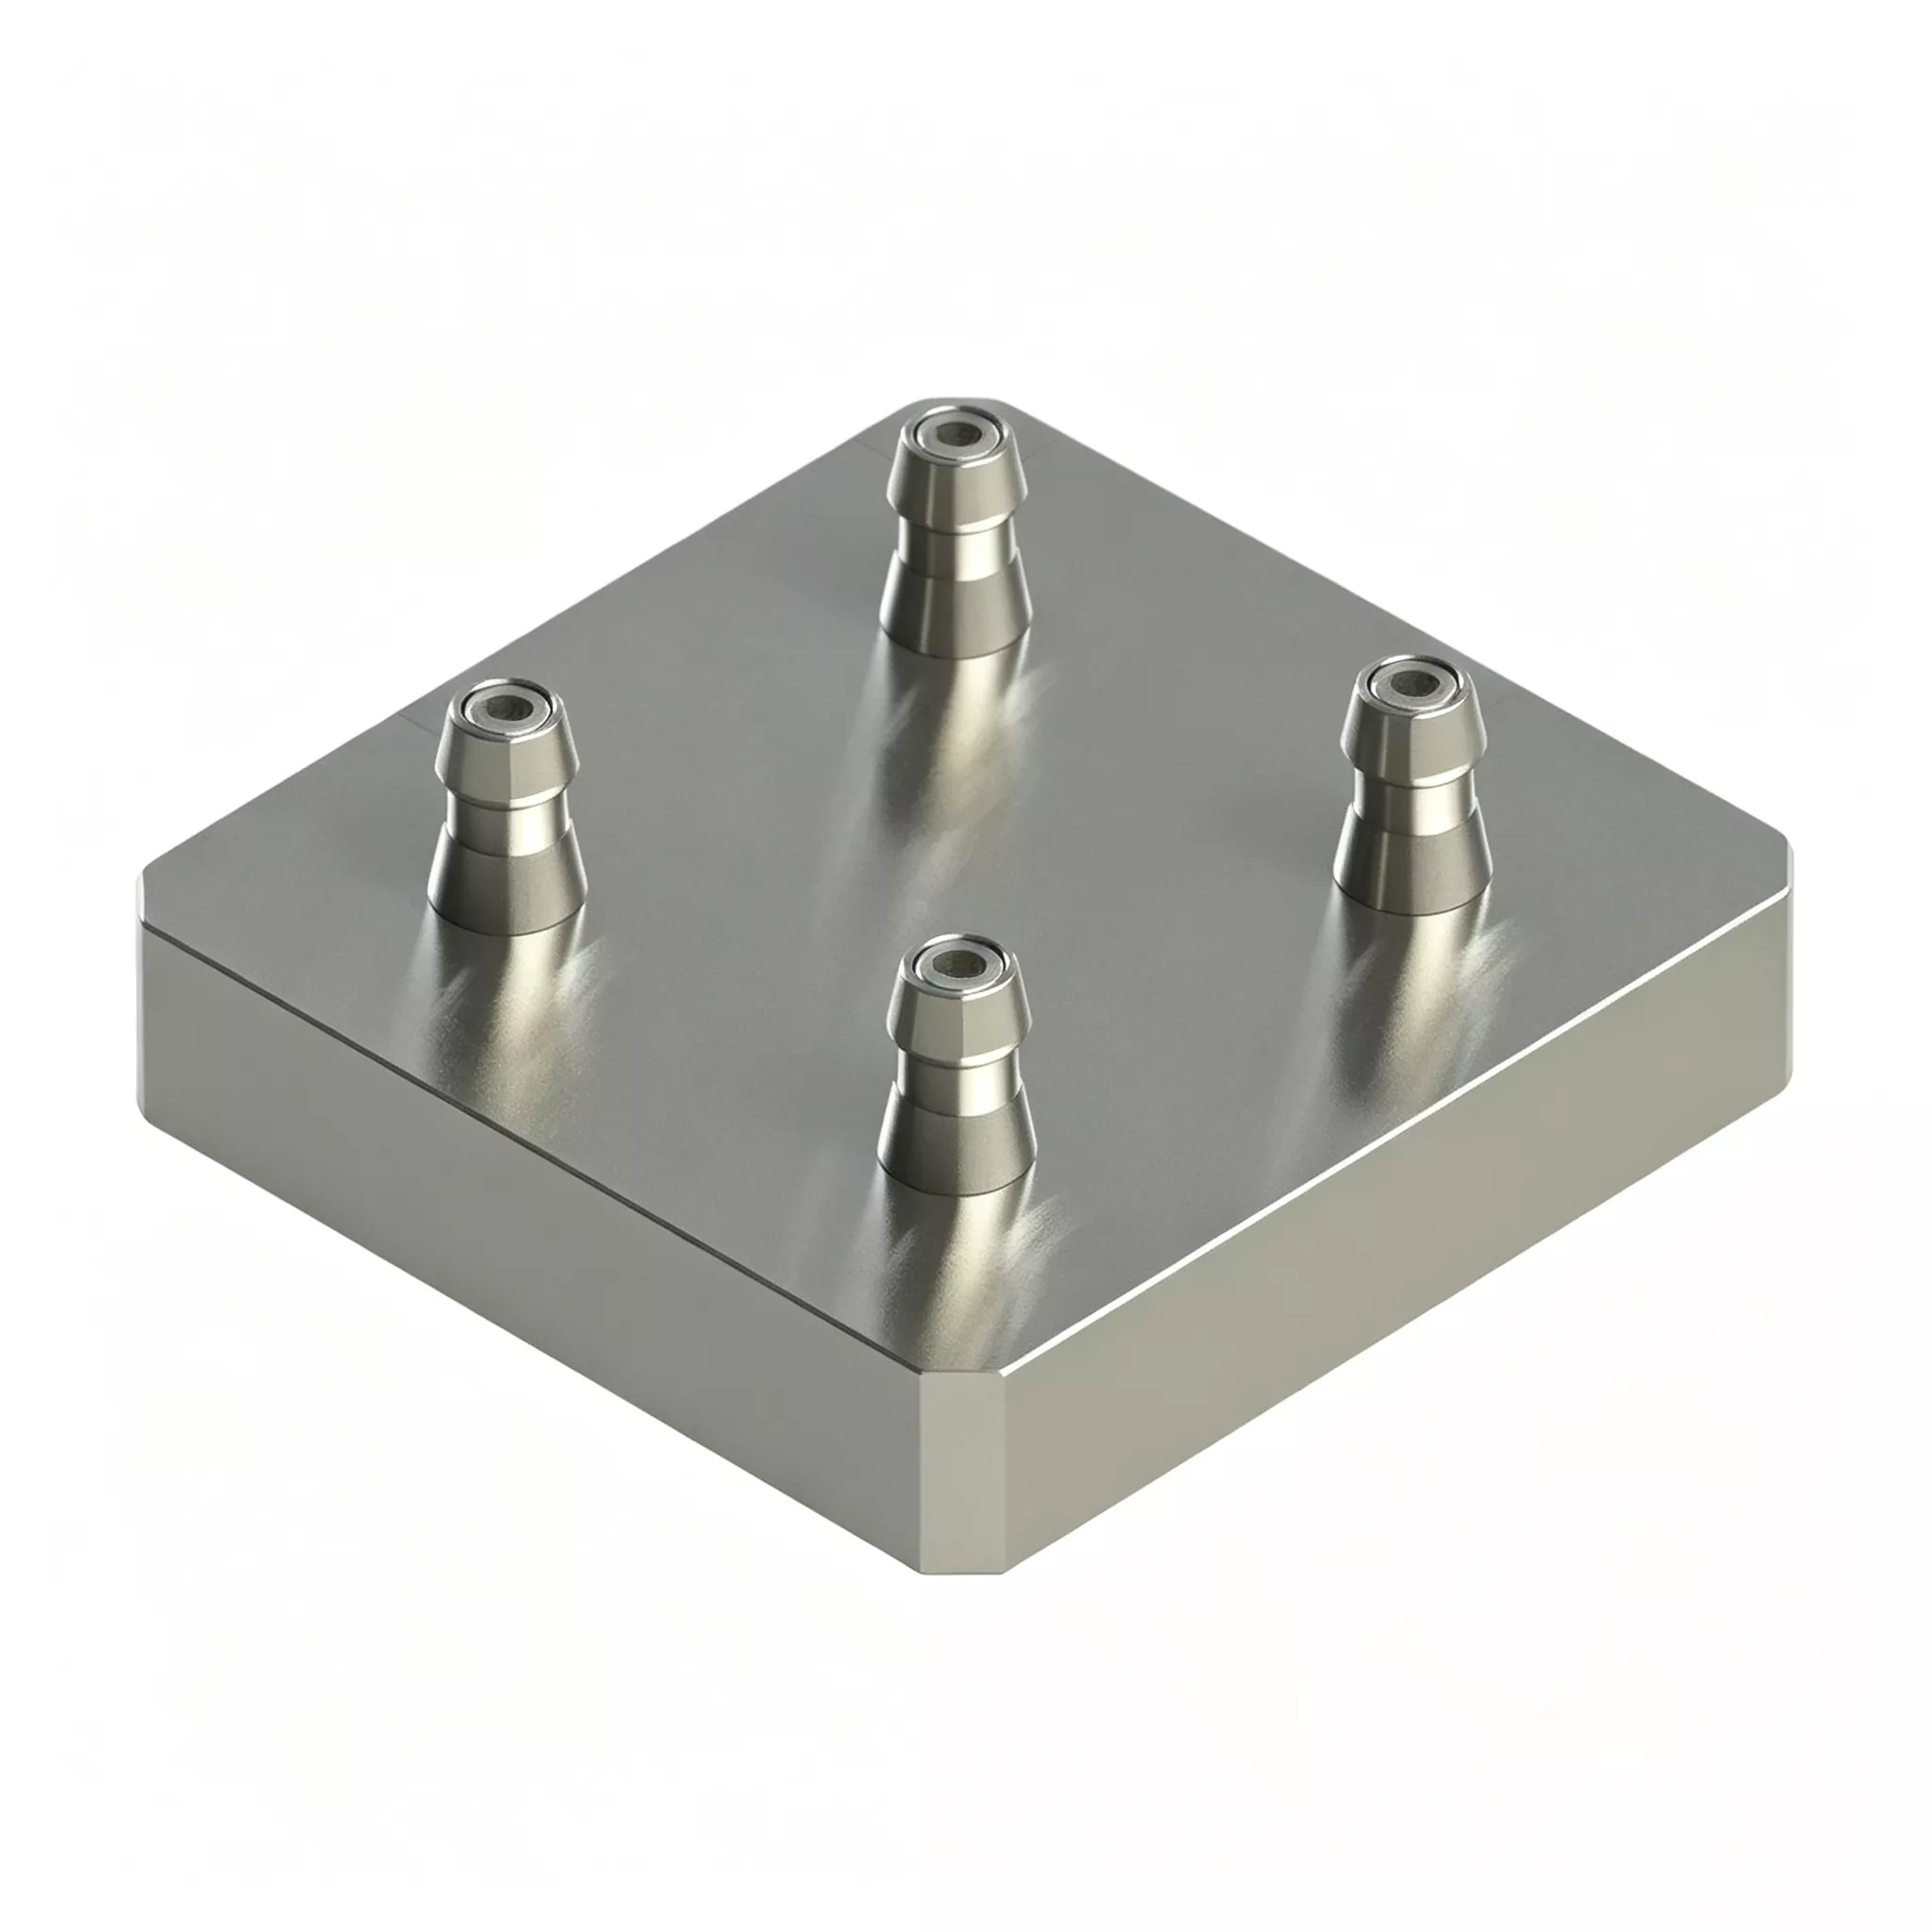
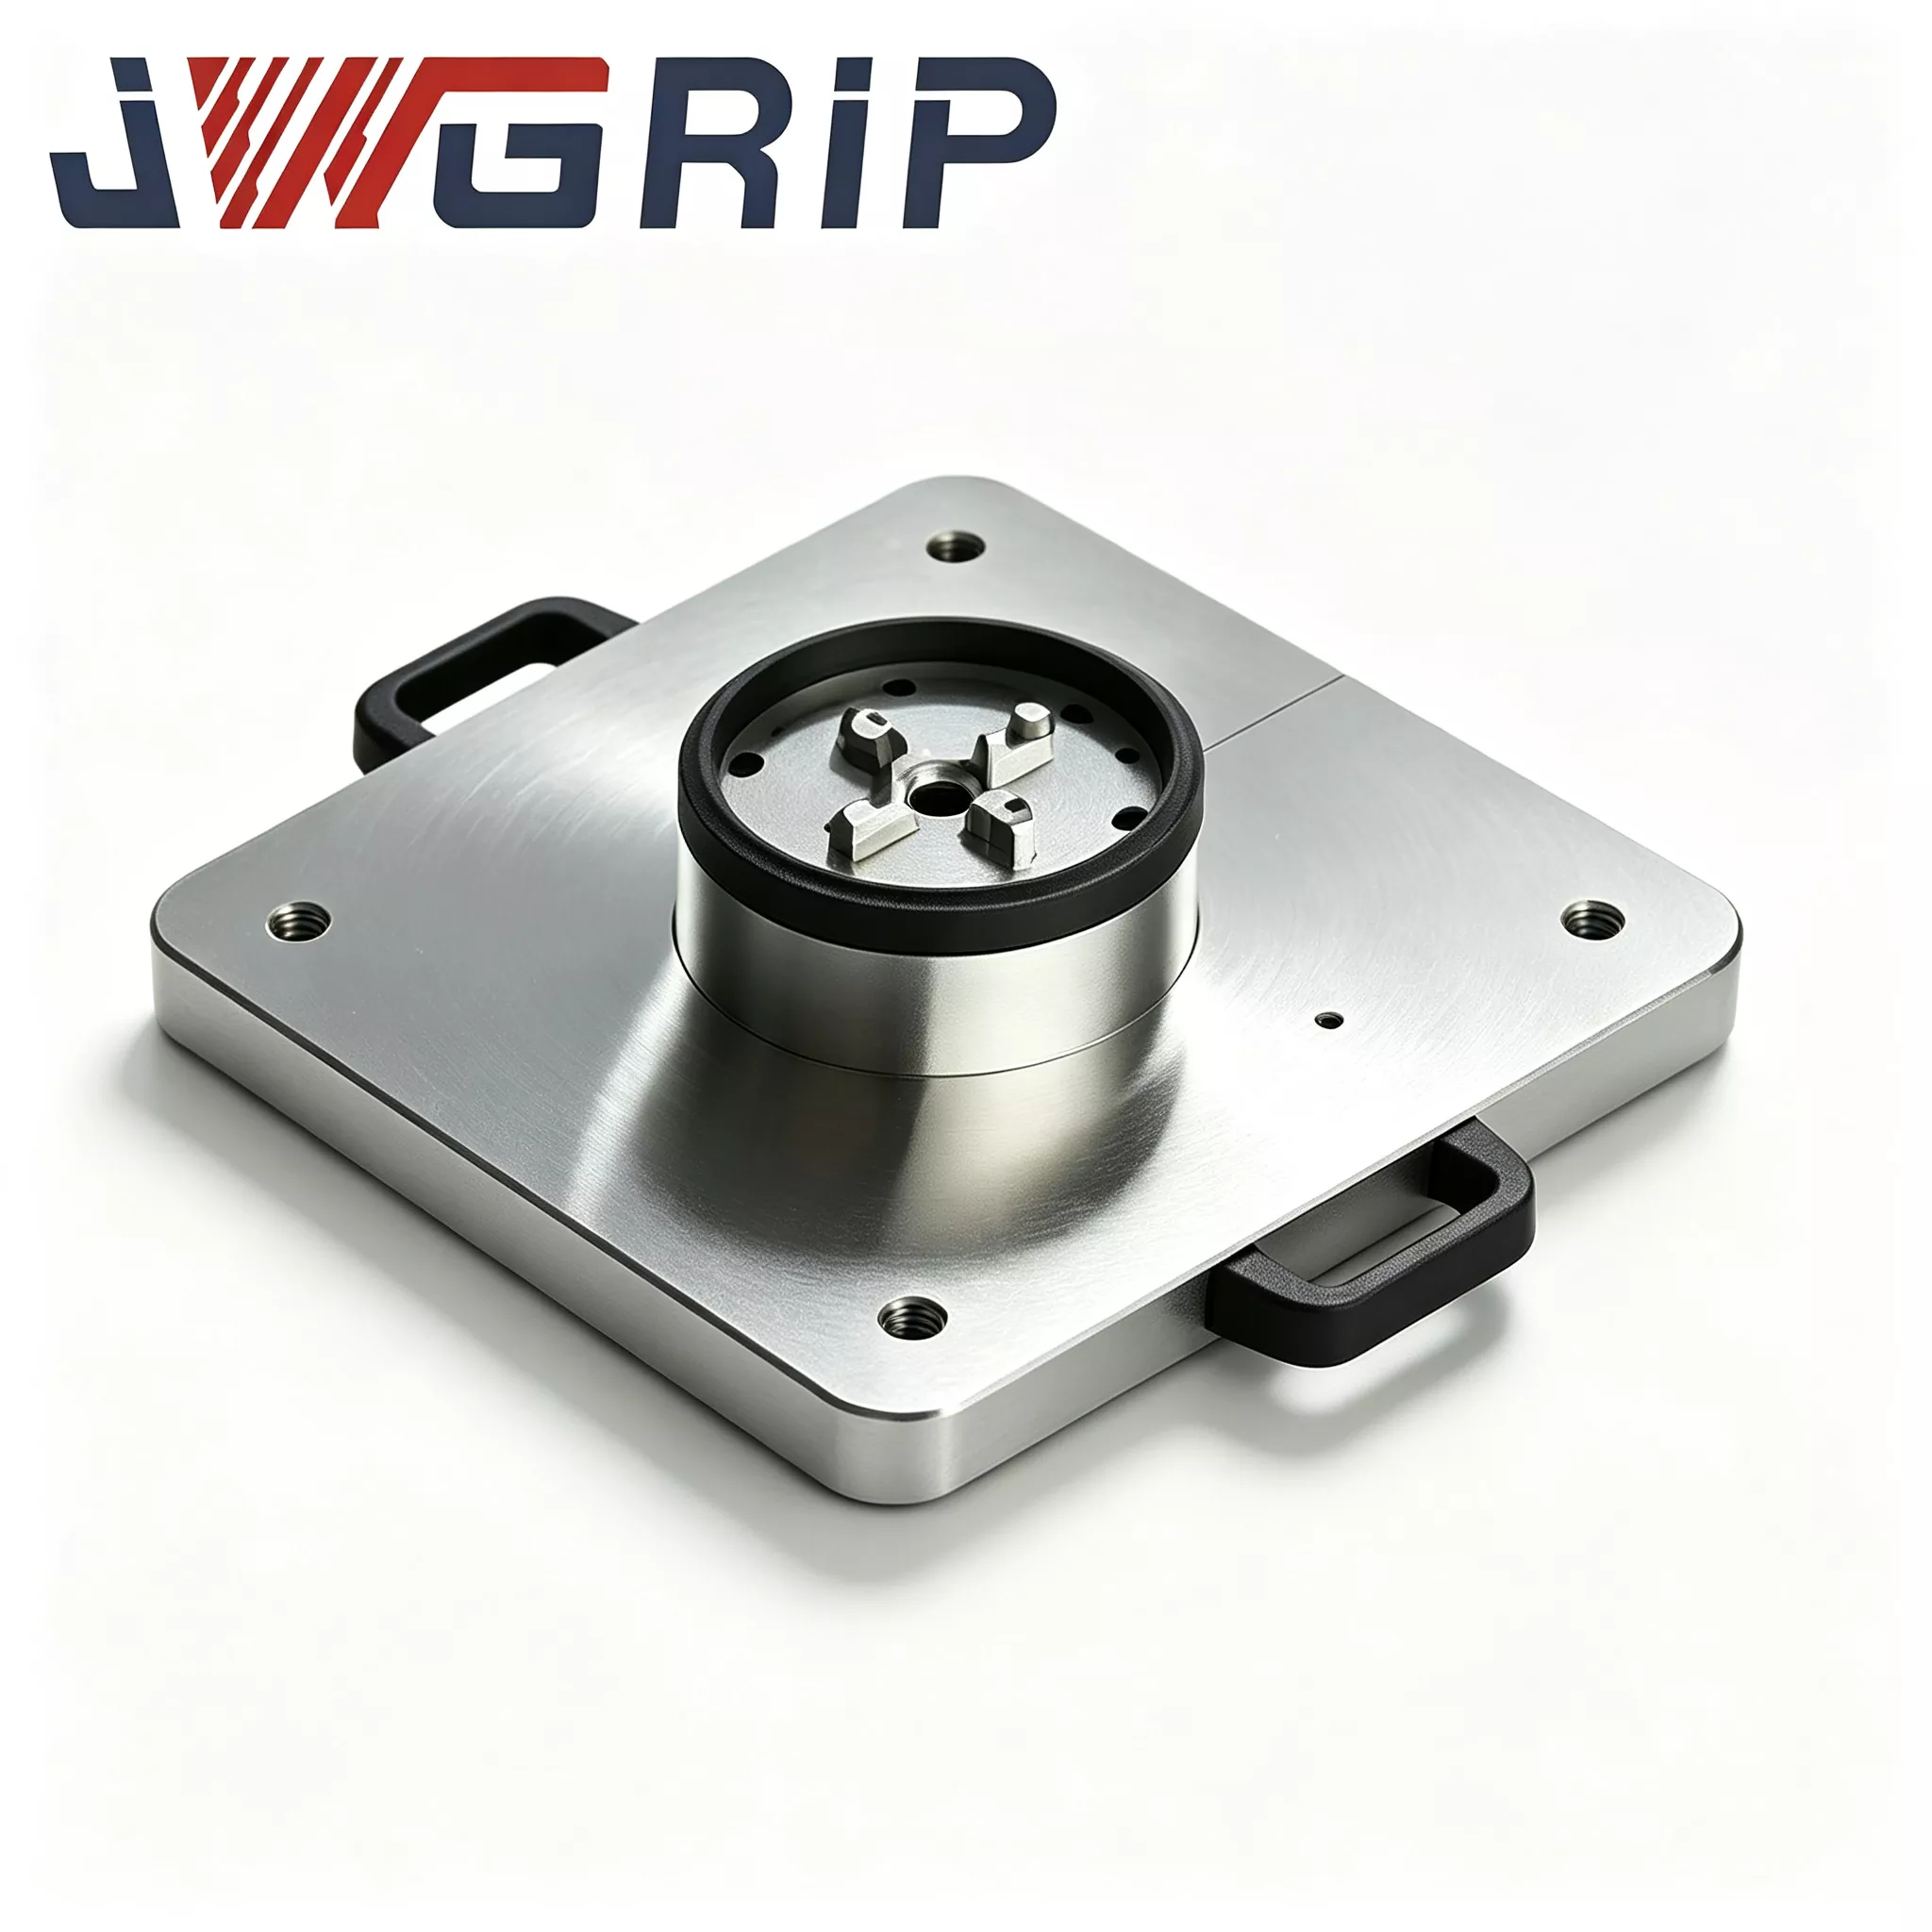
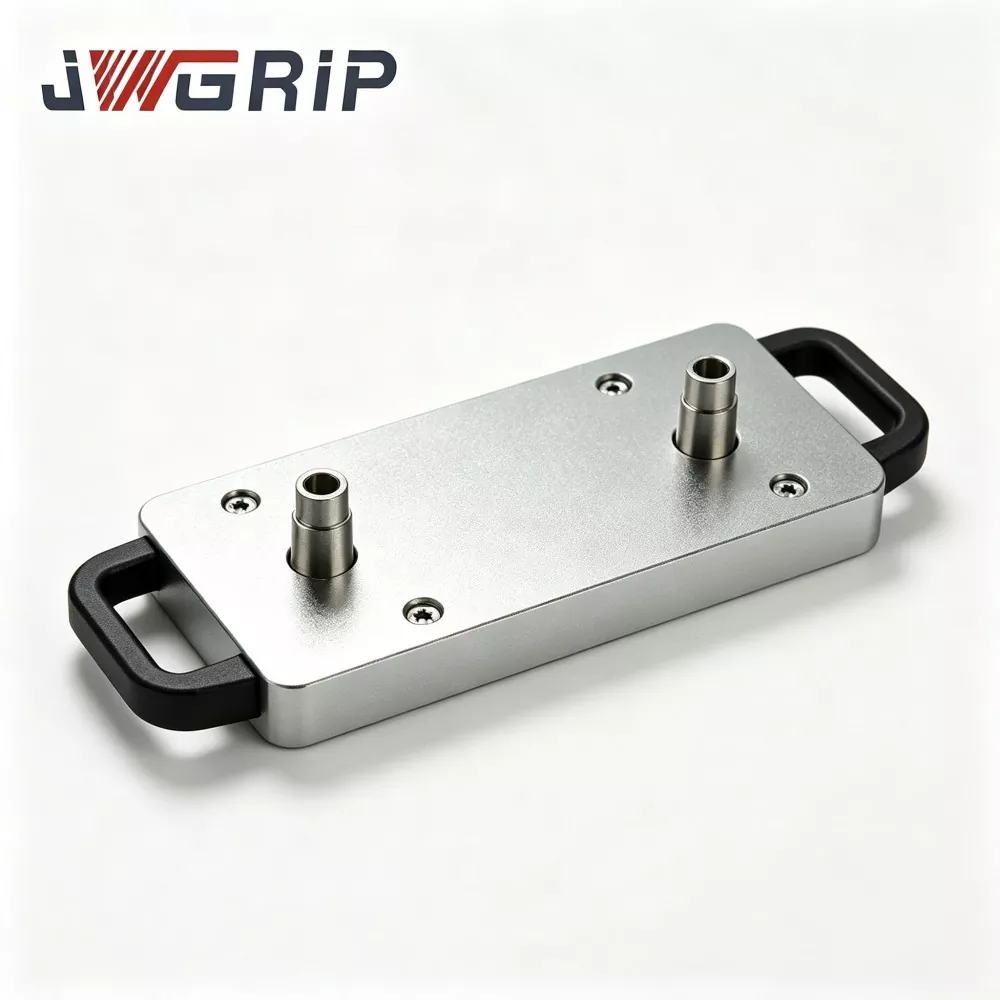
JWGRIP Txinako CNC Fixturerako Lau Zentroko Zero Point Paletaren fabrikatzailea eta hornitzailea da. Four Center Zero Point Pallet Zero Point Pallet serieari dagokio, mekanizazio-industria modernoan nagusi diren nahasketa handiko-bolumen baxuko ekoizpen-modu mistoko agertoki hedatuetarako garatua. Ongi etorri galdetzera!
Lau Zentroko Zero Point Palet CNC Fixturerako produkzio malguaren arazoak modu eraginkorrean konpon ditzake. Zero puntuko lau kokapen-unitate osoak oinarri orokor trinko batean integratuta daude, eta lau lan-postuak guztiz independenteak dira. Erabiltzaileek aldi berean lau pieza berdin atxiki ditzakete edo lau osagarri instalatu linea mistoko prozesatzeko. Ez dago erretilu anitzeko muntaketa tokian beharrik. Lanpostu guztien posizioak eta altuerak kalibratu egin dira fabrikatik irten aurretik, koherentzia bermatzeko.
Nukleoaren Hardwarearen Konposizioa
JWGRIP Four-Center Zero-Point Pallet 120×120 multzo hauek biltzen ditu:
· Forjatu eta tenplatutako aleazio-altzairuzko paletaren oinarri monolitikoa
· Lau zero puntuko buxa blokeatzeko multzo independente matrizearen diseinuan
· Banaketa pneumatiko sinkronoko modulu integratua
· Txipak desbideratzeko zirrikituak kokapen-estazio bakoitzeko
· Aire konprimituko zerbitzu-ataka
· Estalki babesgarriak geltokiak estaltzeko
Bere funtsezko bereizlea estazio anitzeko aparatu arruntekin alderatuta: lau geltoki funtzionatzen dute bata bestearengandik guztiz independentean.
Bi Ekoizpen Modu Praktiko
1. modua: Lau estazioko produkzio masiboa pieza berdinetarako
1. Jarri tira-zuloekin hornitutako lau oinarri lau estazioetan.
2. Eman 0,5-0,7 MPa aire konprimitua; modulu pneumatiko sinkronoak lau buken multzoak blokeatzen ditu aldi berean.
3. Blokeoa berresteko seinalea CNC sistemara itzultzen da, eta makinak ebaketa-zikloak exekutatzen ditu.
4. Mekanizatua amaitzean, askatu airearen presioa desblokeatzeko. Amaitutako lau pieza ziklo batean kentzen dira orduko errendimendua handitzeko.
2. modua: Pieza ezberdinetarako lerro mistoko mekanizazio malgua
1. Kargatu lau pieza ezberdinei dagozkien osagarriak estazio ezberdinetan.
2. Aplikatu aire konprimitua estazio guztiak blokeatzeko. CNCak estazio bakoitzerako sekuentzialki mekanizazio programak exekutatzen ditu.
3. Eskaera bakarreko ekoizpena amaitzen denean, ordeztu aparatua dagokion xede-estazioan soilik. Gainerako geltokiak itxita geratzen dira erabat desmuntatu gabe.
4. Asko murrizten ditu geldialdi-denborak produktuak maiz aldatzen direnean.
Ingeniaritza Diseinua
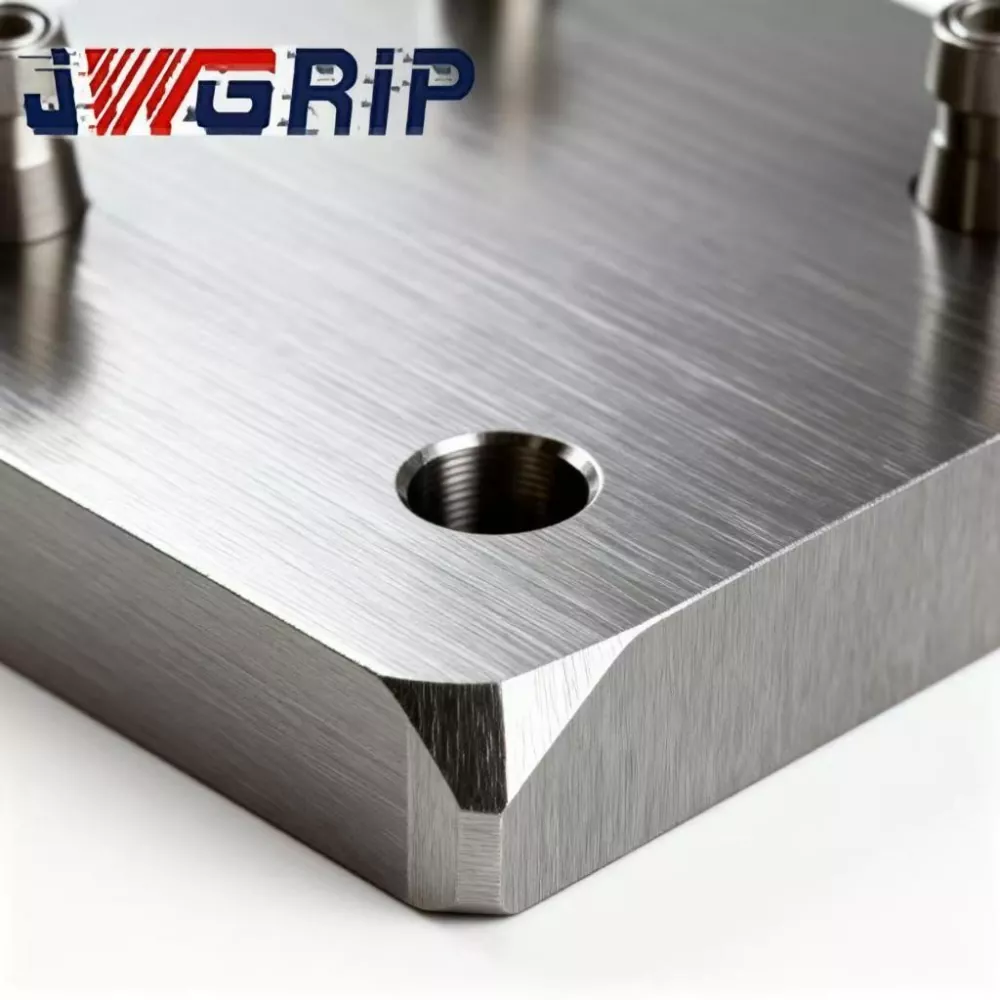
· Aleazio-altzairuzko oinarriak tentsioa arintzeko bi biribildutako zahartzea jasaten du: lehen zahartzea zakar mekanizatu ondoren, bigarren zahartzea erdi-akabera ondoren. Modu mistoko tailerretan ohikoak dira estutze-tentsio errepikatuak, giro-tenperaturaren aldaketak eta etengabeko ebaketa-bibrazioa. Estresaren askapen desegokiak mikro-deformazio ikusezina eragiten du eta estazio anitzeko posizio-zehaztasuna hondatzen du. JWGRIP zahartze bikoitzak barne-estresaren askapena maximizatzen du epe luzerako geometria egonkorra lortzeko.
· Kokatze-zuloek higadura-erresistentzia handiko errodamendu-altzairuak hartzen dituzte. Barruko zuloak itzalketa eta leuntze super-akabera jasotzen dituzte, estazio bakoitzaren kokapen independente fidagarria bermatzeko.
· Posizio-tolerantzia eta geltokitik estazioko altuera-aldea zorrotz kontrolatzen dira linea mistoen ekoizpen-egonkortasun-baldintzak betetzeko.
Oinarrizko Abantailak
1. Minimizatu eskaerak maiz aldatzeak eragindako geldialdi-denbora
Ez da beharrezkoa elementu guztiak desmuntatu produktua aldatzean. Eskaera berriak behar dituzten geltokiak soilik trukatzen dira; beste geltoki batzuk martxan jarraitzen dute. Makina inaktibo-denbora nabarmen jaisten da nahasketa handiko eta bolumen txikiko eskaera-inguruneetarako.
2. Kendu gizakiak eragindako muntaketa akatsak hainbat paletetatik
Zero puntuko paletak eskuz pilatzeak eta muntatzeak 7-8 μm-ko posizio-desbiderapena sor dezake. JWGRIP-ek estazio anitzeko kalibrazio osoa egiten du etxean: posizio-perdoia ≤±0,004 mm, geltokitik estazioko altuera-aldea ≤0,0025 mm. Lekuko egokitze eta sintonizazio laneko orduak aurrezten ditu.
3. Hardware batek bolumen handiko eta nahasketa handiko eta bolumen txikiko zereginak hartzen ditu
Exekutatu lau pieza berdineko mekanizazioa lote handietako eskaeretan errendimendu handiena lortzeko. Aldatu lerro mistoko modura zatitutako eskaerak egiteko. Ez da beharrezkoa bi ekoizpen agertokietarako ekipamendu bereiziak erosi, aktibo finkoen inbertsioa murriztuz.
4. Erabili lehendik dauden ekipoen aktiboak berrerabiltzea D20 zero-puntu estandarrekin bateragarritasunarekin
Tailerrean dauden tamaina txikiko zero puntuko oinarriak zuzenean berrerabili daitezke D20 tira-zulo estandarrak berritu ondoren. Saihestu ekipamenduen birmanufactura osoa eta gorde aurreko ekipamenduen inbertsioa.
5. Estazio bakoitzeko txip-desbideratze-artekadura independentearen diseinua
Burdina eta aluminioa mozteko txirbilak geltoki bakoitzerako zirrikitu dedikatuetatik isurtzen dira. Asko murrizten da txirbilak kokapen-zuzenen hutsuneen barruan. Lerro mistoen maiz aldatzeko aparatu-baldintzetan, garbiketa-maiztasuna jaisten da eta txip-ek eragindako kokapen-huts-arriskua arindu egiten da.
Benetako kasuak
1. kasua: Medikuntza-Gailu-Osagarriak Prozesadorea
Bezero honek nahasketa handiko eta bolumen txikiko eskaera tipikoak jasotzen ditu, eta lanegunero miniaturazko 3-5 aldaera aldatzen ditu.
· Bertsio-berritu aurretik: geltoki bakarreko zero puntuko paletak erabili ziren. Aldaketa bakoitzak tresna kentzea, garbitzea, berriro estutzea eta markatzailea adierazi behar zuen, 40-60 minutuz. Makina-ordu ugari xahutu ziren konfigurazio lanetan.
· JWGRIP lau zentroko zero puntuko palet ugari zabaldu eta lerro mistoko mekanizazio modua hartu ondoren: jada ez da beharrezkoa tresna osoa desmuntatzea. Helburu-geltokiko instalazioak bakarrik ordezkatzen dira. Batez besteko aldaketa-denbora 8-15 minutura jaisten da.
· Urte erdiko produkzio-estatistikek agerian uzten dute makina-erremintaren erabilera %24 handitu dela. Fabrikak bezeroen eskaera zatikatuagoak onartu ditzake CNC makina gehigarriak erosi gabe.
2. kasua: Pearl River Deltan 3C osagaien azpikontratatzailea
Tailer honek bolumen handiko eskaerak eta lote txikiko lagin-lanak kudeatzen ditu CNC makina berdinetan.
· Maskako eskaera-aldietan: lau estaziok pieza berdinak prozesatzen dituzte errendimendu handia lortzeko.
· Lote txikiko lagin-zereginak iristen direnean: okupatu estazio bat edo bi laginak ekoizteko beste estazio batzuek produkzio masiboa martxan jarraitzen duten bitartean.
· Laginak prozesatzeak jada ez du produkzio masiboko erritmoa eteten, eta laginak entregatzeko epea nabarmen laburtzen da.
Ekoizpen lan-fluxu osoa
① Aleazio-altzairuzko forjaketa eta tenplaketa
② Zabarraren mekanizazioa
③ Estresa arintzeko lehen zahartzea
④ Erdi akabera
⑤ Bigarren mailako estresa arintzeko zahartzea
⑥ 5 ardatzeko artezgailua: ehotzeko zuloak muntatzeko zulo guztiak behin betiko finkatzeko konfigurazioarekin
⑦ Bushing prentsa-egokia
⑧ Aire-zirkuitu zigiluen muntaia
⑨ Airearen estankotasun-presioari eusteko proba
⑩ CMM geltoki osoko dimentsioko ikuskapena
⑪ Herdoilaren aurkako tratamendua
⑫ Esportatzeko prest dagoen kolpeen aurkako paketea
Ikuskapen-zerrenda
1. Errepikatze-kokapen-zehaztasun-proba independentea estazio bakoitzerako
2. CMM neurketa lau estazioko posizio-tolerantziarako, altuera-diferentziarako eta paralelismorako
3. 5 minutuko airea eusteko airearen estankotasun proba; onartzen den presio-jaitsiera maximoa ≤0,02 MPa
4. Blokeatzeko-desblokeatzeko proba sinkroniko ziklikoa lau geltokitan
Hautaketa Gida
· Aztertu zure eskaera-egitura: aldaera bakarreko ekoizpen masibo nagusirako, exekutatu lau estazioko pieza berdinen mekanizazioa. Nahasketa handiko eta bolumen txikiko eskaerek parte handia badute, arreta handiz ebaluatu aparatuaren arteko interferentzia fisikoen arriskua lau geltokitan, talka saihesteko.
· Berretsi zure tokiko zero puntuko tira-zuten zehaztapenak. Bertsio estandarra D20 tira-zuloekin bat dator. Neurrizko bushing muntaiak tira-tamaina alternatiboetarako garatu daitezke.
· Produkzio-lerro automatizatuen integraziorako: bermatu tailerreko aire-iturriaren presio egonkorra 0,5-0,7 MPa-n eta PLC kontrol sistemarako IO seinale-puntuak gorde.
· Kalkulatu piezaren pilaketa-altuera osoa eta osagarria. Simulatu erremintaren mugimenduaren ibilbidea ebakitzean erreminta-pallet talka saihesteko. Bidali piezaren marrazkiak JWGRIP talde teknikoari interferentziak ebaluatzeko, zalantzak badituzu.
Eragiketa Praktikoa
1. Mendu paleta makina-erremintaren mahai gainean, torlojuak estutuz JWGRIP erabiltzailearen eskuliburuko momentu-balioaren eskakizunen arabera. Debekatuta dago parea gehiegi lotzea, oinarri-gorputzaren deformazioak estazio anitzeko zehaztasun erlatiboa suntsituko baitu.
2. Jarri olio-ur iragazkia aire konprimituaren sarrerako aurrealdean. Hezetasunak eta ezpurutasunak zuhaixketan sartzen diren herdoila, urradura eta zehaztasuna hondatzea eragingo dute.
3. Ihinzta ezazu lubrifikatzaile lehor-aerosola zero puntuko buxinen barruan 100 lan-ordu metatu ondoren. Motor-olio likidoa erabat debekatuta dago, olioak txirbil metalikoak erakartzen baititu eta buxin-blokea akatsak eragiten baititu.
4. Garbitu itzazu estazio bakoitzeko kokapen-zuloak eta txirbilak desbideratzeko zirrikituak aire konprimituarekin, aparatuak aldatu ondoren edo txanda-aldaketa bakoitzean. Inoiz ez utzi txirbil metalikoak datu-azaletan kokatzeko.
5. Jarri babes-estalki-plakak geltoki inaktiboetan burdin-txirbilak eta ebaketa-likidoak buxa-multzoak inbaditzeko.
6. Saihestu objektu astunek paleten datuen aurpegietan. Talkak eragindako oinarri-deformazioa normalean ezin da tokian bertan konpondu eta estazio anitzeko posizio-errendimendua behin betiko hondatzen du.
Salmenta osteko laguntza
1. Bermea: 12 hilabeteko unitate osoko bermeak fabrikazio-akatsak estaltzen ditu gizakien funtzionamendu okerra izan ezik. Kalifikatutako erreklamazioek doako konponketa edo ordezko piezak ordezkatzeko zerbitzua dute.
2. Baliabide teknikoak: lineako funtzionamendu-dokumentuak eta bideo-tutorialak eskaintzen dira. Ordainpeko urruneko laguntza teknikoa eskuragarri dago bolumen handiko eskaera proiektuetarako.
3. Pertsonalizatutako aldaketa-zerbitzua: kanpo-dimentsioen doikuntza, tira-zuloen ordezkapena eta geltoki-diseinua berrantolatzea onartzen da.
4. Laginaren ebaluazioa: ebaluazio lagina antolatu daiteke; erosleak laginaren merkantzien kostua hartzen du.
Ohiko galderak
1.G.: Lau geltokitan pieza ezberdinetako piezen mekanizazio-lerro mistoen mekanizazioak elkarren arteko zehaztasuna oztopatuko al du?
A: Lau bushing unitate fisikoki guztiz independenteak dira; blokeatzeko ekintzek ez dute elkarri oztopatzen. Kokatze-zehaztasuna egonkorra izaten jarraitzen du, aparatuek talka fisikoa saihesten duten bitartean. Estazio bakoitzerako aire konprimituko ohiko garbiketa gomendatzen da oraindik txirbilak beste estazioen datuen gainazaletan zipriztintzea ekiditeko.
2.G.: Beharrezkoa al da lau zentruko zero puntuko paleta CNCaren instalaziorako lote txikien aldaketak gutxitan gertatzen badira?
E: Aldaketa-eraginkortasunaren abantaila astero aldaera maiz aldatzean bakarrik nabarmentzen da. Ekoizpena gehienbat aldaera bakarreko masara bideratzen bada, geltoki bakarreko edo geltoki bikoitzeko zero puntuko paletek kostu-errendimendu hobea eskaintzen dute.
3.G.: Nire lehendik dagoen legatuaren oinarriak berrerabili al daitezke palet honetan?
A: D20 zero-point pull studs estandarrekin hornitutako aparatu-oinarriek zuzenean funtziona dezakete. Neurrira egindako buxin-multzoak behar dira beste tira-zuloen zehaztapenetarako.
4.G.: JWGRIP Four-Center Zero-Point Pallet 120 × 120 inplementa al daiteke 5 ardatzeko CNC makinetan?
A: 5 ardatzeko ekipoekin bateragarria da. Kalkulatu piezaren guztizko altuera gehi aparatua, ardatzaren okertzearen talka-arriskua ebaluatzeko. Piezen marrazkiak hautaketa fasean JWGRIP ebaluazio teknikorako aurkez daitezke.
Kontratazioaren Erreferentzia Oharra
Fabrika askok helburu bereziko ekipamendu pertsonalizatuen kantitate handiak erostea pentsatzen dute linea malguak berritzeko. Horrek kapital-gastu handia dakar eta eskariak aldatzen direnean ekipamenduak gelditzeko arriskua dakar.
CNC Fixturerako JWGRIP Four-Center Zero Point Paletaren oinarrizko balioa masiboko ekoizpena eta nahasketa handiko lerro mistoen fabrikazioa hardware unitate bakarrean onartzean datza. Bezeroen lehendik dauden ekipamendu-oinarrien berrerabilpena maximizatzen du, produkzio-berritze kostuak kontrolatzen ditu eta zatikako eskaerak eragindako aldaketa-eraginkortasunaren puntuak arintzen ditu. Tamaina ertain eta txikiko osagaiak prozesatzeko fabrikatzaileen berritze malguko proiektuetarako egokia da.
Bidali kontsulta
Harremanetarako informazioa
-
Helbidea
44. zenbakia, Daning Entrepreneurship Road, Humen Town, Dongguan hiria, Guangdong probintzia, Txina
-
Tel
-
Posta elektronikoa
Ongi etorri JWGRIP-i kontsulta bidaltzera. Gure talde tekniko eta salmenta-talde profesionalak doako aparatuen hautaketa, irtenbide pertsonalizatuaren diseinua eta aurrekontu zehatza eskainiko ditu.
Albisteen Gomendioak